

金屬密煉機磨損不是小問題:保養方法要跟著工況走
金屬密煉機保養方法:盯住轉子與混煉室的磨損信號,比固定周期更管用
輪胎生產中的密煉機長期承受高強度剪切與炭黑磨耗,金屬件的老化往往不是突然發生的。大部分情況下,轉子棱變鈍、混煉室內壁拉傷、卸料門密封面磨損,都會在產量和膠料分散質量上提前露出苗頭。可惜很多工廠仍按固定時間換油、加脂,忽略了設備實際狀態的變化,結果小磨損拖成大修。
這篇文章不列泛泛的保養清單,而是從三個直接影響設備壽命的技術維度展開,幫助設備管理人員建立更貼合實際工況的維護邏輯。
密封與潤滑:先分清是漏油還是油氣冷凝
輪胎膠料混煉溫度高,轉子端面密封處容易出現黑色油污。很多維護人員第一反應是密封件老化,其實不少情況是透氣孔堵塞或潤滑油量過大,導致油氣在低溫部位冷凝。判斷金屬密煉機保養方法是否到位,可以先看潤滑系統的油壓和回油管路是否通暢,再檢查密封件是否有硬性劃傷。
若密封面已經出現金屬摩擦痕跡,說明轉子軸頸的徑向跳動可能超差。此時單純更換密封圈解決不了問題,需要測量軸承游隙和轉子支撐狀態。建議每季度記錄一次油壓波動區間,若同一溫度條件下油壓持續上升,應優先排查濾芯和油路節流點。
轉子棱與混煉室間隙:磨損不是均勻發生的
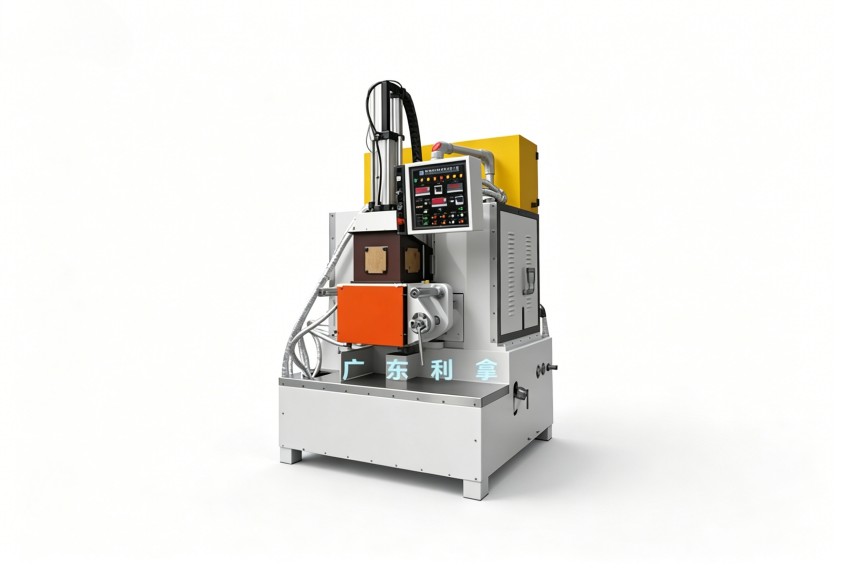
密煉機轉子的棱頂和混煉室壁之間的間隙,直接決定剪切效果。實際使用中,轉子棱頂的磨損往往比混煉室壁更快。當間隙增大后,膠料在棱頂形成滑移層,混煉時間被迫延長,能耗隨之上升。
維護時不要只看轉子表面是否有裂紋,要用塞尺或專用工裝定期測量棱頂與室壁的間隙值。同型號設備在不同膠料配方下,磨損速率可能相差很大。比如高硬度炭黑膠料對金屬表面的磨蝕明顯強于普通軟膠。將間隙測量數據與膠料種類、填充系數對應記錄,才能判斷當前金屬密煉機保養方法是否需要調整。
溫控水路:看不見的金屬疲勞源頭
金屬密煉機保養方法的另一個薄弱環節,是轉子內部和混煉室夾套的冷卻水路。水質硬度高或長期未清洗,會在水道內壁形成水垢層,導致局部過熱。金屬材料在反復熱脹冷縮下,容易在應力集中部位萌生微裂紋。
日常維護中,建議定期檢測進出水溫差和流量。若溫差明顯增大而流量下降,說明水道內壁已經有明顯結垢。化學清洗時要確認清洗劑與轉子材質的兼容性,避免對焊縫造成腐蝕。特別是新能源材料等高填充配方生產任務較重的設備,更應縮短水路檢查周期。
保養記錄要服務于生產決策
保養數據的價值在于縱向對比。每次維修換件時,記錄下部件使用時長、磨損部位、當時的生產膠種以及平均填充系數。積累一年后,就能看出哪些金屬件的更換周期與配方變化高度相關。依據這些數據調整維護節奏,比機械執行設備廠商的基礎保養表更能降低非計劃停機風險。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
