

金屬密煉機配件總磨損?先看材質匹配和轉子配合
橡膠密封件廠的密煉機轉子與密封環,為什么總比預期先失效?
密封件膠料中常含有高門尼粘度生膠和大量活性填料,混煉時對密煉機金屬部件的沖刷遠超普通膠種。許多廠家發現,轉子棱峰變鈍、密封環溝槽加深、卸料門配合面拉傷的速度,比設備手冊標稱的壽命快不少。磨損帶來的直接后果,是金屬碎屑進入膠料形成雜質,同時混煉室密封性下降,導致壓力不穩、分散不均。排查這些故障,往往要從金屬配件本身的材質匹配與轉子配合邏輯入手。
金屬配件失效,不單是“硬度不夠”的問題
行業內常有一種誤區:認為配件不耐磨就換更硬的鋼材。但實際上,密煉機轉子與混煉室壁之間是動態擠壓和剪切并存的工況。只追求表面硬度,可能引發兩種新問題:一是脆性增加,在遇到硬質顆粒或瞬間過載時產生剝落;二是配對材料之間缺乏合理的硬度梯度,導致磨屑黏著在對方表面,反而加速拉傷。
判斷金屬配件是否適配,可以從三個維度來考量:
- 接觸區域的硬度差:轉子工作面和密封環材料需形成合理硬度梯度,既保證耐磨,又避免硬質點嵌入對偶面。
- 基體韌性:混煉過程存在周期性沖擊載荷,基體韌性不足會導致棱角崩裂而非均勻磨損。
- 耐介質腐蝕性:密封件配方中的硫化劑、促進劑在高溫下可能釋放腐蝕性組分,對配件表面形成化學侵蝕,加劇磨粒磨損。
轉子配合精度:比單純換件更值得關注的環節
更換新轉子或密封環后仍很快磨損,很多問題出在配合精度的恢復上。長期運行后,混煉室端面可能產生微量變形,若只更換單個金屬配件而不校準端面平行度和配合間隙,新配件會承受異常偏載,局部應力集中使磨損速度成倍上升。
在橡膠密封件生產場景下,應重點關注轉子軸向竄動量與密封環端面貼合度的匹配。每次更換金屬配件后,建議同步檢測混煉室裝配尺寸,必要時進行端面修整或調整墊片補償。這比單獨提高配件材料等級,更能有效延長實際使用壽命。
溫控系統與金屬配件的交互影響
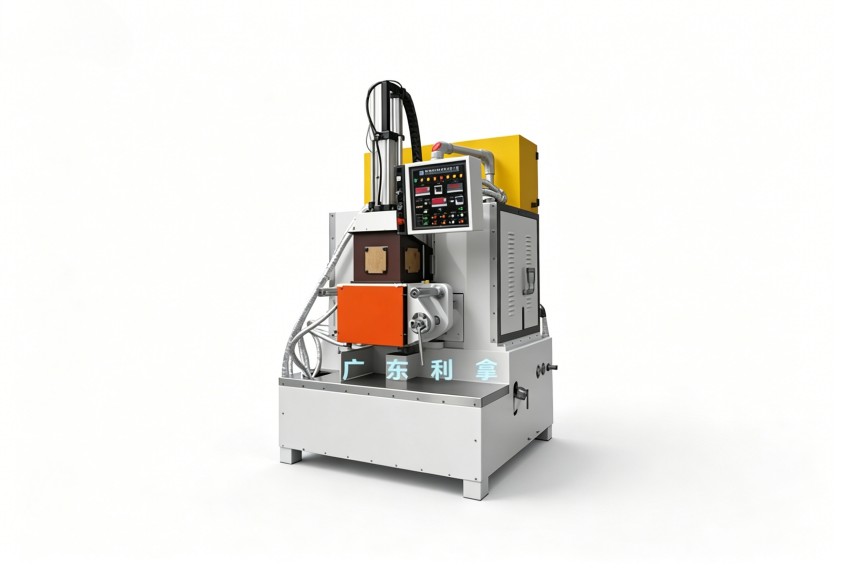
密煉機溫控精度直接影響金屬配件的壽命和密封件最終品質。密封件膠料對溫度敏感,排膠溫度波動會導致硫化程度不均。而溫控系統的實際控溫能力,與轉子內部通道結構、冷卻水流量分配密切相關。若轉子內腔結垢或配件流通截面設計不合理,局部過熱可使金屬材料強度下降,在剪切應力下提前疲勞失效。
芯軸、轉子端面密封面等部位,尤其需要關注冷卻效率。當發現混煉室壁溫分布不均時,除檢查溫控設備外,也應排查轉子內部熱交換通道的狀態。
從配件更換周期反推設備維護策略
密煉機金屬配件的更換記錄是診斷設備狀態的晴雨表。若磨損集中在某一固定區域,往往指向裝配精度不足;若磨損均勻但周期縮短,則需從母膠混煉工藝和填料加入順序上排查異常沖擊來源。將維修數據與工藝參數聯動分析,比單獨分析零件壽命更有價值。利拿實業可結合具體膠種配方、產能要求和生產工況,提供配件選型與設備維護優化方案。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
