

橡膠密封件混煉溫漂超±5℃?拆解金屬密煉機關鍵結構與控溫邏輯
密封件混煉批次波動大?金屬密煉機的轉子設計與溫控精度值得先查
橡膠密封件對膠料分散均勻性和硫化前門尼粘度的穩定性要求極高。不少廠家發現,同一配方在不同批次間出現焦燒時間漂移或硬度波動,排查工藝參數后問題依舊。問題往往出在密煉機本身的金屬結構對混煉室溫度和轉子剪切效率的控制能力上。
跳出“料沒配好”的慣性思維,從設備本體找原因更高效。本文從金屬材質的導熱剛性、轉子構型對剪切的直接影響、以及溫控系統的響應邏輯三個維度,拆解金屬密煉機影響密封件混煉一致性的核心環節。
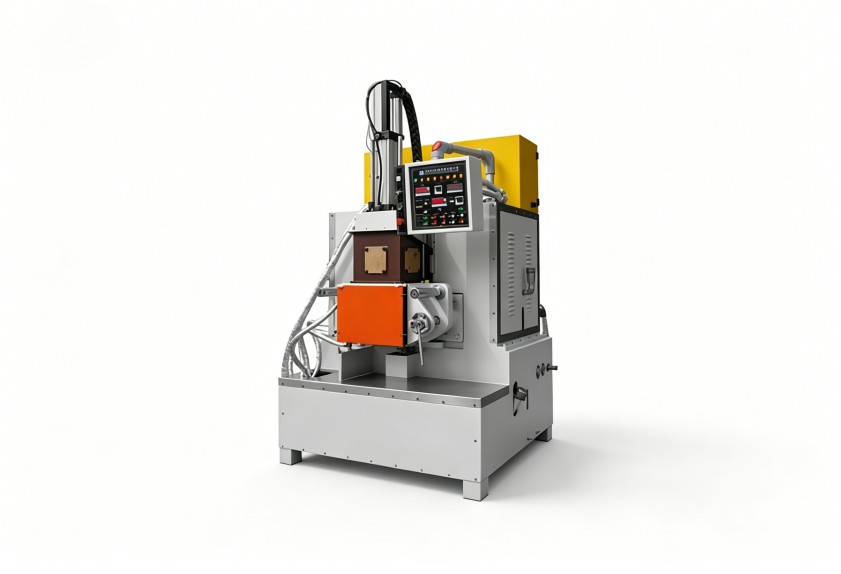
混煉室金屬材質:不只是耐磨,更關乎溫度場分布
很多從業者關心轉子、室壁的耐磨強度,卻容易忽略金屬材質的導熱系數對整個膠料溫度場的塑造作用。密封件配方中常含高填充的炭黑或氧化鋅,生熱快且集中。若混煉室壁厚不均或材質導熱效率不足,膠料中心與邊緣的溫差會顯著拉大,導致局部的交聯劑提前引發。
穩定的溫度場依賴于混煉室金屬結構的設計剛性。壁厚過渡均勻、棱角處采用大圓弧過渡的機身設計,能夠減少熱量積聚的“死角”。同時,光滑的金屬內壁在排膠后殘留更少,對淺色或彩色密封件膠料而言,能有效降低交叉污染的概率。
轉子構型與金屬材質:決定剪切效率,也決定能耗上限
轉子是密煉機的核心工作件。兩塊膠料被轉子棱推動時,間隙大小直接決定剪切速率。嚙合型轉子在低轉速下即可獲取高剪切,對高粘度氟橡膠、硅橡膠類密封件更友好;剪切型轉子則更擅長快速混煉硬質膠。選錯轉子構型,依靠延長混煉時間補分散度,只會增加能耗和熱歷史。
轉子表面的金屬處理工藝決定了長期運行的穩定性。堆焊耐磨層或采用合金鋼基體,能延緩棱頂磨損。一旦轉子間隙超標,塑煉效果下降,操作員被迫提高轉速或增加壓力,形成“磨損—補償—加劇磨損”的惡性循環。定期測量轉子間隙比單純觀察電流表更有實際意義。
溫控系統響應:從“能降溫”到“穩得住”的差距
金屬密煉機特點與普通機型的分水嶺之一,體現為溫控系統的控制邏輯。密封件膠料在混煉末期需要迅速降溫以保護硫化體系。此時冷卻水閥門的響應滯后、管道內的水垢沉積、以及溫控儀表只顯示混煉室壁溫而非膠料溫度等問題,都會讓實際排膠溫度超出工藝窗口。
應當關注溫控管路的布局是串聯還是分區并聯。多路并聯冷卻配合比例調節閥,能對不同區域進行差異化熱交換管理。同時,建議將測溫探頭插入混煉室內部,直接監測膠料溫度曲線,而不是僅依賴機頂顯示的經驗換算值。
生產現場驗證與設備管理建議
想要確認設備是否為批次波動的根源,可做一次簡單的熱成像檢查:記錄混煉室啟動至排膠全過程的表面溫度分布,若最大溫差超過預設邊界,則需調整冷卻水流量或檢查轉子間隙。
在生產管理中,定期清理冷卻水道并校驗測溫探頭是低成本維護中容易被忽視的一環。混煉室坡口處的殘留膠料若不及時清理,會碳化形成硬塊,影響后續批次金屬對膠料的剪切均勻性。
設備選型層面,建議把“轉子間隙調整機構”和“溫控系統響應速度”列入技術協議。對于膠種頻繁切換的密封件車間,需考慮混煉室容積的適配性,小批量非標配方過多時,大容積設備的清洗損耗和材料浪費會對成本造成明顯壓力。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
