

密煉機轉子沒壞膠卻頻繁焦燒?先查這三組工藝參數
嚙合機溫度過高導致密封件焦燒?先別急著拆轉子
橡膠密封件生產中的嚙合機溫度過高,直接后果往往不是設備報警,而是膠料提前焦燒、物理性能下降,甚至在硫化后出現噴霜或局部欠硫。尤其是發動機周邊的高溫密封件,混煉環節一旦溫度失控,整批產品的耐油、耐熱性能都會打折扣。不少廠家遇到這種情況,第一反應是檢查轉子間隙或機械密封,實際上,溫度異常更多時候是工藝參數與設備溫控系統配合不當造成的。本文從三個直接影響溫度的工藝環節展開,供現場工藝員和設備管理員參考。
一、填充系數過高是溫升的第一推手
嚙合式密煉機與剪切型密煉機不同,轉子嚙合程度高,對物料的擠壓和捏合作用更強,單位體積內的做功也更大。填充系數一旦超過膠料體系能承受的范圍,物料在混煉室內沒有足夠的翻轉空間,多余的熱量無法通過膠料與室壁的接觸及時帶走,溫度就會快速爬升。
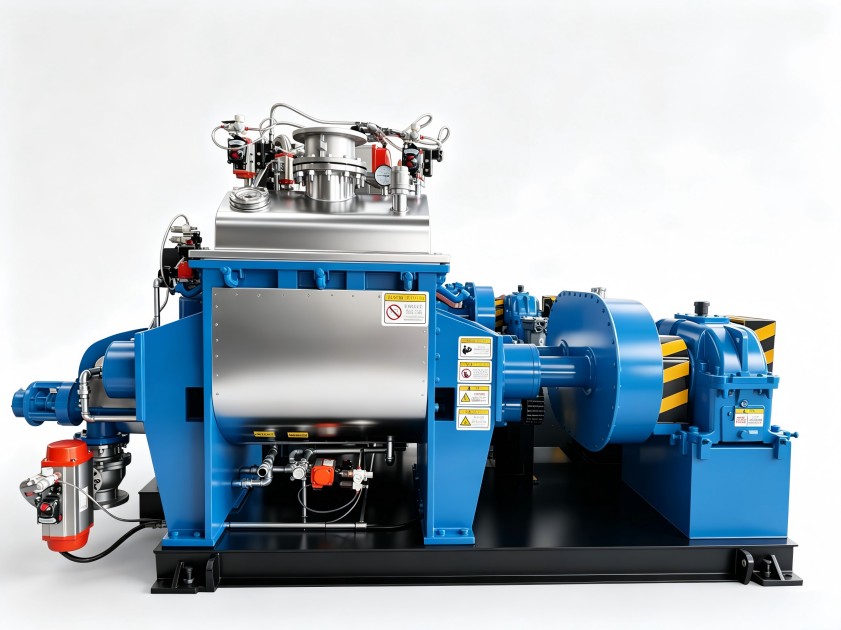
對橡膠密封件常用的三元乙丙膠、氟橡膠或氫化丁腈膠而言,各自對剪切熱的敏感度差異很大。氟橡膠焦燒窗口窄,對溫升的容忍度更低。如果一批料連續出現排膠溫度偏高,建議先核對當前配方的填充系數是否在合理區間,而不是直接判定設備冷卻能力不足。現場可以做一個簡單的對比試驗:把填充系數下調 3%-5%,觀察同一混煉周期內的溫升曲線是否明顯放緩。
二、冷卻水流量與水溫波動容易被低估
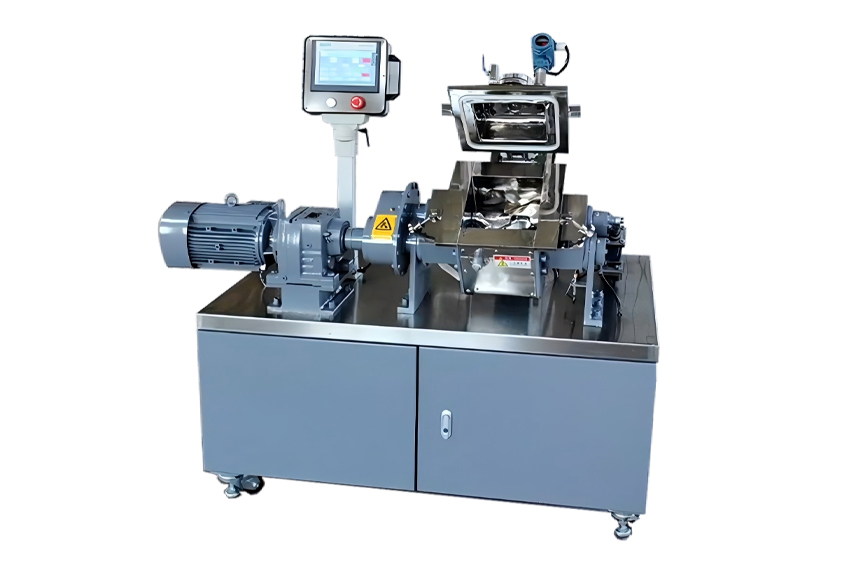
嚙合機溫度過高的第二個常見原因,是溫控系統的實際換熱效率低于設定值。很多密煉機操作界面上顯示的溫度是混煉室壁溫或膠料紅外測溫,但冷卻水回路如果流量不足、水溫偏高,或者水路存在局部結垢,都會導致熱量無法被及時帶走。
這里需要區分兩個概念:設定溫度與實際控溫精度。設備顯示溫度正常,不代表膠料內部溫度均勻。對密封件膠料來說,局部過熱比整體溫度偏高更隱蔽,也更容易造成個別批次硫化后硬度波動。定期檢查冷卻塔出水溫度、密煉機進水口濾網以及轉子內部循環水路的壓差,是投入最小、見效最快的排查手段。尤其是夏季環境水溫升高時,冷卻塔散熱能力下降,嚙合機溫度過高的概率會明顯增加。
三、排膠溫度與轉速匹配:關注膠料軟化點
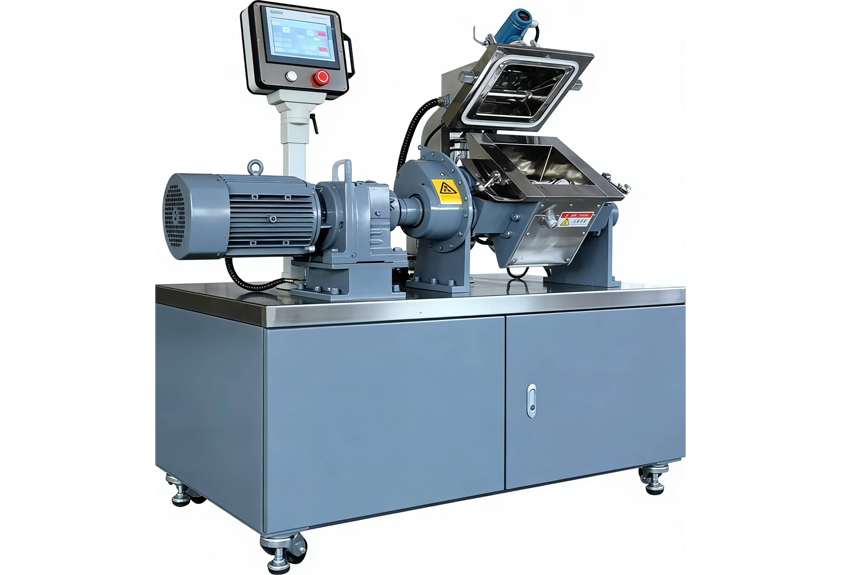
排膠溫度不是越低越好,而是要與膠料的軟化點和后續工藝匹配。嚙合機轉子轉速越快,剪切熱越大,如果轉速曲線沒有按膠料特性進行分段控制,中后段溫升會非常陡峭。對橡膠密封件生產而言,排膠溫度偏高不僅影響焦燒安全性,還會導致混煉不均勻——部分填料團聚沒有被充分打開,硫化后密封件的壓縮永久變形率就會偏高。
改善方向有兩個:一是將轉速曲線從恒速改為分段變速,在填料加入初期用低轉速吃料,待膠料軟化后再逐步提速;二是根據膠料軟化點設定排膠溫度上限,并在接近上限時自動降速或提升冷卻水流量。這需要密煉機控制系統具備足夠的溫控精度和響應速度,也是衡量設備混煉能力的重要指標。
四、把溫度異常當作工藝優化的入口
嚙合機溫度過高不是孤立故障,而是配方、工藝、設備三者匹配度的直接反饋。處理得當,可以借此優化混煉周期、降低能耗;處理不當,則可能反復出現焦燒顆粒、濾網堵塞甚至密封件早期龜裂。對多品種、小批量的密封件廠家來說,建立每款膠料的混煉溫度檔案,比臨時調整參數更有效。
利拿實業在橡塑混煉成型裝備領域有多年技術積累,熟悉橡膠密封件行業對溫控精度和批次穩定性的要求,可根據您的具體膠種配方和生產工況,提供設備配置與工藝優化的整體思路。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
