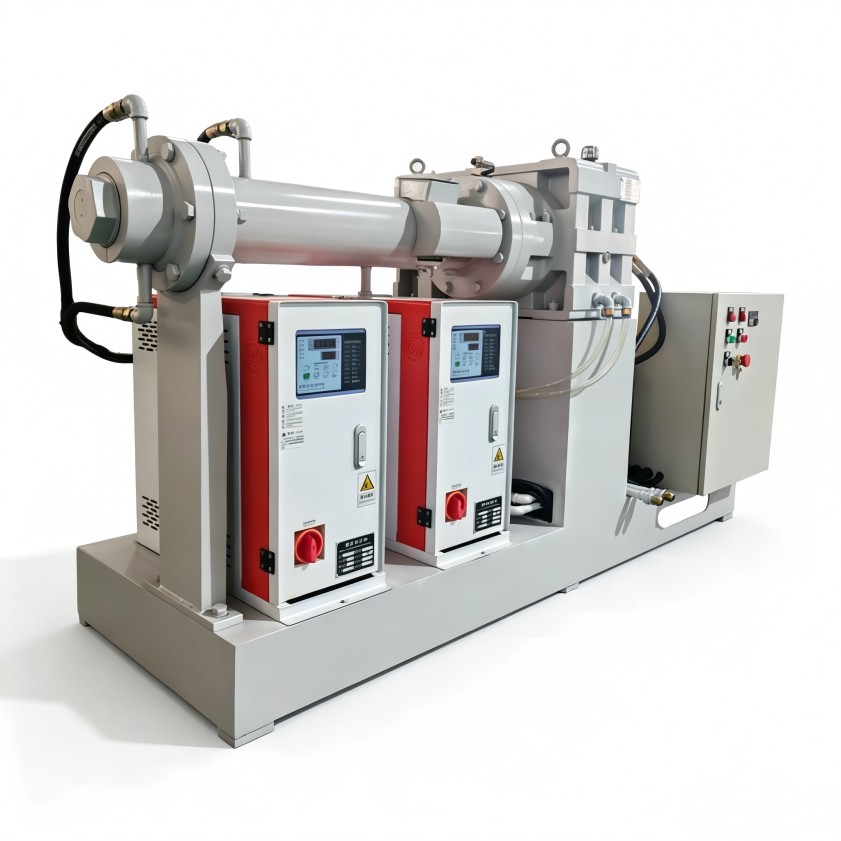
冷喂料擠出機漏膠反復出現,先對照機頭、喂料段和溫控檢查
冷喂料擠出機漏膠處理,為什么總是先查設備配置
橡膠密封件生產時,冷喂料擠出機出現漏膠,往往不是單純的壓力或膠料問題。口模處積膠、喂料口返膠、螺桿段焦燒變色,既增加清機次數,也讓密封件的尺寸一致性變差。很多班組第一反應是提高鎖模壓力或調整配方,但這類做法往往只能維持一小段時間。機頭密封配合、螺桿間隙、溫控精度,是漏膠問題最值得先查的設備配置環節。
機頭與口模的密封配合是排查起點
機頭在冷喂料擠出機上承擔建立壓力的任務,溫度變化引起的熱脹冷縮,會讓法蘭面或密封圈出現微觀間隙。橡膠密封件的擠出工況通常溫度較高,頻繁轉產時螺栓熱松也容易造成漏膠。這類冷喂料擠出機漏膠處理,第一步不應該是加大鎖緊力,而是拆開檢查密封面是否有壓痕、密封圈是否老化變形。
喂料段與螺桿間隙影響返膠方向
冷喂料擠出機的喂料段負責穩定輸送膠料。如果螺桿與機筒間隙偏大,膠料在螺槽內回流,部分膠體會從喂料口向上返,看起來像漏膠,實際是塑化輸送能力不足。橡膠密封件常用硬度較高的膠料,對螺桿壓縮比和喂料輥匹配更敏感。處理冷喂料擠出機漏膠時,先測量螺桿外徑與機筒內徑的實際差值,再對照原設計值判斷磨損程度,會更接近問題本質。
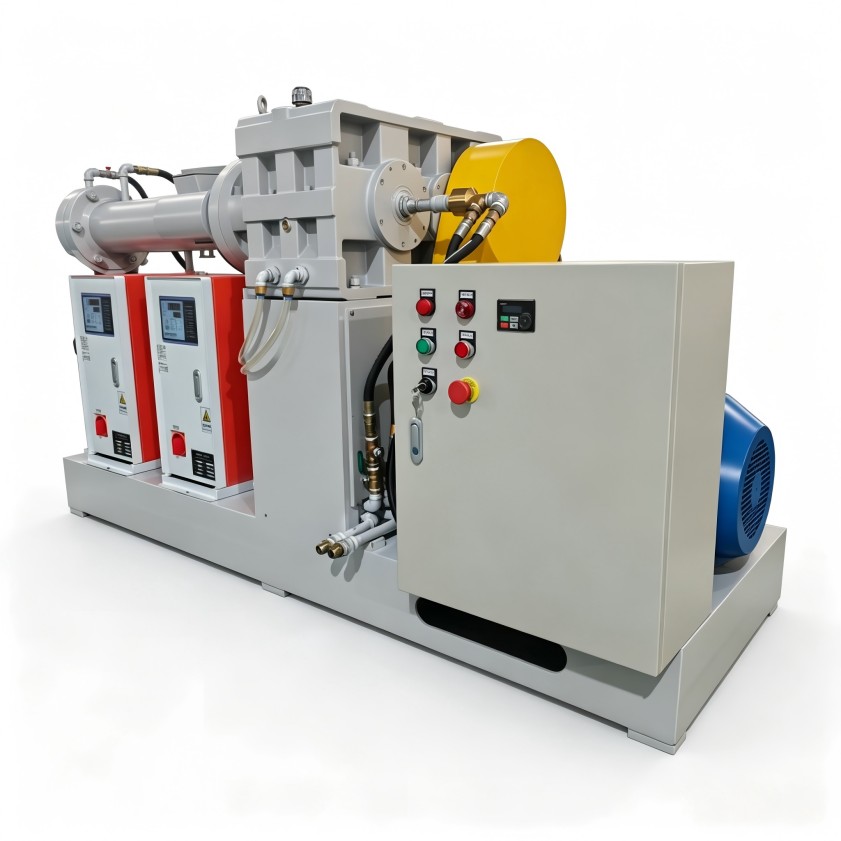
溫控精度對密封與流動狀態的影響
機筒溫度波動會改變膠料黏度,進而影響機頭壓力分布。壓力忽高忽低時,密封件承受的負荷不穩定,漏膠的可能性隨之上升。長期超溫運行還會使膠料在螺桿根部早期硫化,焦燒顆粒一旦劃傷密封面,漏膠就更加難以避免。冷喂料擠出機漏膠處理如果只盯著機頭,很難找到根源,溫度曲線的異常往往被忽略。建議查看各段溫控儀表的歷史曲線,而不只是關注當前設定值。
形成可復用的排查記錄
每次漏膠的位置、膠料牌號、機頭溫度、螺桿轉速都記錄下來,連續幾次就能看出規律。有些漏膠是磨損問題,更換密封件即可;有些則是膠料流動性差異,需要調整機頭壓力或轉速。設備管理層面,定期校準熱電偶、測試鎖緊扭矩,比頻繁應急處理更有效。利拿實業在冷喂料擠出機的非標定制方面有較深積累,可根據密封件生產的具體膠料和模具結構,對喂料段、螺桿配位和溫控系統進行整體匹配設計,減少漏膠隱患。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。