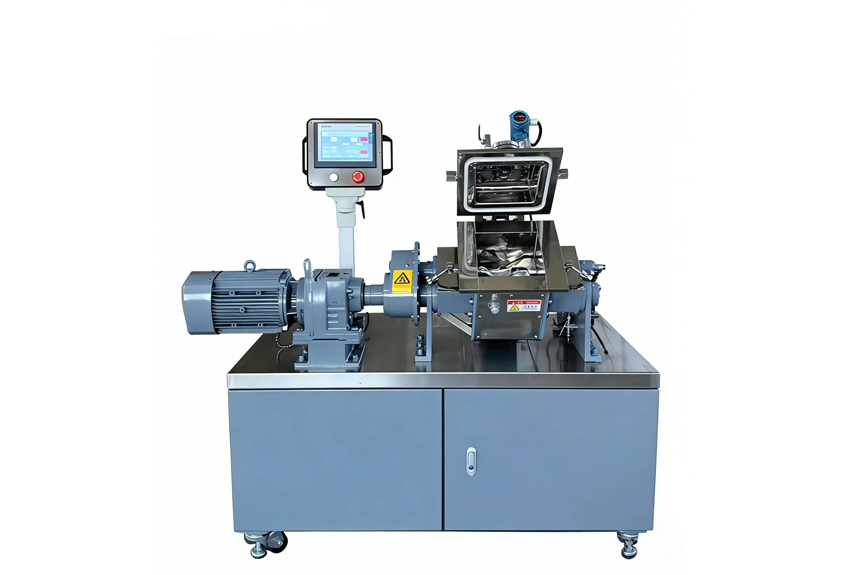
密封件批次波動找原因?先查嚙合式密煉機轉子與溫度協同
齒形轉子嚙合間隙與轉速,決定密封件分散均勻度
橡膠密封件這個產品,對膠料均勻性的要求其實是很高的,混煉如果不夠充分的話,產品上就很容易出現局部的應力集中,或者老化性能有些偏差,這些情況在行業內并不少見。不少配方師一開始都會把問題歸結到生膠批次差異上,不過呢,排除了原料因素之后,批次波動還是反反復復地出現,這時候真正的原因往往就藏在嚙合式密煉機的參數配合里面了。倒不是說某一個數值單獨不對,而是各項參數之間的協同關系被打亂了,這種情況挺常見的。
大家比較容易走進的一個誤區,就是只盯著混煉溫度看,卻把轉子轉速和嚙合間隙的匹配給忽略了。就拿密封件膠料來說吧,剪切效果好不好,主要取決于轉子凸棱和腔壁之間的那個間隙大小。間隙如果設定得偏大一些,就算你延長混煉時間,膠料也得不到充分的剪切拉伸,分散效果自然也就好不到哪里去了。還有個更常見的誤區,是填充系數設定得比較隨意,這樣一來膠料在腔內就沒能被有效翻攪,局部過熱的情況會出現,生膠包裹不到位的問題也時有發生。
調整順序比單點數值更快見效
說到處理嚙合機優化參數的問題,個人建議呢,先把填充系數穩定在一個合理的范圍之內,然后再去談轉速和時間的匹配問題。填充系數要是太高了,膠料翻滾的空間就會受限,熱量積累得又快又不均勻;系數要是太低了呢,剪切效率又會下降,同樣會影響分散效果。在固定某個膠種配方的前提下,先把合理的容量確定下來,再逐步去調整轉子轉速,觀察一下電流曲線和排膠溫度的變化情況,這樣比同時改動好幾個變量要更容易判斷出問題到底出在哪個環節上。
對于密封件經常用到的高硬度丁腈膠或者三元乙丙膠配方來說,分階段混煉的思路往往要比一次性投料更有效一些。第一段先用中低速讓生膠和配合劑初步融合起來,第二段再提升轉速來完成分散。在這個過程里,嚙合式轉子對膠料的包裹性和推進效率體現得是相當明顯的,轉速變化帶來的電流波動也更能真實地反映出膠料在腔內的狀態。混煉時間這邊呢,不建議拿固定秒數當作唯一的標準,最好還是結合實時的功率曲線來判斷轉折點在哪里,慢慢把工藝從“看表操作”轉變成“看狀態操作”,這樣會更靠譜一些。
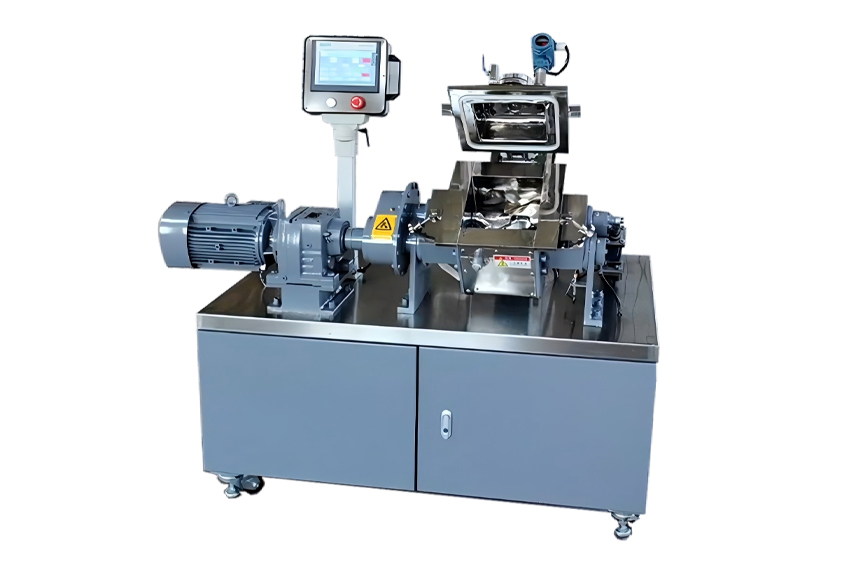
溫控響應速度,是參數落地的硬件基礎
就算參數設定得再合理,設備溫控系統要是響應慢了,實際工況也會偏離設定值的。密封件混煉對溫度窗口的要求相對比較窄,升溫要是太快了,或者冷卻滯后了,都容易引發早期硫化的情況,輕一點的影響流動性,重一點的話就直接產生焦燒顆粒了。尤其是轉子結構間隙偏小、剪切生熱又大的時候,冷卻水路的設計以及溫控閥的調節精度,就直接關系到批次穩定性了。
在調參數之前,建議大家先檢查一下轉子和混煉室壁的溫度傳感器反饋是不是及時的,冷卻水流量是否足夠,這個步驟雖然容易被忽略,但確實很有必要。硬件狀態不穩定的時候,任何參數優化都像是在晃動的地基上蓋樓一樣不牢靠。這也是選購設備的時候值得關注的細節——嚙合式密煉機到底有沒有足夠的熱交換效率,以及穩定的溫控邏輯,這些決定了后期工藝窗口的寬容度。
從單批調試走向標準化管理
密封件廠想要穩定批量交付的話,光靠一兩位師傅的經驗感覺是行不通的。把成功批次的優化參數記錄轉化成標準作業文件,像轉子轉速曲線、填充系數、各段溫度上下限還有排膠判斷依據這些內容都寫進去,這樣不同班組才能復制出同樣的品質。每次調整的時候只動一個變量,前后對比記錄做好,持續積累下來之后,參數優化就會從被動救火變成主動預防了。
利拿實業在橡膠密封件混煉領域積累了成套密煉機與配套生產線的定制經驗,可以提供嚙合式密煉機在轉子構型、溫控系統及自動化控制方面的針對性支持。如果需要獲取針對性的設備選型建議和工藝優化方向的話,可以聯系利拿實業的技術團隊。