

新能源造粒批次色差反復?先查擠出機溫控系統的加熱冷卻鏈路
擠出機溫控系統微小漂移,如何影響新能源材料批次一致性
一般來說,新能源材料在混煉擠出的整個環節里,熱歷史是直接決定最終產品品質的。以鋰電隔膜陶瓷涂覆料、光伏膠膜高分子改性料為例,這類材料對溫度窗口非常敏感,溫度偏低的時候塑化就不均勻,溫度偏高的話組分還可能提前分解或者產生交聯,最后就表現為成品色差,力學性能有波動,甚至整批料直接報廢。不少客戶碰到這類問題,第一反應就把原因歸結為配方不對,或者轉子轉速不合適,就忽略了真正能決定料溫的核心,是加熱、冷卻和調節共同作用的擠出機溫控系統,本文就從加熱冷卻結構、測溫點布置與響應策略這幾個方向,拆解溫度波動是從哪來的,還有怎么從設備端做改善。
為什么實際料溫與設定溫度總是對不上
通常情況下,操作界面上顯示的設定溫度是預設的目標值,物料的實際溫度卻往往會出現不小的偏離。造成這個現象的原因是,擠出機的筒體同時受加熱器功率、冷卻水流量、螺桿剪切熱這幾個因素的共同影響,測溫傳感器的反饋本身還存在一定的滯后性;多數設備的儀表顯示出來的溫度,就只是某一個點位的局部溫度,根本代表不了物料的整體狀態,如果操作人員只盯著設定值看,不跟蹤實際的溫度曲線,很容易被表面的穩定狀態誤導。
影響擠出機溫控系統穩定性的三個設備環節
要找到溫度波動的根源,可以從幾個常見的設備部位逐一排查。加熱器的布局有沒有覆蓋到主要的工作段,冷卻水通道有沒有夾角或者死區,這些都會造成局部過熱或者冷卻不足的問題,傳感器要是離物料區比較遠,或者插入深度不夠,反饋的滯后性就會變大,后續的控制動作就始終慢半拍,溫控調節參數、冷卻閥切換速度、加熱功率分組方式,這些都決定了系統能不能在負載出現變化之后快速回到目標溫度窗口。
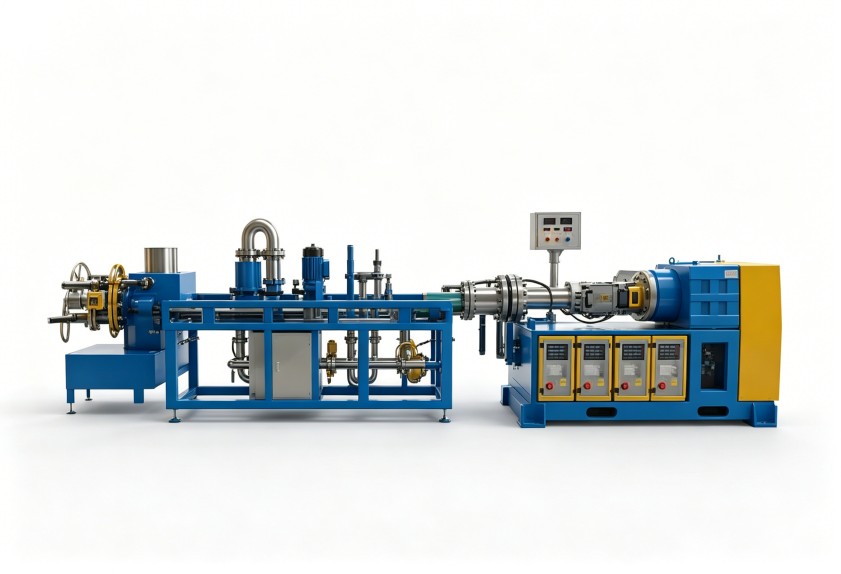
這幾個環節里,隨便哪一個匹配不到位,都會讓擠出機溫控系統在實際運行的時候反復超調或者震蕩,對于連續化的生產線來說,這種隱性的波動,是很難靠調整工藝參數來彌補的。
新能源材料對溫控設備的特殊要求
新能源材料的配方,通常都帶有高填充、低導熱或者對剪切熱敏感的特征。擠出過程里,物料和螺桿、筒體之間的摩擦還會額外產生熱量,不同區段的產熱差異也比較大,這就要求溫控系統不只是在靜態狀態下能正常保溫,更要在動態負載出現變化的時候,具備足夠的快速散熱能力;冷卻回路要是共用單一通道的話,某個區段搶占了更多流量,相鄰區段的溫度就會互相干擾,所以評估擠出機溫控系統的時候,要重點確認設備是不是支持多段獨立控溫,冷卻能力有沒有預留冗余,還有溫控邏輯能不能和螺桿轉速實現聯動。
從設備選型階段減少溫度漂移
選型階段就把溫控相關的要求講清楚,可比設備投產后反復調試要省不少成本。先明確手頭材料的溫度上限,允許的波動范圍,還有升降溫速率的相關需求,再去核對設備實際反饋的料溫探頭數量和安裝位置,有需要的話還可以要求廠家額外增加測溫點,碰到非標物料的情況,應該讓設備商根據實際的工藝模擬結果,調整加熱功率分布和冷卻流道的設計。利拿實業在橡塑設備領域已經有多年的研發積累,可根據不同材料的混煉特性,提供定制化的溫控配置方案,避免通用機型和實際工藝不匹配的問題。
一旦擠出機溫控系統和材料特性不匹配,后續可以調整的空間就很有限了,甚至可能被迫降低生產轉速,或者頻繁停機檢修,所以提前把溫度均勻性、動態響應這類指標納入設備驗收標準,是更穩妥的做法。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
