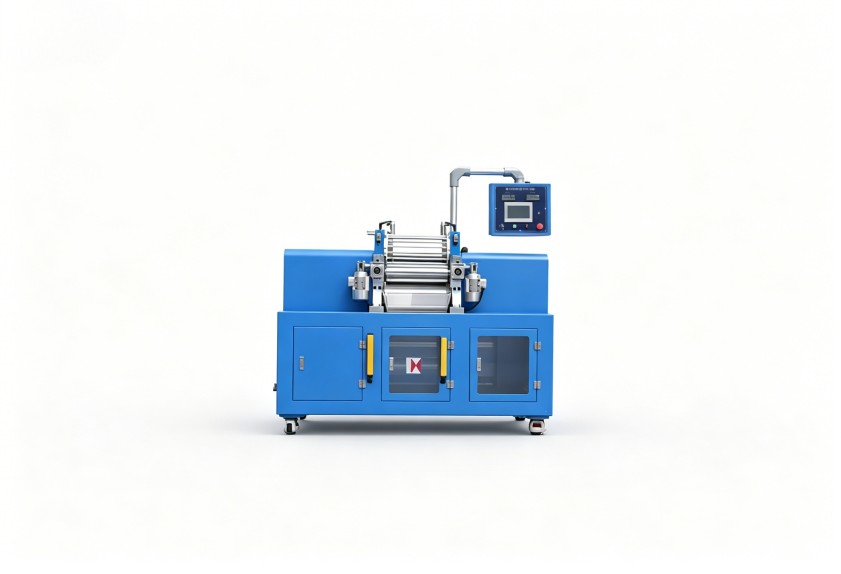
密封件廠實驗室開煉機(jī)打料溫度波動大?先看輥筒溫控與操作習(xí)慣
橡膠密封件試料總在同一位置焦燒?先別急著換膠料配方
密封件配方開發(fā)的階段里,實驗室的開煉機(jī)一般要承擔(dān)不少小批量混煉還有打樣的任務(wù),可不少工藝員都會碰到這種怪事,同一車膠,在實驗機(jī)上打出來,前段已經(jīng)焦燒了,后段卻還沒混勻;檢測性能的時候,同一塊試片的上下位置數(shù)據(jù)差得還挺明顯,問題往往不在膠料本身,而是出在設(shè)備的溫控表現(xiàn)還有操作細(xì)節(jié)上,我們這篇內(nèi)容就從輥筒溫度控制、操作方法以及日常維護(hù)三個層面,幫您逐項排查實驗室開煉機(jī)的打料偏差。
輥筒溫度均勻性,比溫度表讀數(shù)更重要
實驗室開煉機(jī)的溫控,不能只盯著輥筒表面溫度有沒有到設(shè)定值,密封件膠料對溫度很敏感,尤其是三元乙丙膠、氟橡膠這些品類,局部溫度偏高個幾度就可能引發(fā)早期硫化。多數(shù)設(shè)備的測溫點只設(shè)在輥筒端面或者軸承位置,和實際工作面的溫度是存在偏差的,要是實驗機(jī)升溫快、波動也大,膠料在輥縫處反復(fù)通過的時候,累積熱量很容易集中在中間部位,最后就導(dǎo)致焦燒。輥筒內(nèi)部的流道狀態(tài)也很關(guān)鍵,水溫循環(huán)是不是順暢,直接關(guān)系到輥面溫度能不能保持均勻,輥筒兩側(cè)溫差超過經(jīng)驗范圍的時候,膠料的包輥狀態(tài)會出現(xiàn)明顯不同,左側(cè)已經(jīng)光滑包輥了,右側(cè)可能還在打滑。連續(xù)打料的時候,剪切生熱快但冷卻響應(yīng)慢,溫度會一路往上走,通常情況下大家可以考慮選溫控精度更高、冷卻響應(yīng)更及時的設(shè)備配置。
操作習(xí)慣對打料結(jié)果的影響,往往被低估
同一臺實驗室開煉機(jī),換不同的師傅來操作,打出來的膠料狀態(tài)可能差得很多,這不是什么手法玄學(xué),就是幾個關(guān)鍵動作在起作用。投料量是不是穩(wěn)定是首先要留意的,實驗機(jī)每次的投料量最好保持一致,填充太多的話膠料會在輥縫上方堆積翻滾不暢,出現(xiàn)局部過煉的情況;填充太少的話剪切又不夠,配合劑就分散不均。開煉機(jī)的輥距和速比也得跟著膠料硬度及時調(diào)整,硬膠用小輥距、慢速薄通的方式更容易混得均勻。切割打卷的方式也會影響散熱路徑,要是一直橫向切割不做三角包,膠料邊緣和中心的溫度差異會不斷拉大。把操作步驟固定下來,還得記錄每車料的溫度曲線,能給后續(xù)排查提供準(zhǔn)確的對照依據(jù),也能減少和配方調(diào)整之間的變量混淆。
清潔與保養(yǎng)細(xì)節(jié),決定小料混入和升溫快慢
實驗室開煉機(jī)一般都是一機(jī)多用的,今天打黑料,明天可能就打淺色密封件料,要是輥筒表面和接料盤清理得不夠徹底,殘留的炭黑或者硫化劑微粒就會混入下一車料里,造成物理性能異常。停機(jī)前空轉(zhuǎn)降溫,再用專用鏟刀清理輥面,是最容易做到卻經(jīng)常被忽略的環(huán)節(jié)。軸承的潤滑狀態(tài)同樣會影響溫度表現(xiàn),潤滑不足的時候摩擦熱會增加,輥筒溫控就會持續(xù)偏高,而且噪音和震動也會跟著往上升。
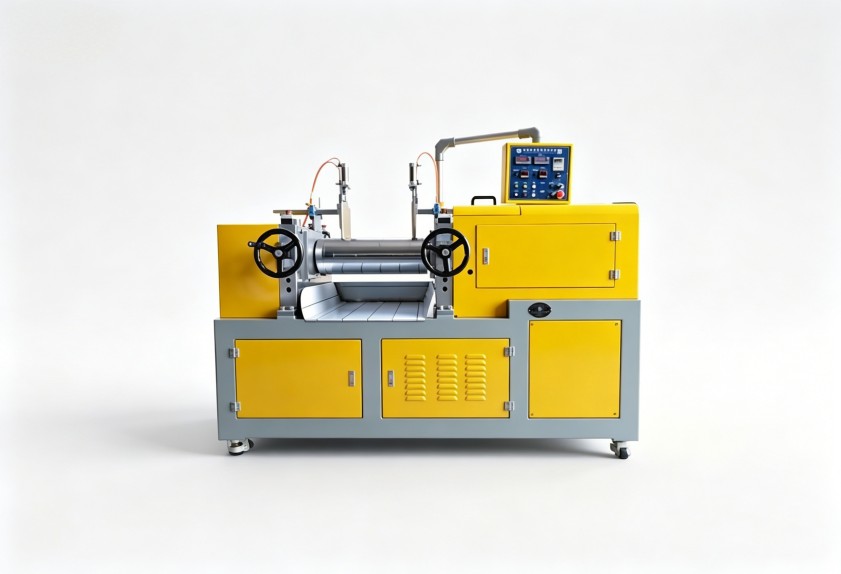
把實驗機(jī)當(dāng)成了解生產(chǎn)設(shè)備的窗口
實驗室開煉機(jī)不只是打小樣的工具,它的混煉狀態(tài)往往能反映同系列生產(chǎn)型開煉機(jī)的實際表現(xiàn),選型的時候,除了容積大小和加熱冷卻方式,還應(yīng)當(dāng)關(guān)注輥筒材質(zhì)、溫控儀表的響應(yīng)速度以及安全防護(hù)配置。要是實驗機(jī)本身溫控做得很粗放,后續(xù)放大到密煉機(jī)或者開煉機(jī)產(chǎn)線的時候,工藝參數(shù)就需要全部重新摸索。密封件試料階段的溫度波動,多數(shù)情況下不是什么配方難題,而是設(shè)備細(xì)節(jié)和操作一致性的問題,逐項梳理輥筒溫控、操作習(xí)慣與日常清理流程,能有效降低試料的報廢率,要是需要結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可直接和利拿實業(yè)技術(shù)團(tuán)隊進(jìn)一步溝通。