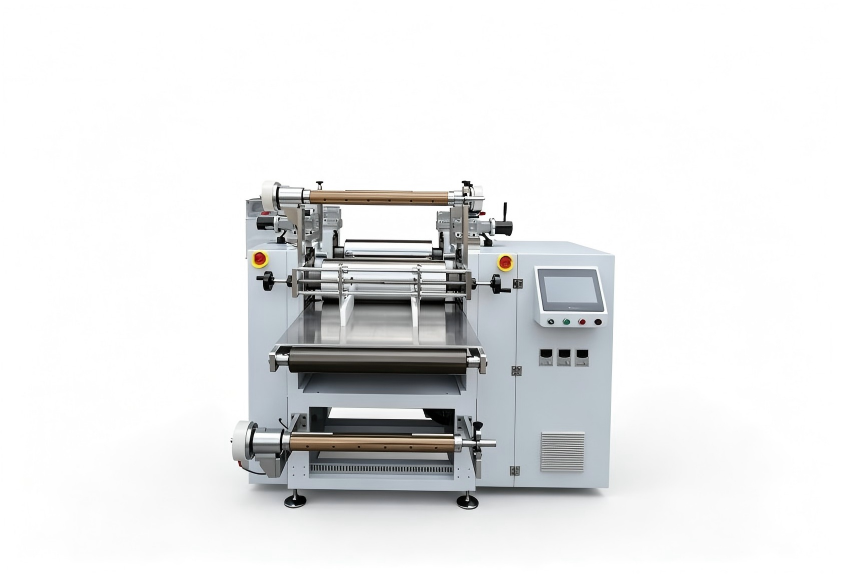
壓延厚度忽厚忽薄?先查輥筒溫控再談換設備
壓延厚度波動,問題可能不在壓延機本身
電線電纜料的壓延工序里,厚度忽厚忽薄是很常見的質量投訴點;一般來說很多廠家碰到這類情況第一反應都是設備精度下降了,甚至打算直接更換整臺壓延機。但實際我們線下排查的不少案例里,相當比例的問題根源都在輥筒溫度控制、輥距調節的細節操作上,不是設備本體磨損導致的,這篇內容就梳理了幾個排查方向,能幫大家減少沒必要的無效停機。
輥筒溫控的“真均勻”比“顯示溫度”更重要
溫控系統面板上顯示的溫度數值正常,可不等于輥筒整個表面的溫度場是均勻的;熱電偶的安裝位置、冷卻水路內部的結垢情況、加熱介質的流動速度,這些因素都會直接影響實際輥面的溫度分布狀態。要是輥面存在局部的溫差,膠料在通過輥隙的時候各點位的流動性就會不一致,厚度自然就出現波動了。
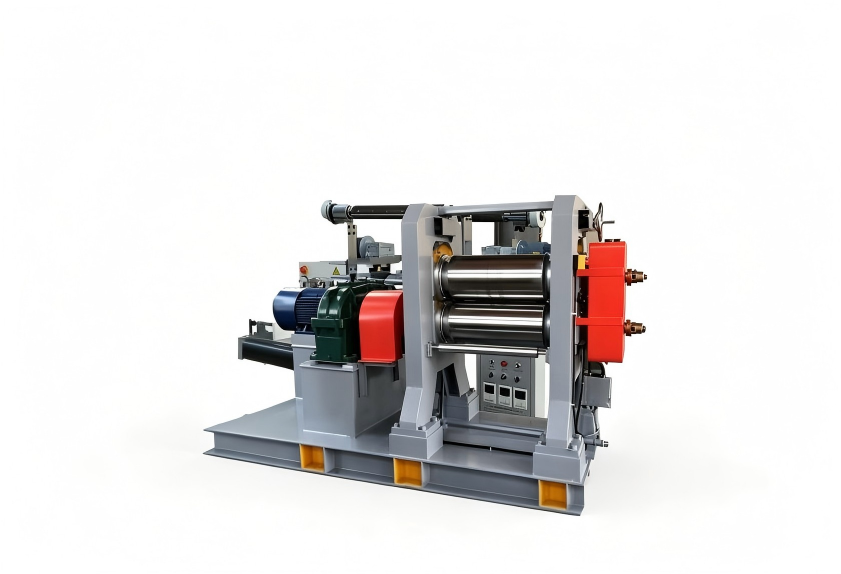
大家可以做一次簡單的輥面溫度實測操作,在輥筒的寬度方向取5-7個點,用表面測溫儀記錄下輥筒空轉穩定之后的對應數據;如果各點的溫差超過了工藝允許的范圍,優先去排查水路有沒有堵塞、溫控閥的響應是不是滯后,之后再去考慮設備機械精度相關的問題。
輥距調節響應慢,先看液壓系統和鎖緊機構
輥距的微調操作,本來就依賴液壓系統和鎖緊機構的相互配合;通常情況下要是調節信號發出去之后,輥筒的實際位移存在明顯的滯后情況,或者鎖緊之后還會有微小的串動,壓延厚度就會出現周期性的波動。這類問題在運行年限比較久的老舊設備上更常見,也不是說完全沒辦法改善,去檢查下液壓油的清潔度、蓄能器的壓力、鎖緊油缸的密封件,往往就能恢復大部分的調節精度。
膠料流動性波動,容易被誤判為壓延問題
前段密煉、開煉工序出來的膠料,溫度、門尼黏度出現波動的話,會直接傳導到后面的壓延工序;要是壓延機的進料溫度不穩定,就算設備本身的精度狀態良好,厚度也很難控制得住。排查的時候建議同步記錄前段工序的各項參數,和壓延厚度的波動曲線做對比,確認是不是上游來料引發的問題。
排查順序與設備改進方向
按照先查溫控、再查輥距、最后查膠料的順序來排查,就能快速鎖定問題所在的層級;要是這三項都排查完沒發現異常,再去評估設備的機械精度,比如輥筒軸承的間隙、機架的剛性這些指標。對于有長期穩定生產需求的企業來說,在壓延機選型的時候就可以增加輥筒溫度分區控制、輥距閉環調節這類配置,從硬件層面降低厚度公差波動的風險。
利拿實業在橡塑混煉成型設備領域已經有多年的研發積累了,可以根據客戶的具體膠種配方、產能要求和生產工況,提供針對性的設備配置和工藝優化建議;要是需要結合您這邊的具體膠種配方、產能要求和生產工況做方案評估的話,直接和利拿實業的技術團隊進一步溝通就可以。