

硫化時間越長質量越好?硫化機橡膠成型關鍵看這三個參數
硫化機橡膠成型不是時間越長越好,密封件質量取決于這三項參數
橡膠密封件常見的那些缺陷,比如表面脆裂、壓縮永久變形偏大、局部欠硫,很多時候其實并不是膠料配方出了問題,而是硫化機橡膠成型過程中的工藝參數沒有匹配好。很多人可能沒注意到的是,硫化時間并不是越長就越可靠,一旦過度硫化,反而會讓密封件的彈性和耐老化性能下降。這篇文章主要圍繞硫化時間、填充系數、溫控精度這三個維度來聊一聊,看看怎么減少密封件生產過程中的質量波動。
硫化時間與過硫風險:并非越久越牢固
在硫化機橡膠成型的過程中,隨著加熱時間的增加,交聯密度會不斷上升,但一旦過了正硫化點,繼續延長時間并不會帶來額外的強度提升,反倒可能導致分子鏈斷裂,制品變脆、表面發粘或者出現氣泡。特別是EPDM、NBR這類常用的密封膠料,過硫以后性能下降的問題往往要到后期使用的時候才會暴露出來,比如密封圈過早失去回彈性。
判斷合適的硫化時間,不能光靠理論公式來算,還得結合制品的厚度、膠料的導熱速率以及模具的實際溫度來綜合校核。厚壁密封件尤其要注意升溫滯后的問題——表面已經正硫化了,芯部可能還沒完成交聯。
填充系數:決定排氣效果與尺寸穩定性
很多密封件出現缺膠、窩氣或者尺寸超差的情況,根本原因在于裝膠量設定得不合理。填充系數如果太低,模腔內的壓力就不夠,膠料流動不充分;反過來,填充系數太高的話,排氣就會變得困難,內部容易產生氣孔。
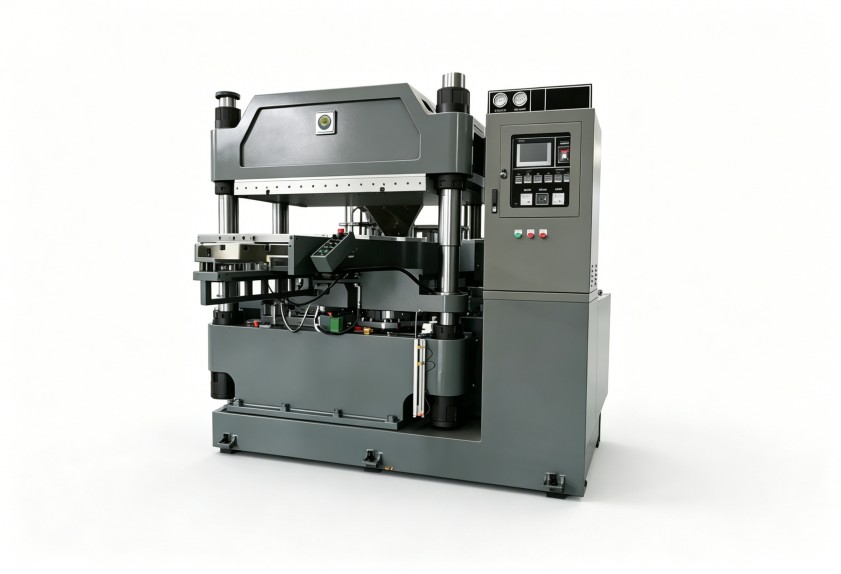
設定硫化機橡膠成型工藝的時候,一般建議根據膠料硬度和流動性先做小批量試模,觀察一下飛邊厚度和制品密實度,再確定這個模具合理的裝膠量。需要注意的是,不同批次的膠料門尼粘度會有波動,這也會影響填充狀態,批量生產的時候得留出一定的調整余地。
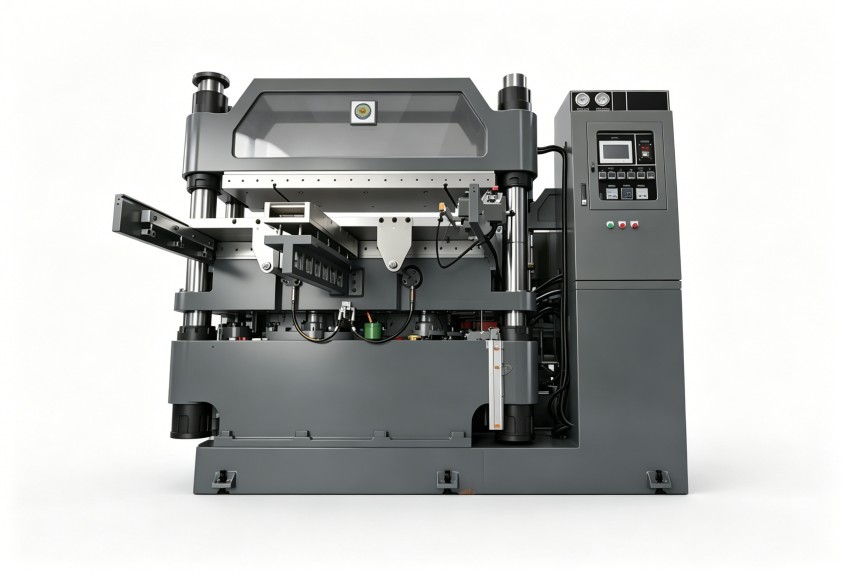
溫控精度:密封件批次一致性的隱形保障
平板硫化機實際的熱板溫度和設定值之間往往存在偏差,這個偏差對硫化速度的影響是直接的。如果溫控波動超過了±5℃,同一個模具在不同模次下生產的密封件,硫化程度可能就會有明顯的差異。
日常生產當中,除了關注溫控表上顯示的值之外,還應該定期用表面溫度計實測一下熱板各區域的溫度分布情況。熱板邊緣和中心溫差如果過大,制品同一平面上的硫化程度就會不一致,表現出來就是局部硬度偏低或者出現變形。
密封件生產中如何設定與驗證工藝參數
對于橡膠密封件這類模壓制品來說,工藝優化的開展一般建議按照這樣的順序來:先測定膠料的硫化曲線,把理論正硫化時間確定下來;然后結合制品的厚度,每增加2mm就適當延長一點硫化時間(具體數值需要實測);接著通過試模來確認填充系數是否合適,觀察飛邊和排氣痕跡;最后用硬度計和回彈儀抽檢制品,反過來驗證設定的參數是不是合理。
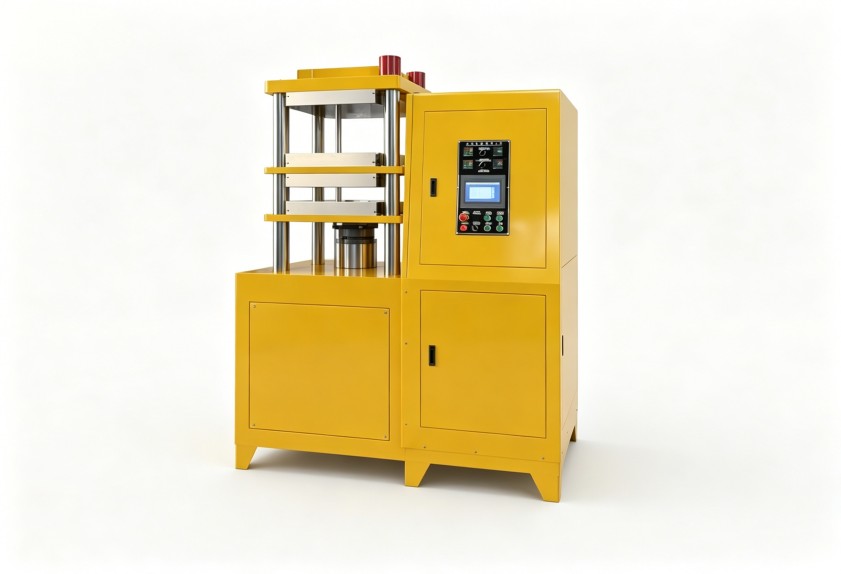
密封件生產批量大、尺寸精度要求又高,設備的溫控穩定性和程序控制能力對良品率的影響很直接。利拿實業做橡塑成型設備這塊有十五年以上的研發經驗了,可以提供支持多段硫化程序控制的成型設備方案,幫助用戶減少批次波動帶來的困擾。
要是想結合您的具體膠種配方、產能要求和生產工況來評估方案的話,歡迎和利拿實業的技術團隊做進一步的溝通。
