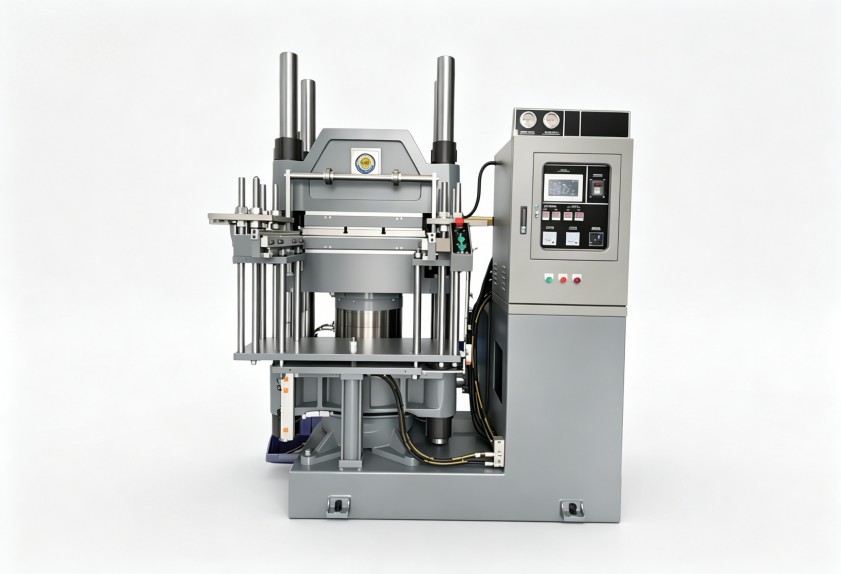
硫化壓力不穩影響密封件尺寸?先排查這五個調節細節
橡膠密封件硫化過程中,壓力波動比溫度波動更隱蔽
密封件這東西,對尺寸精度的要求是相當高的,硫化壓力一旦不穩定,飛邊厚度、氣泡率還有收縮率這些指標馬上就會有反應。很多廠家在溫度控制上花了不少心思,但壓力調節這個環節反而容易被忽視掉,實際上壓力才是影響產品一致性的關鍵變量。如果同一批產品出現了尺寸離散、局部缺膠或者厚薄不均勻的情況,先別急著去調整配方,問題多半是出在硫化機的壓力供給環節上。
壓力調節可不僅僅是把表針擰到指定位置
液壓系統傳遞壓力的時候會有延遲和損耗
橡膠密封件在硫化的過程當中,膠料受熱以后會變軟,這時候就需要持續穩定的壓力來約束它的流動。不過液壓系統從泵站把壓力輸出出來,再到模具型腔里面,中間要經過閥組、油缸還有管路,壓力的建立是需要一定時間的,保壓的過程中也難免會有微量泄漏。如果光盯著壓力表讀數看的話,實際作用在膠料上的壓力和設定值之間的偏差,往往就被忽略掉了。
壓力調節方面有三個細節值得關注
- 油缸內泄和密封圈磨損的問題:硫化機用的年頭多了以后,油缸內部可能會出現內泄的情況,保壓階段壓力就會緩慢地往下掉,制品在硫化后期的時候壓力不夠用,表面就會冒出細密的氣泡來。
- 液壓閥的響應速度:合模加壓的那一瞬間,如果閥體反應不夠快,要么壓力沖擊太大,要么壓力建立得太慢,膠料在模腔里的流動狀態就會變得不一致。
- 壓力傳感器的安裝位置:傳感器離油缸越遠,反饋就越滯后。有些設備的壓力表是裝在泵站出口的,它反映的是系統壓力而不是模腔里的實際壓力,這兩者之間的差距有時候能達到10%以上。
密封件工況對壓力調節有一些特殊要求
密封件的模具型腔比較淺,膠料流動的路徑也短,所以對壓力均勻性的要求比厚壁制品要高不少。局部壓力不夠的話,會出現缺膠或者致密度不足的情況;反過來,壓力要是太大了,分型面容易被撐開,飛邊就會過厚,修邊工序的成本也就跟著上去了。
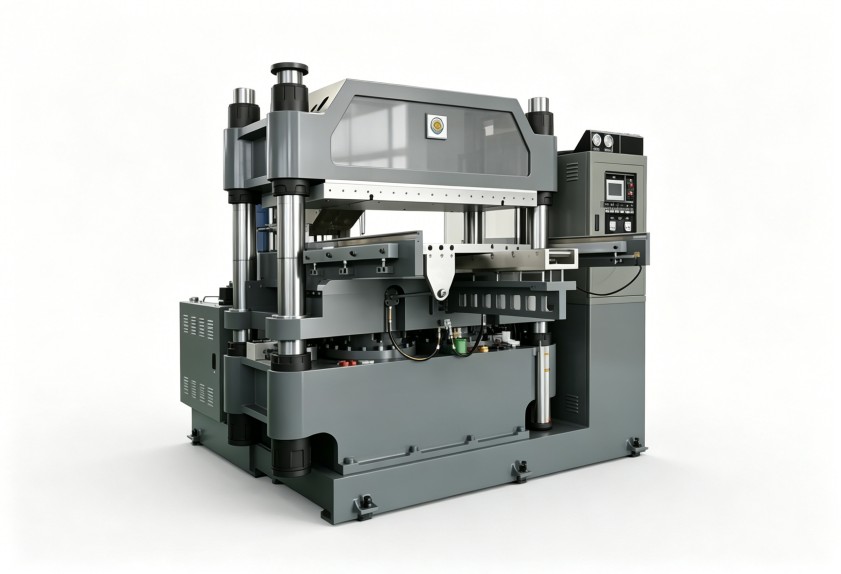
從設備配置的角度來說,硫化機的油缸直徑和噸位匹配是需要重點關注的。如果設備噸位余量留得太大,小規格模具加壓的時候反而不好精確控制低壓段。用比例壓力閥或者多段壓力設定的話,可以在合模、排氣、保壓這幾個不同的階段給出不一樣的壓力指令,這樣更貼合密封件膠料的硫化特性。
壓力調節還得看整體成型方案
光靠調整壓力參數,是解決不了設備先天配置不合理這種問題的。比如說油泵流量波動比較大、蓄能器壓力衰減太快之類的,這些都會讓壓力調節變得遲鈍。遇到這種情況,就得從液壓系統設計層面去做優化了。
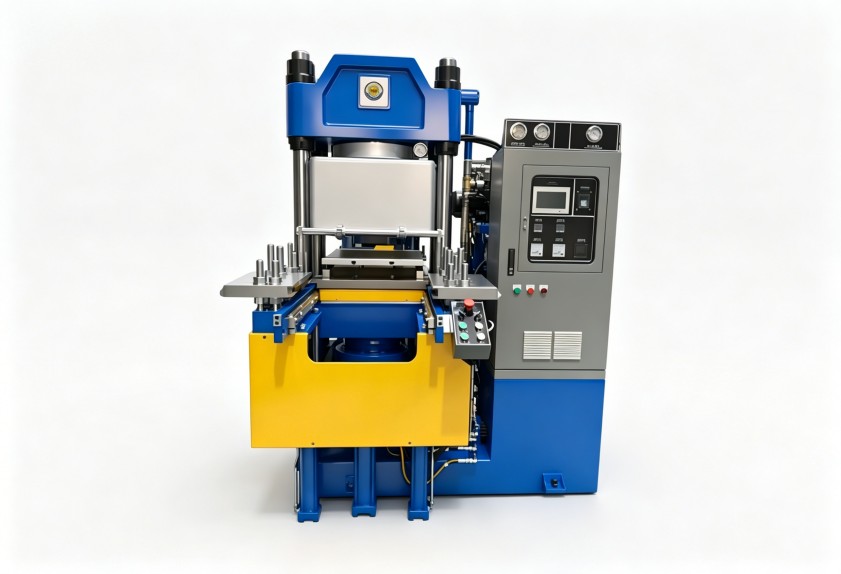
利拿實業在橡塑混煉成型設備的液壓與溫控系統配套方面積累了多年的經驗,可以根據密封件生產常用的膠種特性來調整設備配置和壓力控制邏輯。對于那些需要兼顧多種模具規格的車間來說,也可以提供非標定制的方案,在壓力調節的精度和生產效率之間找到一個平衡點。
壓力調節的日常維護該怎么做
日常維護這塊其實不復雜,每周檢查一次液壓油的油位和油溫就行,油溫太高的話液壓油黏度會降低,內泄就會加劇;每個月校驗一次壓力傳感器,確保反饋值和實際輸出是一致的;每季度觀察一下保壓階段的壓力曲線,如果有明顯的下降趨勢,那就說明密封件或者閥組需要檢修了。這些細節看起來都是小事,但維持硫化機壓力調節精度靠的就是這些基礎工作。