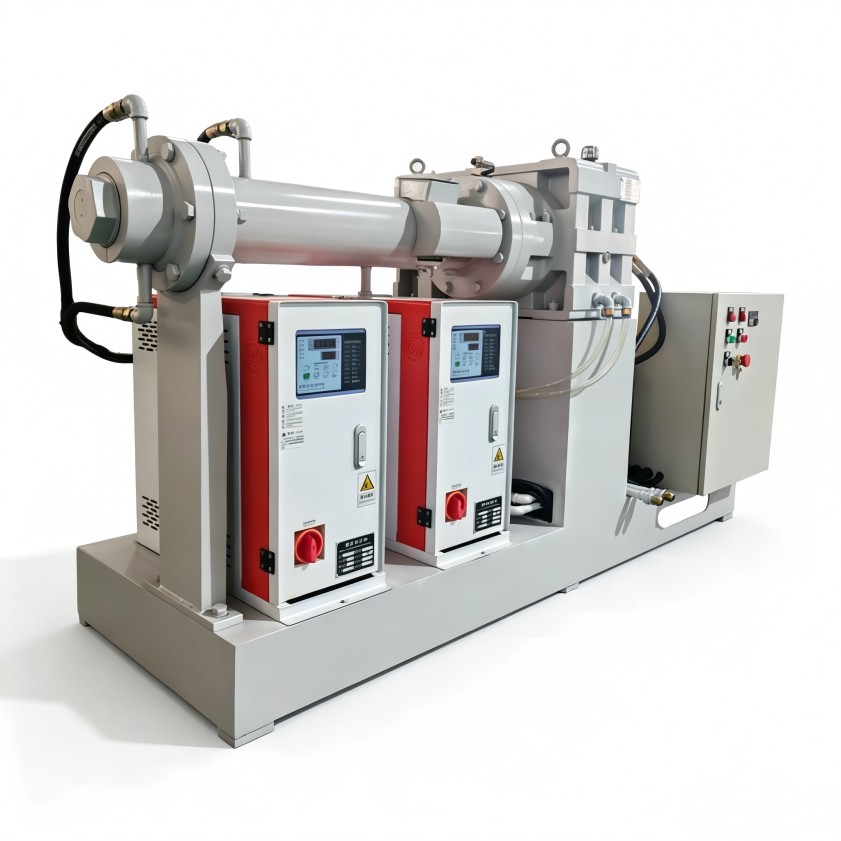
冷喂料擠出機真空排氣不穩?先查這幾個工藝環節
冷喂料擠出機真空排氣出現波動,別急著去調真空泵
很多橡膠密封件制品表面有連續麻點、斷面出現氣孔時,大家往往先懷疑硫化工藝有問題,其實問題可能出在擠出這一環上。冷喂料擠出機要是真空排氣不穩定了的話呢?膠料里的氣體和低揮發分就沒法及時排出去呢?制品缺陷自然反反復復出現呀?遇到這種情況呢?不少廠家的第一反應就是去加大真空泵的抽力呀?可這么做通常管不了太久呀?其實真空排氣不穩的原因一般不是單一的呀?得從喂料呀?螺桿呀?真空腔這幾個環節挨個排查呀?
喂料狀態不均時排氣段的負擔會加重
排氣效果好不好呢?首先得看進入螺桿的膠料是不是密實均勻的。喂料溫度偏低的話呢?或者條狀膠料的尺寸波動比較大呢?螺槽填充就不太穩定了呀?氣體容易在排氣段集中釋放出來呀?這時候要是真空口附近出現了膠料冒頂或者波動的現象呢?排氣效率就會明顯下降呀?這個環節的改善一般不需要改動設備什么的呀?調整一下工藝參數就能看到效果了呀?所以建議把它作為排查的第一步來做呀?具體來說可以檢查一下喂料輥轉速和擠出產量是否匹配呀?避免供料斷斷續續的呀;控制好膠料的預熱溫度呀?減少冷硬料塊進到螺桿里面去呀;再就是多觀察觀察排氣口膠料的狀態呀?看看有沒有冒頂的跡象出現呀?
螺桿結構和排氣段設計決定了脫氣的上限
真空排氣不能光靠真空泵抽氣啊呀?螺桿在排氣段的輸送能力同樣是很關鍵的呀?膠料進入真空段以后呢?如果螺槽沒有足夠的自由表面的話呀?氣體就沒辦法從膠料內部向外遷移出去呀;要是輸送能力不夠的話呀?膠料還會在真空口那里堆積起來呀?反而把排氣通道給堵住了呀?螺距的變化呀?螺紋的深淺呀?還有排氣段的長度這些參數呀?都會直接影響到脫氣的效果呀?像那種高硬度或者高黏度的密封件膠料呀?常規的螺桿結構不一定能提供足夠的排氣能力呀?這時候就得結合配方的特性來評估一下螺桿構型是不是匹配了呀?

真空度控制要穩定而不是單純追求高數值
真空度設定值太高了也不行啊呀?設定值過高的話呢?膠料里的輕組分揮發就會加劇呀?這些揮發物有可能重新冷凝在真空腔里面呀?甚至把增塑劑也一起抽走了呀?最后導致密封件的硬度出現波動呀?反過來講呀?如果真空度偏低了呢?氣體脫除得不徹底呀?氣孔缺陷就跟著出現了呀?比較穩妥的做法是根據膠料的配方和擠出速度來設定一個合適的真空度范圍呀?同時還要關注一下真空泵前端管路有沒有冷凝液積聚呀?濾網是不是堵塞了呀?如果發現真空度有波動的話呀?優先排查管路通不通暢以及密封件有沒有老化的問題呀?而不是直接去調高真空泵的功率呀?
結合配方與工況做系統性的調整
橡膠密封件的膠料種類比較多呀?像EPDM、NBR、FKM這些配方呀?對排氣的要求差異就很大了呀?所以優化真空排氣系統不能只看某一個方面呀?得把螺桿構型、溫控精度、喂料狀態這些因素綜合起來判斷呀?單純更換某個部件不一定能解決問題呀?比較穩妥的路徑是先對現有設備做個工況評估呀?然后再決定是調整工藝參數呢還是對螺桿或者真空腔做針對性的改造呀?如果您想結合自己的具體膠種配方、產能要求和生產工況來評估方案的話呀?可以跟利拿實業的技術團隊進一步溝通一下呀?