

壓延機設備出片厚度不穩?先查供膠均勻性和輥溫波動
壓延機設備出片厚度反復波動,問題往往不在壓延機本身
一般來說橡膠密封件對膠片厚度公差的要求都比較苛刻,不少橡塑生產廠家會發現,壓延機設備運行一段時間之后,出片厚度就開始出現周期性波動,直接導致后續硫化工序出來的產品尺寸超差,廢品率跟著上升,很多人排查問題第一反應都集中在輥距調節的部分,然而真正的誘因,常常藏在壓延工序的上游環節還有各類附屬系統里面。
供膠不均勻、輥筒溫度場不穩定、收卷張力波動,這三個環節最容易掩蓋住壓延機設備的真實精度,我們這里也逐一拆解這幾個問題的成因和對應的判斷方法,幫你快速鎖定問題排查的方向。
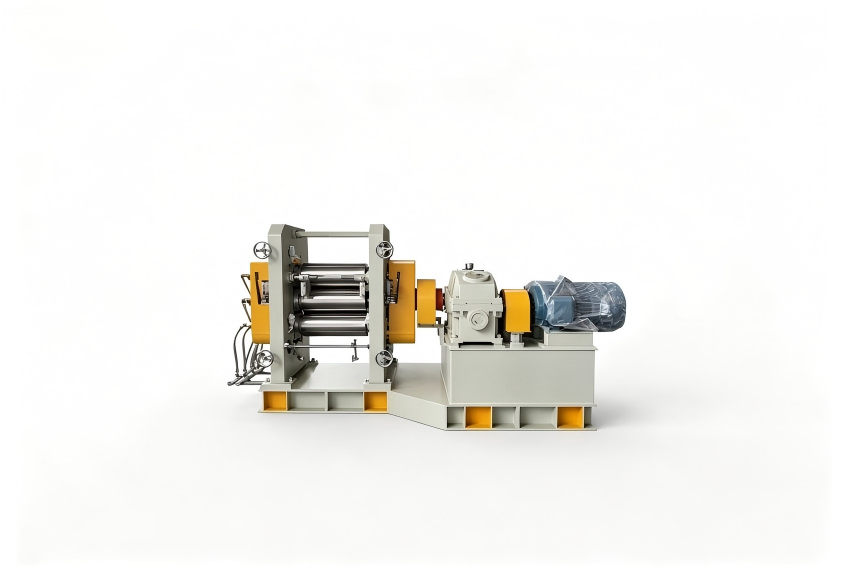
供膠均勻性:厚度波動的第一來源
壓延機出片厚度的短期波動,多數情況都和供膠環節有關,如果前道的開煉機或者擠出機供料溫度不均勻,膠卷的寬度也不一致,壓延機輥隙位置的實際吃膠量就會出現周期性的變化,這時候你反復去調整輥距,不僅起不到效果,還會加劇輥筒的局部負荷。
判斷的方法也不算復雜,你可以先觀察供膠卷的兩端有沒有出現明顯的錐度,或者去測量同一卷膠不同位置的硬度差,要是偏差超出合理范圍,就先把供膠溫度和膠卷尺寸穩定下來,再去評估壓延機設備本身的精度表現。
輥筒溫度控制:決定縱向厚度一致性
通常情況下橡膠密封件的配方里,都會含有高門尼粘度的生膠,壓延加工的時候摩擦生熱的現象很明顯,要是輥筒內部的溫控系統響應滯后,輥面溫度就會沿著軸向形成梯度,導致膠料的流動性不一致,出片厚度也就跟著出現縱向的波動。
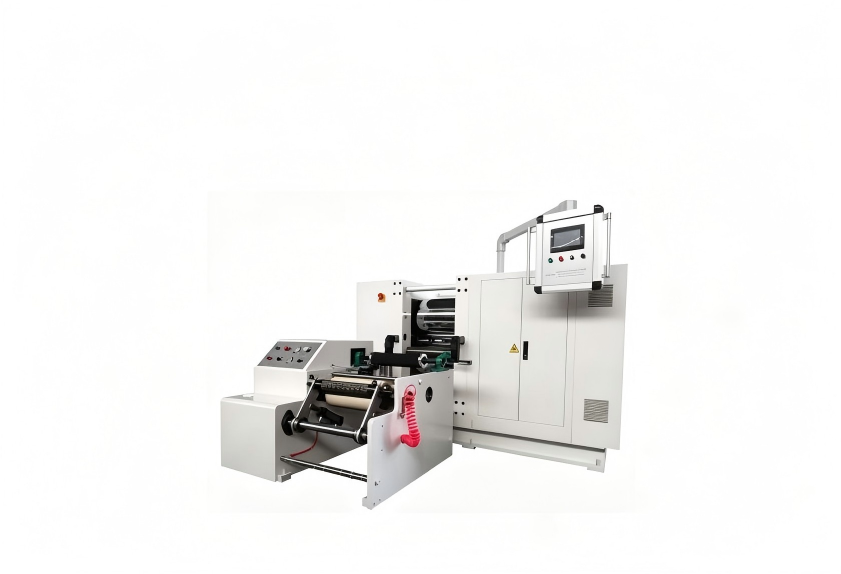
輥筒溫控的難點,其實不在于升溫環節,而在于負載出現變化的時候的穩定性,平時大家容易忽略的是,軸承摩擦熱和膠料剪切熱會疊加在輥面上,溫控系統需要同時補償這兩部分的熱量,要是溫差超過工藝允許的范圍,就優先去檢查溫控閥的響應速度和輥面測溫點的代表性,而不是直接懷疑壓延機設備的機械精度。
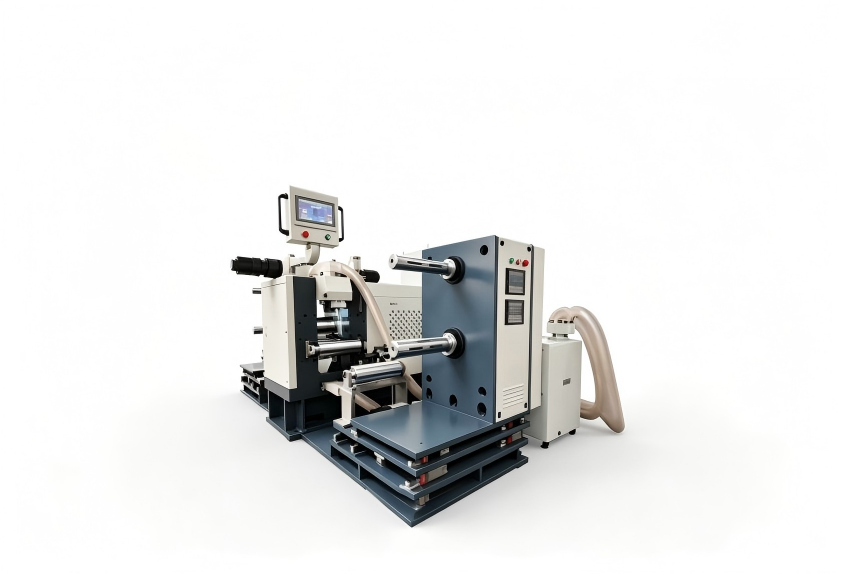
張力與收卷:被低估的厚度測量干擾
出片厚度的在線測量工位,通常都設置在收卷工序之前,張力波動會直接拉伸膠片,造成最終的測量值失真,橡膠密封件生產用的膠片本身就比較薄,對張力的變化也更為敏感,收卷速度的微小變動,就可能讓厚度檢測信號出現假性的波動。
排查這類問題的時候,可以嘗試把測厚儀移到張力穩定的區域,或者對比不同張力設定下的厚度讀數,要是檢測出來的數據跟著張力變化出現明顯浮動,就說明壓延機設備的輥距和輥溫都沒有問題,著手優化收卷策略就可以。
從單機排查到整體方案
壓延工序的整體穩定性,既取決于壓延機設備本身的剛性設計和輥筒加工精度,也取決于上下游設備的狀態匹配程度,供膠、溫控、收卷,任何一個環節存在短板,最終都會在出片厚度這個指標上被放大。
利拿實業在橡塑混煉成型領域已經積累了多年的系統集成經驗,提供從密煉、開煉到壓延成型的全流程整體方案,支持針對不同膠種特性和實際工況要求做非標定制,如需結合您的具體膠種配方、產能要求和生產工況評估適配的方案,可與利拿實業的技術團隊進一步溝通。
