

材料配方升級后壓延機跟不跟手?先看這三點再決定改造還是換新
配方升級后壓延精度跟不上,問題不一定出在設備本身
很多做了十幾年壓延的老工藝員都有體會,現在新能源材料的配方迭代速度越來越快,對壓延工序的精度要求也明顯提了上來,不少廠里的生產管理人員都碰到過類似的情況,同樣的在用壓延機,換了新配方之后,薄膜厚度波動變大,表面還容易出現橫紋,偶爾甚至會產出帶氣泡的不良品,大家第一反應往往就是設備老了,該直接換新的。但對照壓延機最新技術的幾個關鍵維度捋一遍就會發現,問題未必出在整機使用壽命上,更常見的原因是設備的技術配置和材料特性不匹配。
想要判斷現有設備能不能適配新配方,大家完全可以從幾個核心方向逐一排查就行。
輥筒溫度控制:決定材料流動狀態的隱形變量
新能源材料里高填充、高粘度配方的占比正在持續增加,這類材料對輥筒表面溫度均勻性的敏感度,遠高于傳統橡膠材料。如果溫控系統還在依賴傳統的通水冷卻方式,輥面的溫差就會偏大,材料在壓延走料的過程中各點流動性不一致,厚度公差自然就很難收窄。
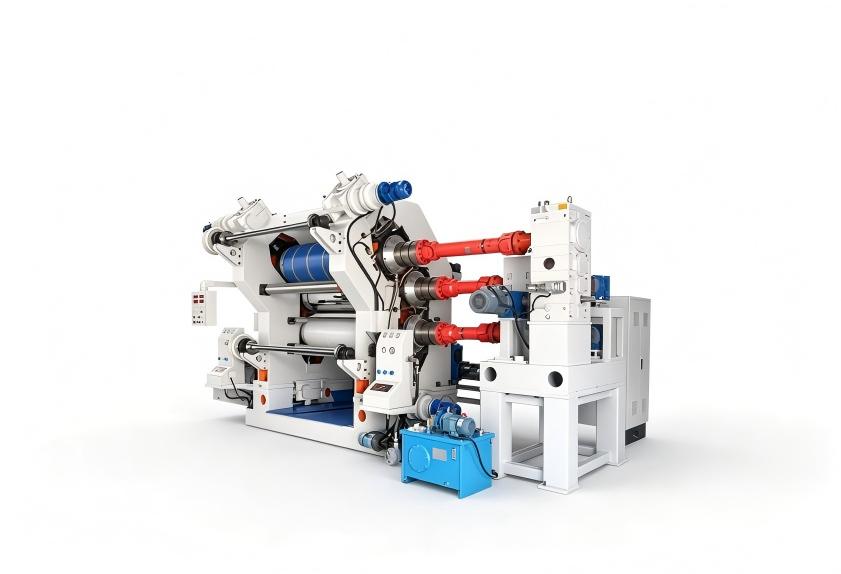
壓延機最新技術在這方面的改進,基本都集中在溫控精度與響應速度兩個方向,比如更高精度的溫度傳感器布置,獨立回路分區控溫,還有基于實時反饋的自動調節邏輯,都能進一步縮小輥面溫差。一般來說判斷現有設備是否需要升級,可重點觀察同一卷材料的橫向厚度極差,會不會隨車速變化出現明顯波動。
間隙調節精度:從“能壓出來”到“壓得穩定”
間隙調節機構的響應速度與重復定位精度,直接影響連續生產時的厚度一致性。舊式壓延機多采用手動或半自動輥距調節,在低速、厚規格產品上尚能勝任;但新能源材料薄膜現在趨向更薄、更寬,對輥距微調能力提出了更高要求。
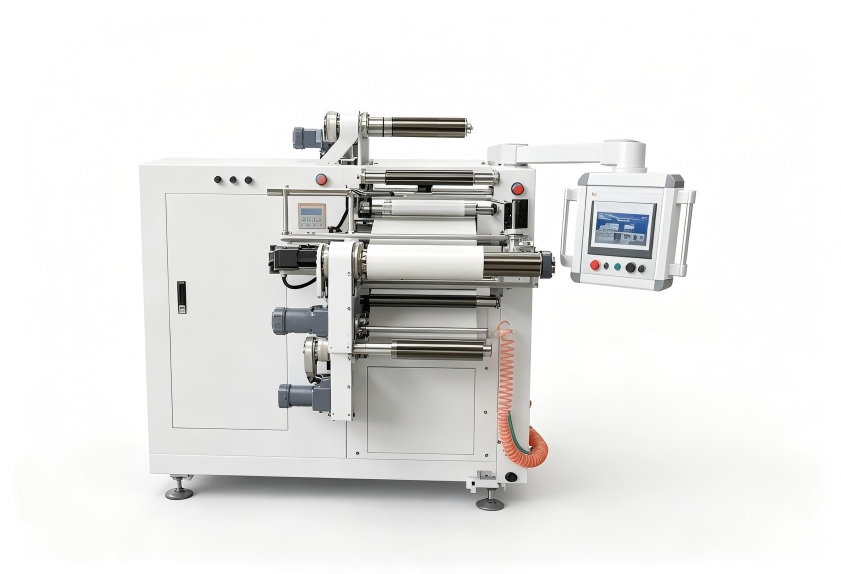
當前壓延機最新技術普遍配置伺服驅動加高精度位移傳感器,可實現微米級調節與生產過程中的動態補償。若現有設備在換卷、升速等工況下厚度波動明顯,且人工反復校正仍無法穩定,就說明間隙調節環節存在技術代差。
材料適配性:螺桿與輥筒的協同不能只看單機
壓延工序的上游供料狀態,直接影響最終的成品質量。如果供料擠出機的塑化均勻性不足,即使壓延機本身精度達標,也會出現局部硬塊或粘度不均導致的表面缺陷。判斷是否需要整體升級,應將供料段與壓延段作為一個系統來評估,而不是單獨盯著壓延機單臺設備。
利拿實業在橡塑混煉與壓延成型聯動方案上積累了較多實踐經驗,可結合具體膠種配方與供料工藝,提供從混煉到壓延成型的系統性優化建議,避免單機改造后生產瓶頸直接轉移到其他工序。
常見評估誤區:只看精度指標,忽略工況邊界
部分企業在評估設備時,僅對比說明書上標注的精度參數,卻忽略了這些參數對應的測試工況。實際生產中的材料批次差異、環境溫度變化、操作習慣等因素,都會讓同樣一臺設備表現出不同的穩定性。更務實的做法是,用企業自身最具代表性的配方和速度窗口,進行短期試運行驗證,再結合維護成本與產能需求做決策。
如果現有設備經過溫控、間隙調節與供料協同三方面排查后仍無法滿足新配方要求,再考慮整機升級也不遲。而無論是局部改造還是整線更新,明確工藝需求邊界始終是要先走的第一步。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
