

壓延機做胎片總出問題?先看輥筒和溫控配置
壓延機做胎片厚度不穩?問題可能不在工藝,而在設備配置
一般來說,輪胎制造的整條生產流程里,壓延工序直接就決定了胎體簾布和膠片厚度的均勻性,很多廠家碰到厚度波動或者出氣泡的問題時,習慣性就去調整工藝參數,比如降點車速、調調輥距,但問題還是會反復冒出來,這往往是設備本身的配置已經達不到當前的精度要求了,光靠調工藝參數根本沒法從根上解決問題。
接下來我們就從輥筒精度、溫控系統和機架剛性這三個設備配置的維度展開,分析這些平時大家容易忽略的細節是怎么影響壓延質量的,也能幫您在評估江蘇壓延機的時候,更準確地判斷設備能不能適配自己的實際生產工況。
輥筒精度:厚度均勻性的第一道關口
壓延出來的制品厚度能不能保持一致,首先就看輥筒的形位公差和表面狀態,要是輥筒的圓跳動和圓柱度偏差比較大的話,就算操作工頻繁去調整輥距,出來的片材也會出現周期性的厚薄不均的情況。
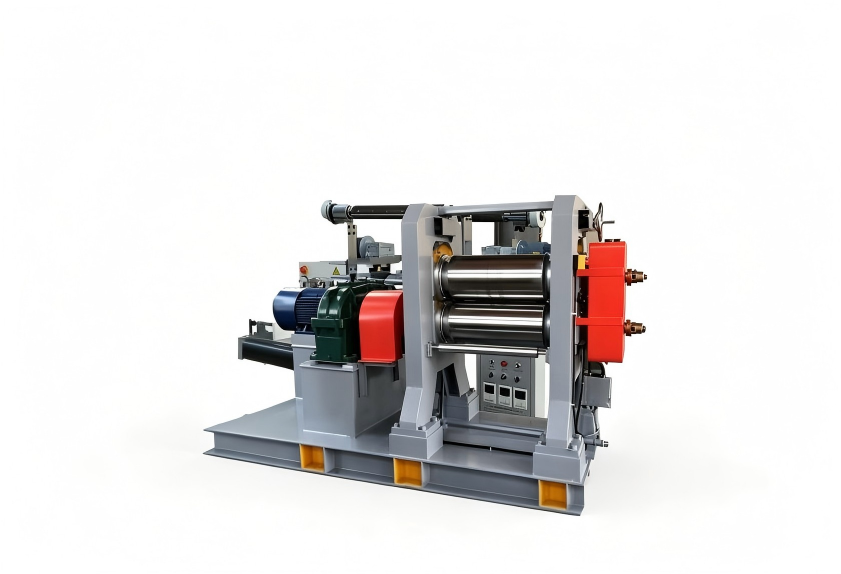
輥筒表面的硬度還有鍍層處理,也決定了它能不能長時間維持穩定的摩擦特性,就輪胎廠常用的纖維簾布壓延和鋼絲簾布壓延場景來說,輥面的磨損速度差異其實挺大的,大家考察設備的時候,得多留意輥筒材質的牌號、熱處理工藝還有表面鍍鉻層厚度,這些參數直接關系到設備全生命周期里的精度保持性。
溫控系統:輥面溫差是氣泡與焦燒的隱形推手
橡膠壓延作業對溫度是很敏感的,輥面溫度分布不均勻的話,輕一點的情況是膠料流動性不一致,嚴重的話就會引發局部焦燒或者氣泡,很多設備標稱自己的溫控精度達標,但實際跑起來的時候輥面軸向溫差可能會到5℃以上,這種情況對高品質胎片生產來說影響很大的。
大家評估江蘇壓延機的時候,需要重點看它溫控系統的設計,導熱介質的流道結構合不合理,加熱冷卻的切換響應速度夠不夠快,還有溫度傳感器在輥面上的布置方式是什么樣的,一般來說用分段式溫控或者高精度比例閥控制的設備,能更好地維持輥面溫度場的穩定,也能給薄膠片壓延提供基礎保障。
機架剛性:長期穩定運行的底線
壓延機正常工作的時候要承受非常大的分離力,要是機架剛性不夠,輥筒在受力的時候就會產生彈性變形,直接導致輥縫形狀改變,這種變形在高強度鋼絲簾布壓延的場景里表現得尤其明顯,設備運行個三五年之后出現的產品精度下降問題,很多都和機架長期的微變形積累有關系。
所以大家在設備選型的時候,不要只盯著報價做比較,還要關注機架的鑄造結構、壁厚設計以及有沒有經過充分的時效處理,這些平時看不到的隱性配置,往往就決定了設備用個五年、十年之后的加工精度表現。
從配置看選型:先明確自己的產品定位
輪胎廠的壓延工序,有的主打做纖維簾布,有的主打做鋼絲簾布,還有的是兼顧薄型氣密層膠片生產,不同的產品對輥筒線速度、壓力范圍、溫控精度的要求差得還是挺多的。
建議大家在設備采購之前,先梳理清楚自己的主導產品、常用膠料特性還有產能規劃,帶著明確的實際工況去評估設備配置,才能判斷哪些功能是生產必需的,哪些是給未來產能升級預留的,這樣既不會為用不上的多余功能支付額外成本,也不會因為配置不足反過來限制后續的產品升級迭代。
要是您需要結合自己的具體膠種配方、產能要求和生產工況評估適配方案,直接和利拿實業的技術團隊進一步溝通就可以。
