

冷喂料擠出機型號怎么定?先看機頭壓力和溫控配置
同樣是冷喂料擠出機,型號差異主要體現在哪里?
在電線電纜料的生產過程里,冷喂料擠出機的型號怎么選,這事兒直接關系到膠料的塑化質量,還有出片的穩定性。不少廠家在挑型號的時候,光盯著螺桿直徑和產量看,結果設備裝好了才發現膠料溫度波動挺大,濾網堵得也勤,有時候甚至會出現焦燒的情況。出現這些狀況,很多時候并不是設備本身質量有啥問題,而是型號的配置跟實際工藝需求壓根兒就沒對上號。
一個常見的選型誤區呢,就是把型號單純地當成產能的標尺來看。其實不同型號的冷喂料擠出機,在螺桿長徑比、溫控精度還有機頭結構這些方面差別還是不小的,而這些配置恰恰決定了設備對特定膠料的適應性到底怎么樣。下面咱們從三個維度拆開來聊聊,也好幫您建立起自己的判斷依據來。
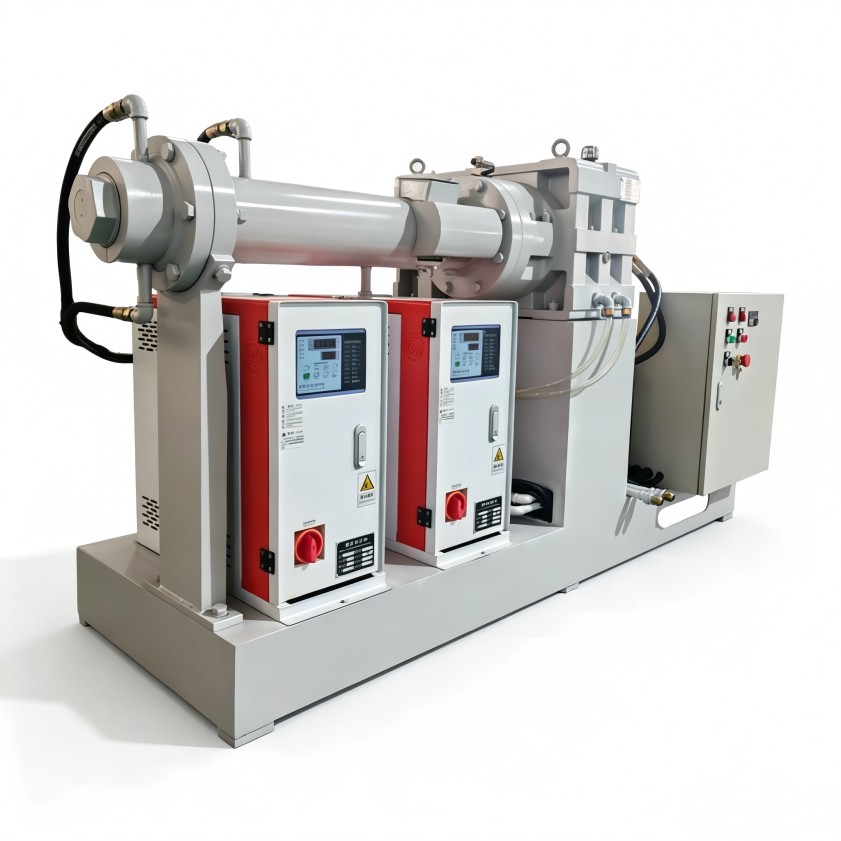
看溫控系統:是否跟得上您的膠料特性
電線電纜料的配方里頭,PVC、PE、交聯料這些材料,它們的熔點不一樣,對溫度的敏感程度也各有不同。要是冷喂料擠出機的溫控系統只有簡單的加熱和冷卻功能,那面對連續生產過程中不斷積聚的熱量,往往就有點應付不過來了。
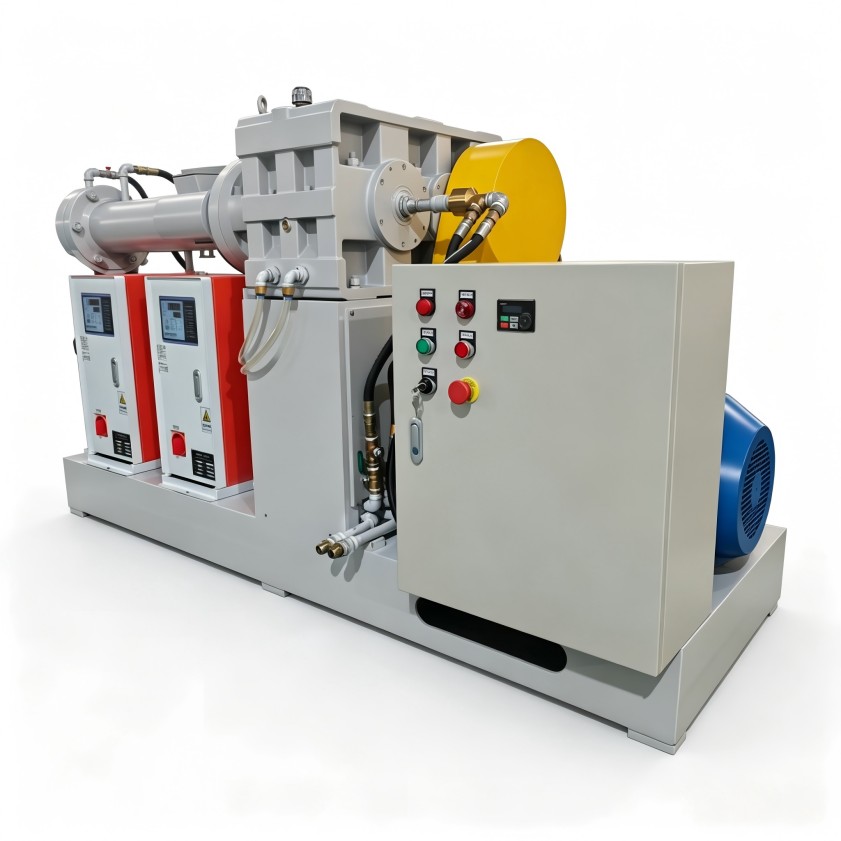
- 加熱方式這塊兒,陶瓷加熱圈跟電磁加熱圈在升溫速率上、溫度均勻性上都是有區別的,尤其是對含膠量比較高的料來說,這個差異體現得會更明顯一些。
- 冷卻效率方面呢,螺旋通道和夾套結構的冷卻面積是不一樣的,這直接就決定了停機之后再啟動的時候,溫度回落的速度是快還是慢。
- 溫控精度上,±3℃跟±1℃的控制精度,在長時間連續生產當中累積下來的效果差異其實挺大的。
如果說您的膠料里填充劑比例比較高,摩擦生熱也大,那就需要溫控響應更快的配置才行。不然的話,機筒內局部超溫就容易引發焦燒,輕一點就是停機清膠,重了的話螺桿都可能受損。

看螺桿結構和機頭:決定出料的均勻性
螺桿的長徑比(L/D)在冷喂料擠出機型號里頭算是一個核心參數了。長徑比越大,物料在機筒內的塑化行程就越長,混煉效果自然也就越好,不過與此同時,對螺桿材質和扭矩輸出的要求也跟著更高了。
| 對比維度 | 小長徑比(12:1-14:1) | 大長徑比(16:1-20:1) |
|---|---|---|
| 塑化效果 | 適合熱敏性較低、流動性好的膠料 | 適合高粘度、需充分混煉的配方 |
| 溫升控制 | 相對容易控制 | 需要更強的冷卻系統配合 |
| 產量表現 | 單位能耗較低 | 出料溫度更均勻,尺寸更穩定 |
機頭結構這塊兒也是值得留意的。生產電線電纜料的時候,機頭內部流道的設計直接關系到出料壓力的穩定性。要是流道存在死角或者阻力不均的情況,出膠速度就會跟著波動,線徑的均勻度也就受影響。選擇帶有壓力傳感器接口的機頭配置呢,這樣在生產過程中就能實時監控熔體壓力的變化了。
根據出料工藝反推型號需求
電線電纜料的生產一般分成造粒和擠包兩道工序,這兩道工序對冷喂料擠出機的要求其實是不太一樣的。
拿造粒來說吧,設備得跟切粒系統聯動起來,對出料的連續性和均勻性要求比較高,螺桿轉速的調節范圍也得寬一些。而擠包的時候呢,更關注的是機頭壓力和溫度場的穩定性,螺桿的壓縮比設計得跟膠料的收縮率匹配上才行。
建議在選型之前先把自己這邊的出料工藝和膠料配方弄清楚,然后再反向去核對型號參數。比如說生產PVC電纜料跟生產交聯聚乙烯電纜料,對設備的要求差異就很明顯。前者需要良好的排氣功能,后者呢,對溫控精度和潔凈度要求會更高一些。
選型時留出余量,關注交付范圍
基本配置方向定下來之后呢,還有兩點得注意一下。一個是產能余量的問題,設備要是長期在滿負荷狀態下運行的話,故障率和維護成本都會往上走,所以一般建議留出15%-20%的余量比較穩妥。再一個就是交付范圍了,同樣的型號下,是不是包含了上料裝置、過濾系統、冷卻水循環這些配套設備,這直接影響到安裝調試的周期以及最終的使用效果。
利拿實業在橡塑混煉成型設備領域積累了多年的技術經驗,可以根據您具體的膠種配方、產能要求還有生產工況,提供全流程非標定制化的橡塑混煉成型解決方案。要是想獲取針對性的設備選型建議與工藝優化方向的話,直接聯系利拿實業技術團隊就行。
