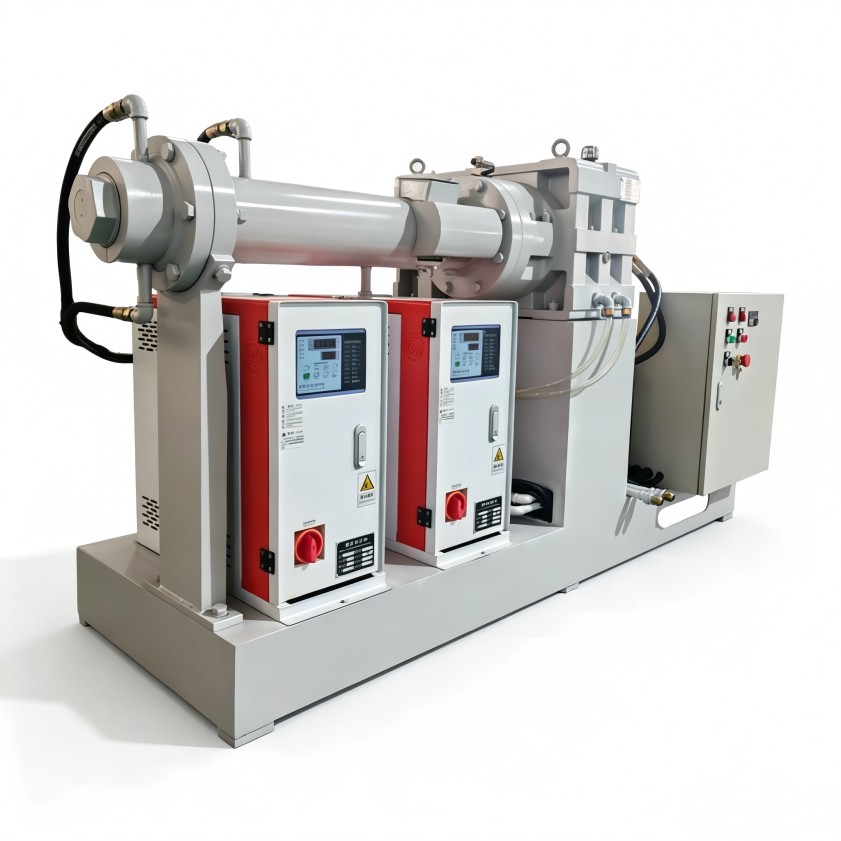
冷喂料擠出機噪音大,橡膠密封件車間先從三個部位排查
冷喂料擠出機噪音大,橡膠密封件車間先從三個部位排查
冷喂料擠出機在橡膠密封件生產線上發出異常噪音,這種情況其實不少見。不光是車間環境被影響了,設備振動一加劇,密封件的尺寸穩定性就容易波動,口型那里的膠料流動也不均勻,廢品率自然就上去了。好多車間第一反應就是換軸承、加潤滑油,可實際上噪音源頭往往不在轉動部件上,而是在喂料段和溫控環節的匹配關系上。本文就打算從設備配置、工藝參數這兩個維度出發,把常見的噪音部位和排查邏輯梳理一下。
區分噪音類型,才能鎖定異常環節
冷喂料擠出機正常運轉的時候,本身是有工作噪聲的,這屬于正常情況。不過要是聽到的聲音跟平時不一樣,出現下面這些變化,就得留心一點:金屬撞擊聲的話,多半是螺桿和機筒之間的間隙出了問題;周期性悶響呢,通常跟喂料不均勻脫不開關系;還有高頻尖嘯,那就得去查溫控系統了,要么是膠料焦燒了,要么是潤滑油不足。最好把噪音出現的工況階段先記下來,是冷啟動的時候、穩定生產的時候,還是提速之后,這樣排查范圍能縮小不少,也免得盲目拆機。
喂料段與螺桿配置是首要檢查區域
對橡膠密封件常用的冷喂料擠出機來說,噪音最先出現的地方往往就在喂料段。膠料進螺槽時要是阻力太大,喂料輥和推力軸承就會受到反作用力,然后發出那種沉重的周期性異響。這時候可以檢查一下喂料口膠條的尺寸是不是跟料斗開口匹配,再看看喂料輥的間隙是不是因為長期磨損變大了。螺桿的壓縮比和長徑比也會影響運轉噪聲,如果螺桿設計偏重輸送、塑化能力不足,膠料就容易在某個位置堆起來,然后造成負荷波動和設備振動。密封件生產用的膠料硬度通常比較高,這種情況下螺桿的吃料能力和機筒溫度的配合就得重新校核,單純把螺桿轉速提上去,反而會讓噪聲和設備磨損變得更嚴重。
溫控精度直接影響運轉平穩性
冷喂料擠出機發出的噪音,其實不都是機械接觸造成的,溫度波動同樣會誘發異常聲響。舉個例子,機筒溫度偏低的時候,膠料塑化就不太均勻,螺桿扭矩波動跟著變大,設備就會發出那種斷續的低頻振動聲;要是溫度偏高呢,膠料容易在口型處提前硫化,然后發出類似嘯叫的聲音。橡膠密封件對膠料塑化均勻度的要求比較高,所以多區段獨立溫控的穩定性,其實比升溫速度更重要一些。
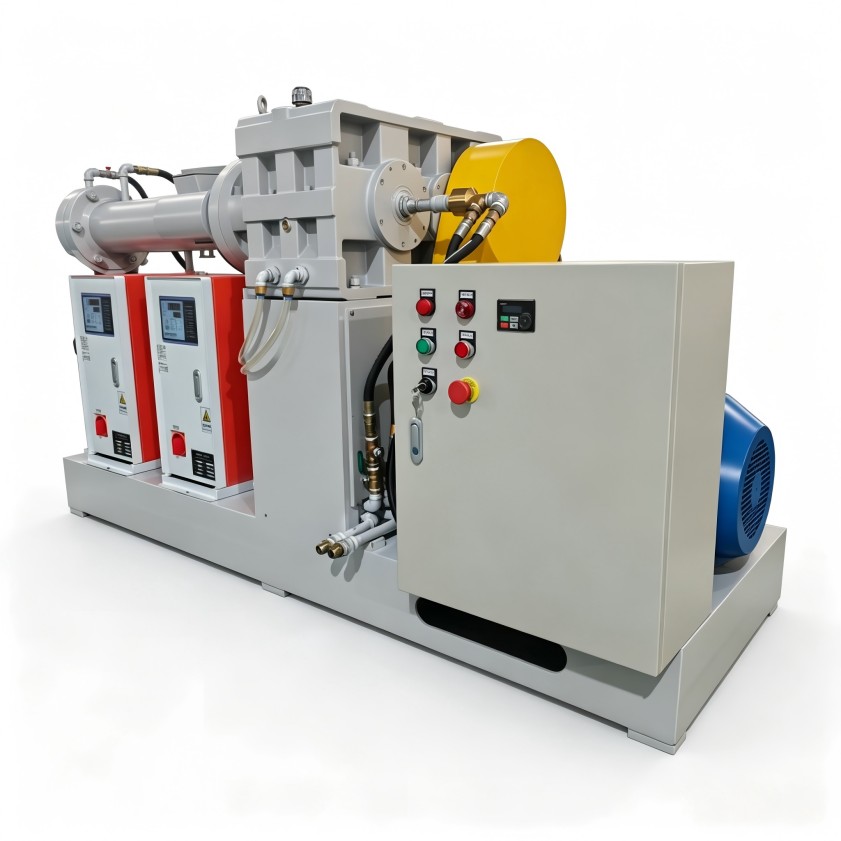
噪音背后是混煉狀態的系統性反饋
從橡膠密封件車間的生產經驗來看,冷喂料擠出機噪音大,原因往往不是單一部件失效了,而是喂料、塑化、溫控這三個環節的匹配出現了偏移。與其臨時靠聽音來判斷,倒不如多看看平時積累的數據,比如定期檢查螺桿表面是不是粘附了炭黑結塊,對比一下不同批次膠料的可塑度,再記錄各加熱區實際溫度和設定值的偏差,這些日常數據對識別潛在故障更有幫助。如果排查完這些環節噪音還是沒有消除,那就得評估一下設備本身的設計余量,看看是不是已經不適應當前的膠料體系了。利拿實業在橡塑混煉成型設備領域積累了多年技術經驗,可以結合具體的膠種和生產工況,給出設備配置優化和工藝調整方面的建議。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可以直接跟利拿實業技術團隊進一步溝通。