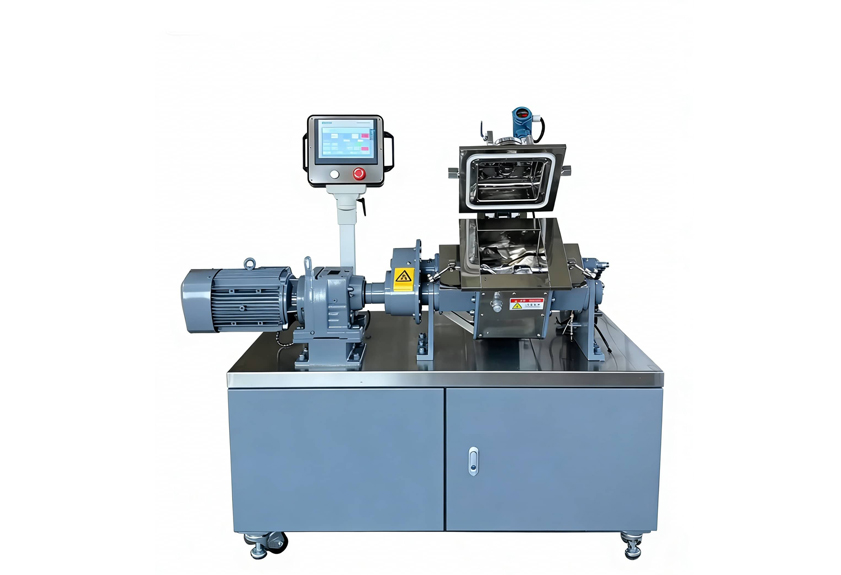
橡膠密封件車間嚙合機噪音大?先查這四處再考慮大修
嚙合機噪音異常,先別急著拆轉子
噪音其實只是表象,真正要查的是設備配合狀態跟工藝工況是不是錯位了。橡膠密封件車間里的嚙合式密煉機一旦出現刺耳的異響,很多班組長第一反應就是“轉子壞了”,隨即就會安排停機拆檢,可拆開以后呢,轉子往往是完好的,軸承也正常,重新裝回去噪音依然還在。下面這四個排查方向,能幫您少走一些彎路。
噪音不只是“磨出來的”,也可能是“憋出來的”
嚙合式密煉機運轉的時候,膠料在嚙合區受到擠壓、揉搓,本來就會帶著一些嚙合聲,這算是正常現象。再加上它的轉子間隙設計比剪切型密煉機更緊湊,聲音本來就會更明顯一些。如果填充系數調得過高,或者轉子轉速設定偏快,膠料來不及翻煉,就容易在嚙合區形成“憋料”,負載一下子就上去了,噪音變大,電機電流也會出現異常波動。遇到這種情況,先核對當前膠料的填充系數是不是超出設備推薦的范圍了。要是近期換過膠種或者調整過配方,優先從工藝參數入手驗證,別急著拆機器。
溫控波動是隱性的噪音放大器
橡膠密封件混煉的時候,溫度窗口的要求其實挺嚴的,特別是EPDM、NBR這些膠種,溫度偏高了容易焦燒,偏低了又混煉不均。機筒內壁和膠料之間,要是溫控系統響應慢了,就會反復出現溫差應力,各部件熱膨脹不一致,運轉噪音自然也就大了。檢查的時候,先看看溫控系統的實際控溫精度,升溫段和恒溫段有沒有明顯的過沖。水溫或者油溫波動幅度偏大的話,重點排查溫控閥和換熱器的狀態,別把這類噪聲誤判成了機械故障。利拿實業在密煉機溫控管路設計上采用了分區獨立調節方式,能有效減少因溫差引發的異常工況。
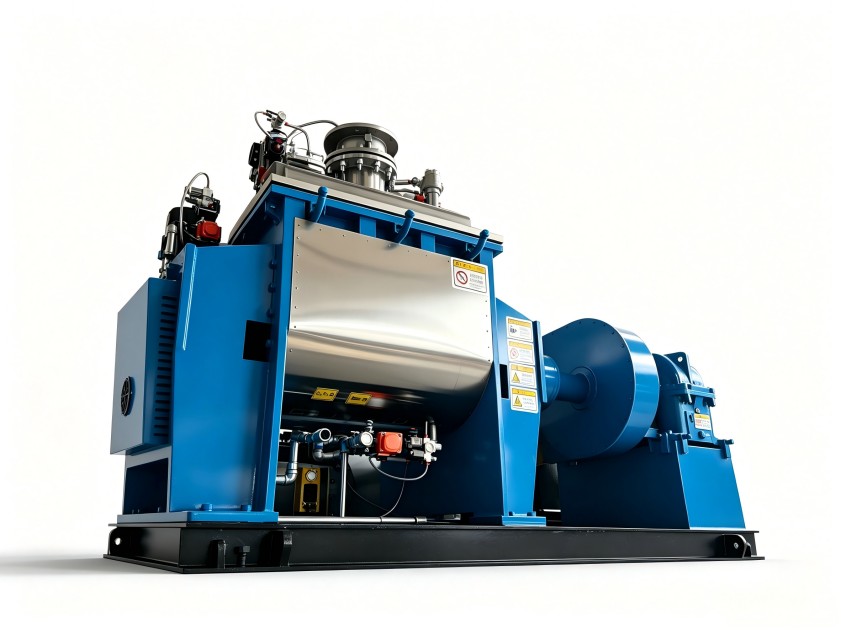
安裝基礎與聯軸器對中:最常見的“隱形噪音源”
很多嚙合機噪音問題,查來查去根源往往在安裝環節。設備用了多年以后,基礎螺栓可能會松動,減振墊也會老化變形,機體在高速運轉的時候就產生了微幅振動。聯軸器對中超差同樣會帶來麻煩,扭矩傳遞不平順,嚙合齒面受力不均勻,周期性異響就冒出來了。排查的時候,用百分表把聯軸器的徑向和軸向偏差重新測一遍,機腳螺栓扭矩也得檢查。這類問題整改成本很低,可要是一直不管,齒輪和軸承的磨損就會加快,最后只能大修。
轉子嚙合間隙的檢查要“冷態熱態分開看”
前三個方向都排查完還是沒有改善的話,那就得考慮轉子嚙合間隙的問題了。這里有個關鍵點,間隙檢查不能只看冷態數據。設備運行到熱平衡之后,轉子和機筒的熱膨脹量并不一樣,實際嚙合狀態和停機狀態差別會挺大。等到設備空轉熱平衡了,再用專用塞尺或者位移傳感器去評估嚙合區間隙的變化趨勢。如果熱態間隙明顯偏大,翻煉效果就會打折扣,齒頂和槽底也容易刮擦出噪音,這種情況屬于裝配精度問題,就得讓制造廠介入處理了。
先判斷是維修問題還是選型問題
前面說的三個方向,都屬于現場能快速驗證的范疇,最后一個方向則需要設備廠家配合。有些客戶在處理噪音問題的時候,反復更換軸承、機加工轉子,時間和費用都浪費了不少。利拿實業在處理同類工況時,通常先做設備運行狀態評估,把“工藝工況匹配問題”和“機械裝配精度問題”區分開來,再給出對應的調整策略,這樣處理嚙合機噪音會更穩妥一些。需要針對性的設備選型建議和工藝優化方向的話,可以直接聯系利拿實業技術團隊。