

密封件膠料批次不穩?小型開煉機混煉參數這樣調
密封件膠料波動,問題往往出在小型開煉機的幾個操作細節上
混煉膠的品質出現波動,會直接影響密封件的尺寸穩定性還有耐老化表現,很多做橡膠密封件的工廠,同時要生產好幾個硬度段的產品,同一臺小型開煉機來回切換不同膠料,難免碰到同一配方不同批次煉出來軟硬不均、表面不光滑的情況。
問題不全在膠料本身,更多時候是煉膠環節的溫度、時間、輥距沒有形成穩定配合,我們這篇內容就從這三項參數入手,梳理對應的排查方向。
先排查溫度基準:輥溫與料溫不能混為一談
通常情況下,開煉機的操作工都習慣用手感來判斷溫度,普通膠料用這個方法還能應付,換成高丙烯腈含量的丁腈膠或者EPDM,誤差就會被放大不少。輥面溫度只代表設備本身的運行狀態,膠料的實際溫度還會受到投料量、輥距還有翻煉速度的共同影響。
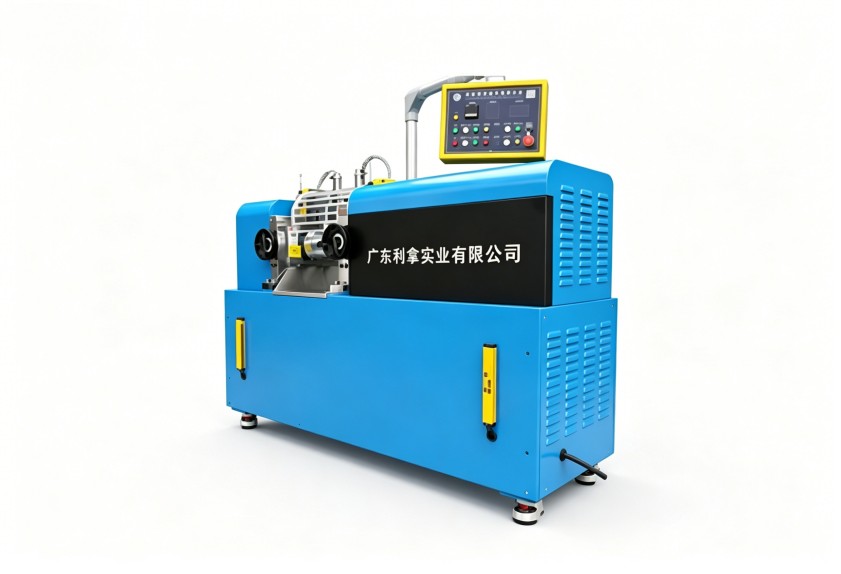
建議大家以膠料的實際溫度作為判斷基準,等膠料包輥狀態穩定之后,插入測溫探針,分別在前輥、后輥、膠坨中心這三個點位做記錄;要是發現輥面溫度顯示正常,但膠料中心局部出現過熱的情況,優先檢查是不是輥距調得太小,導致剪切生熱集中了。小型開煉機本身輥筒直徑小,散熱面積也有限,連續生產的時候還要留意輥溫會不會跟著車間的環境溫度出現漂移。
再調時間與輥距:薄通次數比總時間更值得盯
很多工人習慣按“煉了多少分鐘”來判斷是不是到點可以下片了,但在小型開煉機上,時間只是最終呈現的結果,根本不是核心的控制目標,真正決定膠料分散效果的,是膠料通過輥距的次數還有每次受到的剪切強度。吃粉階段的時候,保持偏大的輥距,讓粉料自然卷入膠料里,避免過早剪切導致粉料到處飛或者直接結團;薄通階段再逐步把輥距收窄到1.5~2mm,每車膠料薄通5~7次,每次打三角包的方向要交替著來;到排膠階段,就適當放寬輥距讓膠坨順利光滑下片,膠料表面不能留有麻面和孔洞。
EPDM膠料本身容易粘輥,可在輥面涂抹少量硬脂酸鋅,不過要控制好用量,不然會影響后續的硫化工序;調整完輥距之后要是還是頻繁出現粘輥情況,就得考慮是不是膠料的門尼黏度和開煉機的速比不匹配了。
操作細節也會放大批次差異
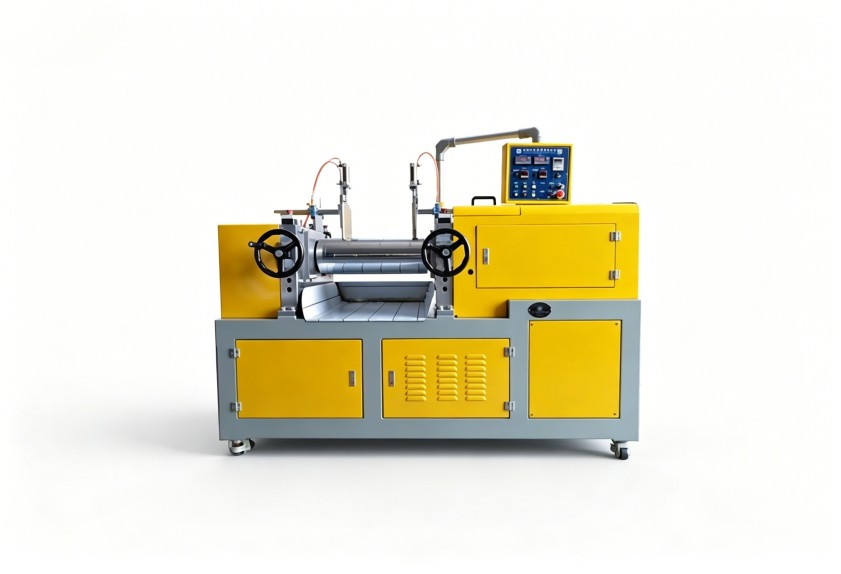
同一臺小型開煉機,不同班組煉出來的膠料,有時候差異會很大,加料順序不統一就是最主要的原因。硫黃和促進劑放在開煉機上后加是沒問題的,但氧化鋅和硬脂酸的加入時機如果經常變,分散均勻度的波動用肉眼都能看出來。
翻煉方式也得固定下來,行業里常用的八段法、割刀法都有各自適配的場景,選定一種之后就保持統一,別一個班組一個操作習慣。還有一處很容易被大家忽視的點,就是輥筒軸承的潤滑狀態,軸承間隙變大之后,輥距的讀數和實際值就會出現偏差,顯示1.5mm的時候實際可能已經到2.2mm了。
用記錄說話:把參數變成可追溯的工藝卡
建議大家把溫度、輥距、每次薄通的時間、翻煉次數都填到統一的表格里,每車膠料都做一次記錄,連續跟蹤一周左右,往往就能發現批次波動和某些操作變量之間的相關性。沒有記錄就沒有優化改善的依據,這也是車間推行標準化作業的第一步。
配置層面如何配合工藝需求
如果工廠的膠料品種比較復雜,切換又很頻繁,在做小型開煉機選型的時候,可以重點關注輥筒材質、速比還有溫控系統的調節精度。按照實際需求調整輥面速比和冷卻水路,能給后續的工藝調試留出更寬裕的操作窗口。利拿實業在橡塑混煉成型設備領域做了很多年,有足夠的技術積累,可根據膠料特性和產能要求,給客戶提供針對性的開煉機配置方案。
要是需要結合您這邊具體的膠種配方、產能要求和生產工況來評估方案,也可以直接和利拿實業的技術團隊做進一步溝通。
