

冷喂料擠出機(jī)做異型材尺寸波動(dòng),先查這三處溫度
冷喂料擠出機(jī)異型材尺寸不穩(wěn)定,機(jī)頭壓力只是表象
橡膠密封件的異型材斷面通常比較復(fù)雜,壁厚差別也比較大,擠出過程中最容易碰到兩類毛病,一類是尺寸忽大忽小,硫化工序那邊就得頻繁去調(diào)模,另一類是表面粗糙,或者出現(xiàn)鯊魚皮那種紋路。很多廠家遇到這種情況,第一反應(yīng)就是配方有問題,或者口模設(shè)計(jì)不合理,反復(fù)修模之后還是老樣子,實(shí)際上卻忽略了冷喂料擠出機(jī)本身的熱歷史控制,膠料在機(jī)身里面經(jīng)歷了什么樣的溫度變化,直接決定了擠出物能不能保持住形狀。
這篇文章主要從溫度控制、擠出速度、喂料均勻性這幾個(gè)方面來拆解一下異型材尺寸波動(dòng)的常見原因,希望能幫助大家減少試模次數(shù),也少產(chǎn)生一些廢料。
溫度控制精度不夠的話,膠料塑化程度就容易不一致
異型材生產(chǎn)對溫度的要求,比普通制品要苛刻不少,因?yàn)樾筒臄嗝婧癖〔痪鶆颍z料流經(jīng)口模的時(shí)候,各個(gè)部位的剪切生熱差異會(huì)很大。要是機(jī)筒各段的溫度控制精度上不去,膠料在螺桿不同區(qū)段的塑化程度就會(huì)有波動(dòng),塑化充分的部位流動(dòng)性比較好,塑化不足的部位彈性偏大,這樣一來,擠出物離開口模以后的收縮率就不一致,尺寸自然也就穩(wěn)不住了。
很多老設(shè)備用的還是普通溫控儀表,感溫探頭響應(yīng)比較慢,溫度超調(diào)量動(dòng)不動(dòng)就超過±5℃。而三元乙丙橡膠、氯丁橡膠這些密封件常用的膠料,對溫度特別敏感,溫差稍微大一點(diǎn),門尼粘度就有明顯變化。建議先檢查一下機(jī)筒各段的實(shí)際溫度跟設(shè)定值之間的偏差,如果波動(dòng)超出了工藝允許的范圍,優(yōu)先排查溫控系統(tǒng),而不是去動(dòng)口模。
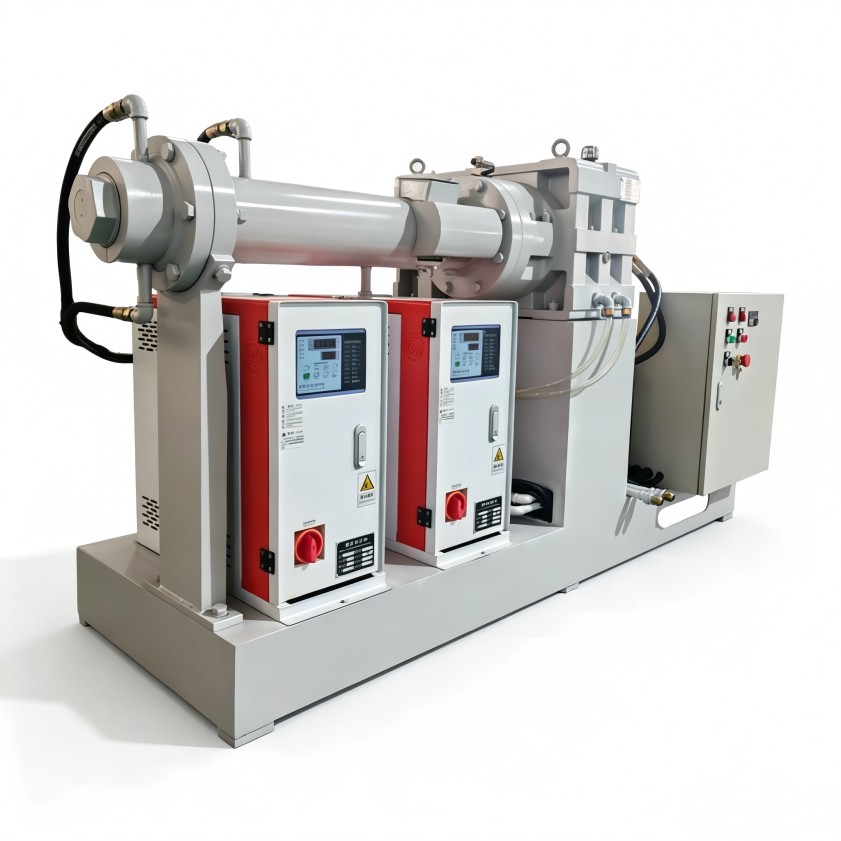
擠出速度一變,口模內(nèi)的壓力分布就重新洗牌了
異型材擠出的尺寸穩(wěn)定性,很大程度上依賴口模內(nèi)部穩(wěn)定的熔體壓力。冷喂料擠出機(jī)用的是等距不等深螺桿時(shí),膠料在壓縮段的輸送能力并不會(huì)隨著螺桿轉(zhuǎn)速線性變化。速度稍微調(diào)高一點(diǎn),剪切生熱就會(huì)增加,膠料溫度上來以后粘度下降,但擠出量不一定同步增加,壓力反而可能往下走,型材斷面收縮就會(huì)加大。

有些做密封條的企業(yè),為了趕工期經(jīng)常提高螺桿轉(zhuǎn)速,這種做法對異型材來說往往得不償失。轉(zhuǎn)速調(diào)整以后,機(jī)頭溫度和牽引速度都需要重新匹配,不然的話,輕一點(diǎn)是尺寸超差,重一點(diǎn)就會(huì)出現(xiàn)熔體破裂。建議記錄一下每批料在穩(wěn)定轉(zhuǎn)速下的壓力表讀數(shù),壓力波動(dòng)超過±2%的時(shí)候,就應(yīng)該停機(jī)檢查螺桿磨損和過濾網(wǎng)堵塞的情況,而不是繼續(xù)去微調(diào)速度。
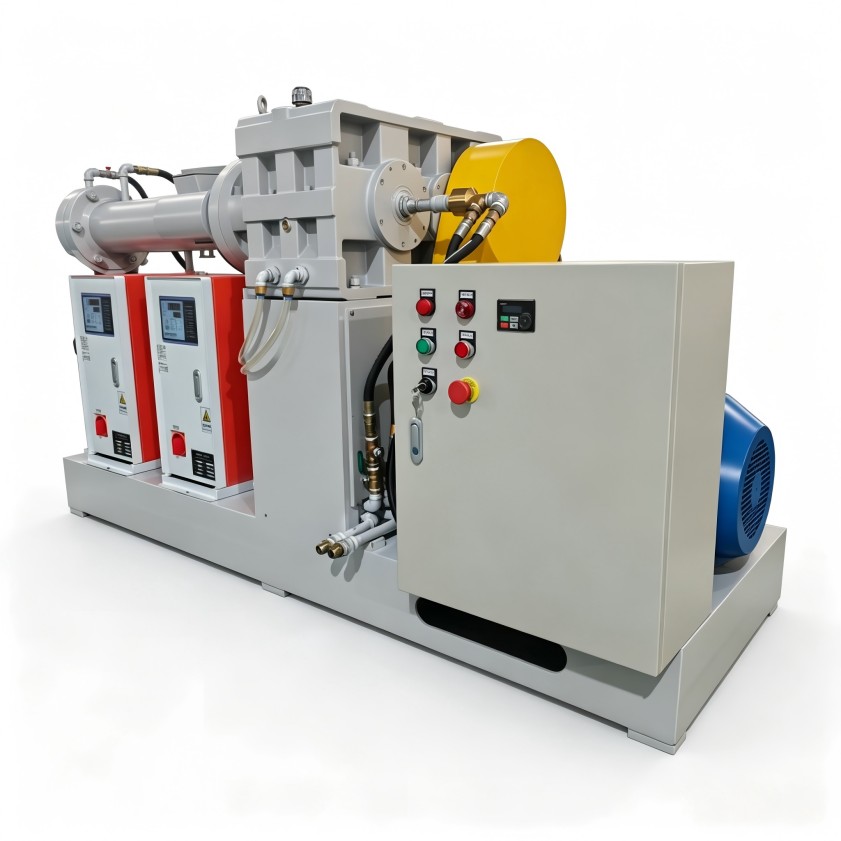
喂料段冷卻不均勻的話,冷喂料工藝就沒什么意義了
冷喂料擠出機(jī)做異型材的核心優(yōu)勢,就是膠料以比較低的溫度進(jìn)入機(jī)身,靠剪切生熱逐步升溫塑化,這樣塑化效果比熱喂料更均勻。但是,如果喂料段的冷卻水流量不足,或者水流不穩(wěn)定,膠料在進(jìn)料口附近就會(huì)提前升溫,后續(xù)各區(qū)段的溫度梯度就被打亂了,塑化均勻性也就無從談起。
現(xiàn)場常見的誤區(qū)是光盯著機(jī)筒中段和機(jī)頭溫度,忽視了喂料座冷卻水路的檢查。冷卻水結(jié)垢、管路堵塞、進(jìn)水溫度隨季節(jié)變化,這些都會(huì)影響喂料段的實(shí)際冷卻效果。在車門密封條這類薄壁異型材的生產(chǎn)中,喂料段溫度偏高還會(huì)讓膠料在螺桿根部打滑,供料出現(xiàn)周期性波動(dòng),型材表面就跟著出現(xiàn)節(jié)狀痕跡。
工藝參數(shù)調(diào)穩(wěn)之后,還得看設(shè)備配置能不能撐得住
溫度和速度都調(diào)穩(wěn)以后,如果尺寸波動(dòng)還是存在,那就要看看冷喂料擠出機(jī)本身的配置是不是適合異型材生產(chǎn)。比如說,螺桿長徑比夠不夠滿足這個(gè)膠種的塑化需求,機(jī)頭壓力傳感器是不是缺失導(dǎo)致操作人員只能憑經(jīng)驗(yàn)去調(diào)機(jī),銷釘機(jī)筒的剪切元件要不要優(yōu)化布置一下——這些都屬于設(shè)備層面的改善空間。
密封件生產(chǎn)企業(yè)如果同時(shí)生產(chǎn)多種膠料,還經(jīng)常更換顏色,也可以考慮配置更精確的螺桿溫控裝置和自動(dòng)化控制系統(tǒng),減少人為因素對工藝重復(fù)性的干擾。設(shè)備配置具體怎么調(diào)整,還是要結(jié)合膠種和制品斷面結(jié)構(gòu)來綜合評估。
從單點(diǎn)調(diào)機(jī)到整體方案,減少試錯(cuò)成本
異型材尺寸穩(wěn)定性說白了就是配方、設(shè)備、工藝、模具這四個(gè)變量一起作用的結(jié)果。利拿實(shí)業(yè)在橡塑混煉成型裝備領(lǐng)域做了十五年以上,可以圍繞冷喂料擠出機(jī)異型材生產(chǎn)的溫控精度、螺桿構(gòu)型和自動(dòng)化控制這幾個(gè)方面,提供整體性的優(yōu)化思路,幫助客戶把調(diào)機(jī)時(shí)間和廢料損耗降下來。
如果想結(jié)合您具體的膠種配方、產(chǎn)能要求和生產(chǎn)工況來評估方案,也可以直接跟利拿實(shí)業(yè)的技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。
