

橡膠密封件硫化機(jī)操作總出偏差?先把規(guī)程盲區(qū)找出來
操作規(guī)程在硫化機(jī)現(xiàn)場落不了地?從三個管理細(xì)節(jié)入手
橡膠密封件的硫化質(zhì)量對溫度和時間挺敏感的,溫度高了低了,時間長了短了,都會出問題,欠硫的話表面發(fā)黏,過硫了又發(fā)脆,稍微有點(diǎn)偏差,整批產(chǎn)品搞不好就廢掉了。不少廠家遇到這種波動,頭一個想到的就是設(shè)備溫控精度不行,可反復(fù)查下來,硬件其實(shí)都是好的。問題多半就在操作規(guī)程的執(zhí)行上面,升溫、排氣、合模、計(jì)時,每個步驟要是全憑操作工自己習(xí)慣來,那批次和批次之間的一致性就不好保證了。這篇文章就圍繞操作步驟、設(shè)備點(diǎn)檢、培訓(xùn)管理這三個方面來說一說,幫您對照著排查排查硫化環(huán)節(jié)里的質(zhì)量盲區(qū)。
設(shè)備沒換、膠料沒變,為什么產(chǎn)品不穩(wěn)定
同一臺硫化機(jī),白班做出來的密封件和夜班做的,硬度和回彈就是有差別,這種時候先不用急著懷疑材料的問題。升壓的快慢節(jié)奏不一樣,排氣次數(shù)有的多有的少,保溫時間也靠經(jīng)驗(yàn)大概估一下,這些操作層面的細(xì)微差別,最后都會在交聯(lián)密度上體現(xiàn)出來。硫化機(jī)操作規(guī)程就算寫得再詳細(xì),到了現(xiàn)場如果執(zhí)行得七零八落,那跟一張廢紙也沒什么區(qū)別。規(guī)程說到底,關(guān)鍵不在于有沒有這份文件,而在于每個動作有沒有統(tǒng)一的標(biāo)準(zhǔn)、有沒有人去監(jiān)督、有沒有記錄能查得到。
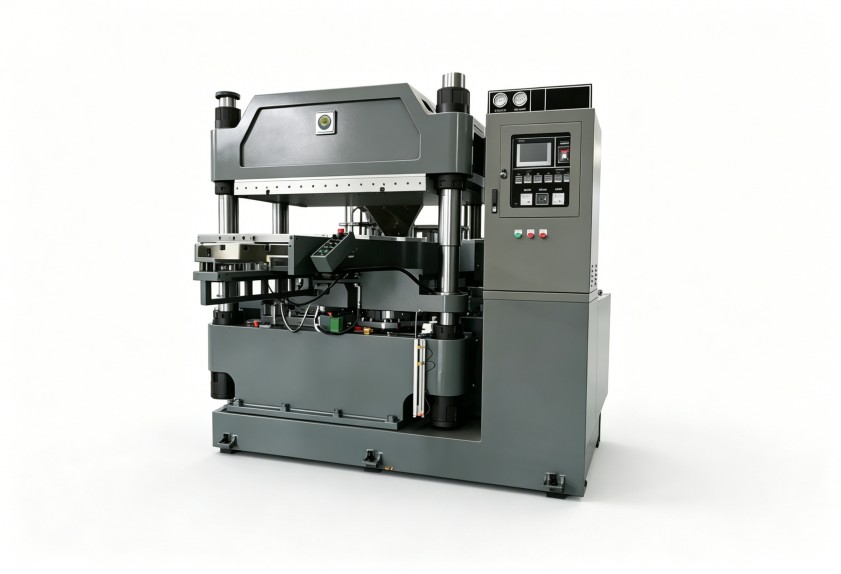
規(guī)程要落地,先把這三個動作管住
執(zhí)行規(guī)程,最基礎(chǔ)的就是操作動作本身得有個標(biāo)準(zhǔn)。現(xiàn)場可以參考這幾個容易出偏差的動作來抓一抓:
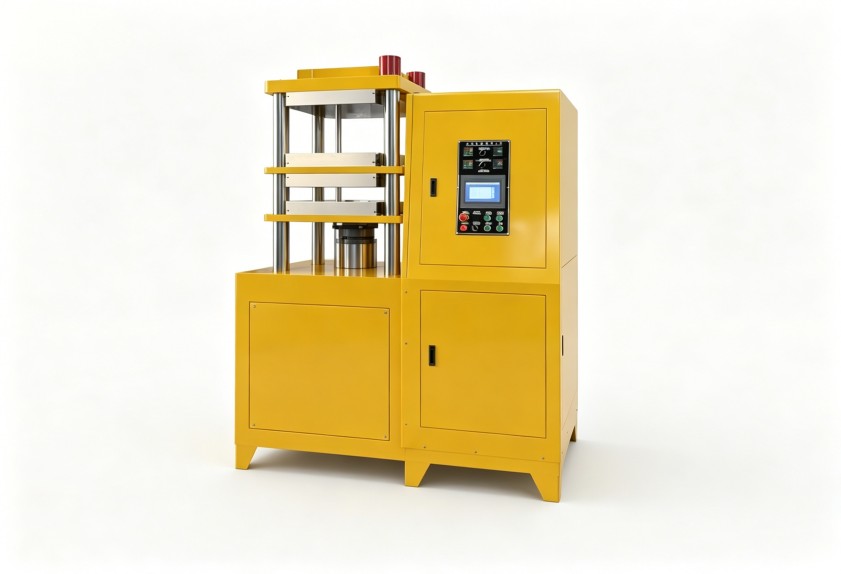
- 升溫到位再合模:溫度表上顯示已經(jīng)到設(shè)定值了,可模腔內(nèi)部不一定就熱透了。要是提前合模,等于實(shí)際硫化時間被縮短了,很容易造成欠硫。
- 壓力讀數(shù)要有閉環(huán):設(shè)定壓力和壓力表顯示出來的數(shù)值之間,會有偏差,這個偏差得有一個明確的允許范圍,還要有記錄動作,不能只看指示燈亮沒亮就算完事了。
- 計(jì)時起點(diǎn)要統(tǒng)一:是合模那一刻開始算時間,還是等壓力到位再開始算?硫化機(jī)操作規(guī)程里面對這個必須寫清楚,不然后面同一批產(chǎn)品做出來,時間上能差出幾十秒去。
設(shè)備點(diǎn)檢記錄,應(yīng)該和產(chǎn)品批次掛上鉤
除了操作規(guī)范以外,設(shè)備的狀態(tài)也是一個變量。硫化機(jī)的熱板溫度均勻不均勻,液壓系統(tǒng)保壓能力好不好,密封件本身的老化程度怎么樣,這幾項(xiàng)都會直接影響操作的結(jié)果。這些點(diǎn)檢數(shù)據(jù)要是只填在表格上、不反饋到工藝端,那維護(hù)工作和產(chǎn)品質(zhì)量就變成了兩條平行線,誰也碰不上誰。把點(diǎn)檢要求寫進(jìn)硫化機(jī)操作規(guī)程的配套文件里面,再跟具體的產(chǎn)品批次對應(yīng)起來,這樣一旦出了異常,才能很快判斷出來到底是設(shè)備的原因,還是操作上出了問題。
培訓(xùn)不只講流程,更要講原理和異常
操作規(guī)程能不能真正執(zhí)行到位,說到底還是看人。培訓(xùn)的時候不能光讓員工把條文背下來,得結(jié)合現(xiàn)場的實(shí)際異常情況,把動作背后的原理講清楚。比如說排氣排到什么程度算是到位了,什么現(xiàn)象說明模腔里面有困氣,壓力不正常的時候應(yīng)該先查哪個環(huán)節(jié)——員工要是理解了為什么這么做,遇到情況變化的時候自然知道怎么去判斷。操作人員對流程里的偏差越敏感,整批產(chǎn)品的質(zhì)量穩(wěn)定性就會越好。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。
