

線纜料壓延表面起粒,先查輥溫和塑化均勻性
輥面溫差三度,線纜料表面就是另一副樣子
一般來說,電線電纜料的壓延工序里,大家經常碰到表面起粒、光澤度差、厚度公差飄忽的情況,很多人第一反應就去查配方或者操作流程,這些毛病不一定是這兩方面出了問題;很多時候,壓延機設備本身的溫控能力和輥筒結構,才是決定薄膜質量的隱形天花板,本文就圍繞溫控系統、輥筒流道設計和調速響應這三個技術維度,拆解壓延工序質量波動的常見根因。
溫度均勻性,直接決定塑化一致性能不能達標
電纜料(尤其是PVC和交聯聚乙烯體系)對溫度的敏感度是很高的,輥面溫度分布不均,哪怕只有3-5℃的偏差,反映到薄膜成品上就是橫向厚度波動和表面晶點;很多產線平時只盯著溫控表上的設定數值,反倒忽略了輥面實際溫度場的均勻程度。
輥筒溫控,不是“加熱到度數”那么簡單
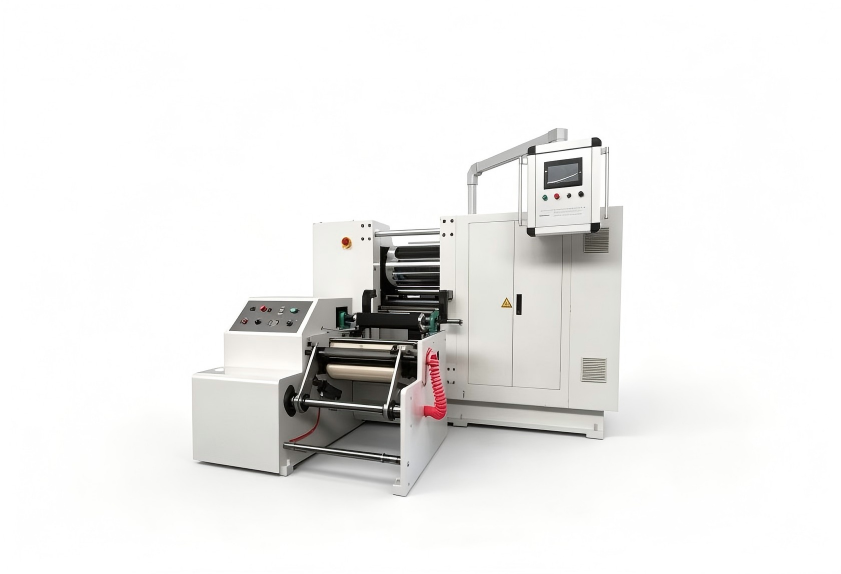
壓延機設備的輥筒溫度控制,牽涉導熱介質流速、流道布局和換熱效率好幾個方面,如果輥筒內部流道設計不合理,就會出現兩端溫度低、中間溫度高的“腰鼓效應”,直接造成薄膜橫向公差失控;判斷一臺壓延機設備是否適合電纜料生產,首先要看它的輥筒流道結構有沒有經過流量仿真優化,能否把輥面溫差控制在較小范圍內。
輥筒配置和調速響應,被忽視的兩個隱性變量
除了溫度相關的參數之外,壓延機設備的輥筒剛性和調速系統,同樣會影響成品質量;電纜料壓延通常要求較薄的制品厚度,輥筒在重載下的撓曲變形會直接反映為薄膜中間厚、兩邊薄。
空心輥和鉆孔輥的剛性差異明顯,鉆孔輥在同等壁厚下剛性表現更好,溫度控制的均勻度也更高,適合對公差要求嚴格的線纜絕緣層壓延。
供料出現波動的時候,壓延機設備需要快速調整輥速以維持張力穩定,如果調速系統響應滯后,薄膜就會產生周期性厚薄印痕。
選型時如何判斷壓延機設備的溫控水平
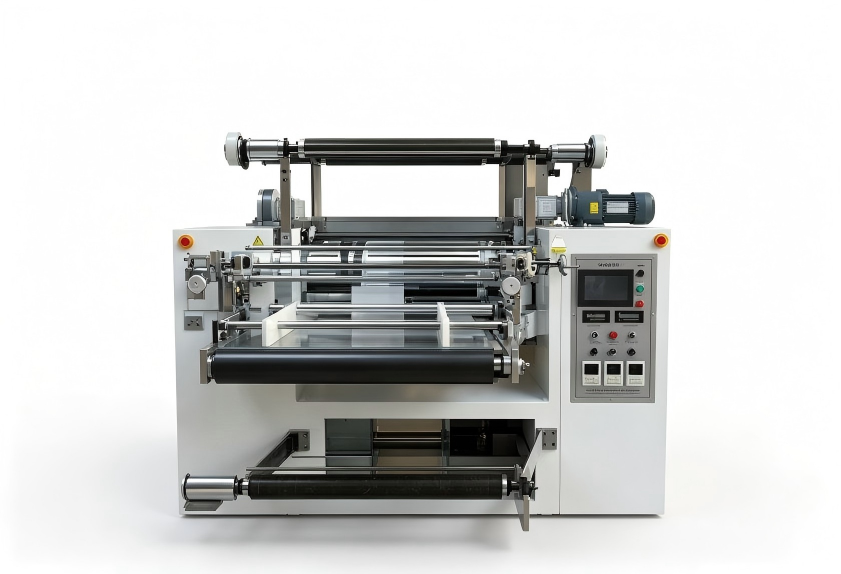
到工廠實地看設備,不能只看銘牌上標注的參數,通常情況下可以從幾個維度做初步判斷。
先確認導熱介質流量,主動詢問輥筒單位時間的導熱油循環量,流量不足本來就是溫度不均的常見原因。
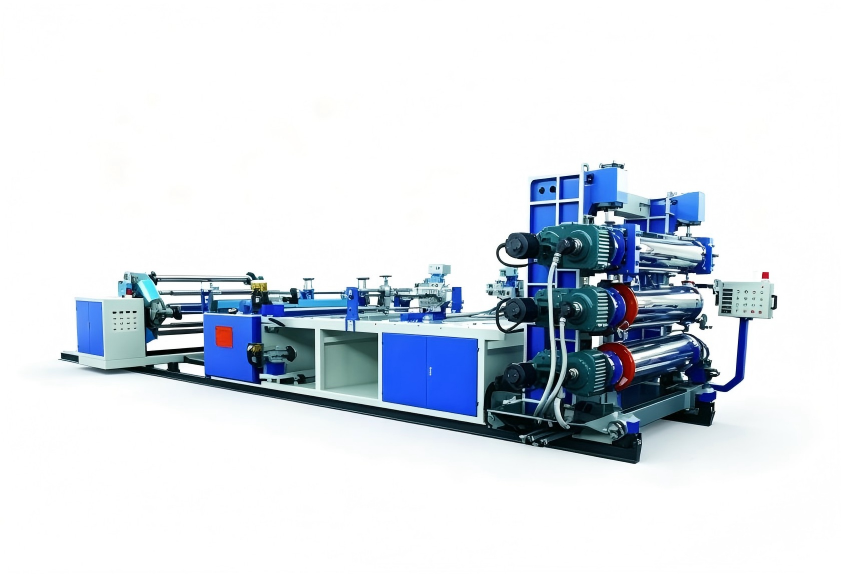
再核對溫控分區設置,輥面是否有獨立溫控區域,分區越多,對復雜配方和寬幅產品的適應性越強。
最后查看負載變化下的穩定性,觀察設備在連續生產時的實際溫度波動記錄,不要只參考空載狀態下的測試表現。
壓延機設備的選型,本質上是對溫控精度、輥筒剛性和系統穩定性的綜合考量,利拿實業在橡塑混煉成型領域有15年以上研發積累,在設備配置與工藝匹配上也有成熟經驗可供參考。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
