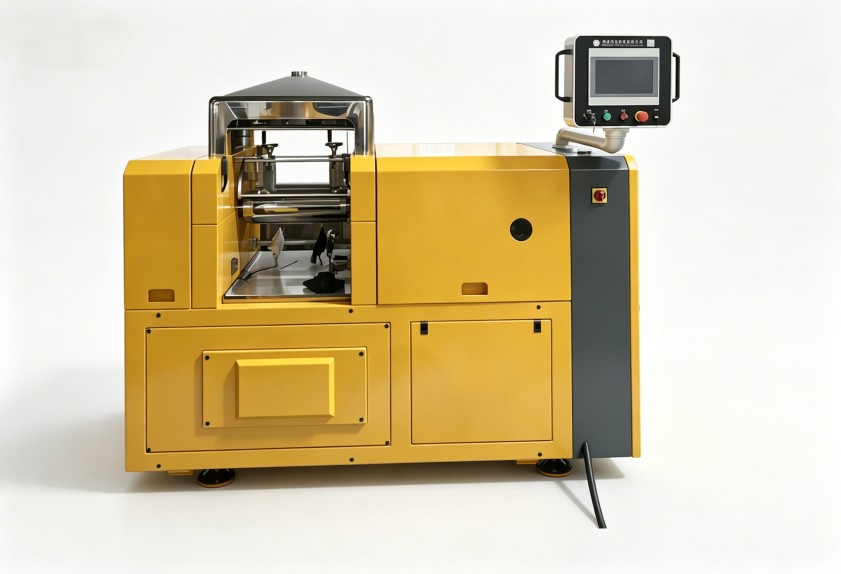
密封件混煉出現凝膠顆粒?開煉機操作要調的不止是時間
開煉機操作中輥溫與填充系數沒配合好,密封件批次怎么會穩
一般來說橡膠密封件對膠料均一性的要求極高,輥溫波動、填充系數偏離、混煉時間判斷不準,都可能在開煉機操作環節埋下質量隱患;混煉不均、凝膠顆粒、批次硬度波動,最終會反映為密封件的密封失效,甚至引來客戶投訴。很多操作人員習慣只盯設定好的時間,忽略了溫度與填充量的聯動關系。我們這篇內容就從輥溫控制、填充系數、混煉時間三個參數入手,幫您理清對應的調整邏輯。
輥溫穩定,開煉機操作才有意義
輥溫直接決定膠料在輥筒上的粘度表現與包輥行為,溫度偏低的話,膠料會快速變硬,剪切生熱還會急劇上升;溫度偏高的話,膠料整體發粘,很容易出現脫輥的情況。通常情況下不少密封件廠家配備的開放式煉膠機本身溫控精度有限,操作時更要多留意兩個細節,投料前先讓設備空運轉一段時間,讓整個輥面的溫度均勻升上來;測溫位置也要固定,避免每次測量點不同造成的數據誤判。前輥與后輥的溫差也要同步關注,一般保持前輥略高于后輥就可以,有利于膠料包覆前輥,也能減少不少操作難度。
填充系數與混煉時間,要聯動調整
填充系數是開煉機操作中最容易被低估的參數,填充量過大的話,膠料堆積在輥隙上方來回翻滾,真正進入剪切區的比例很低,混合效果反而會下降;填充量過小的話,剪切生熱不足,配方里的各類配合劑難以做到充分分散。在密封件的配方體系里,生膠門尼粘度較高或填料占比較多的膠料,填充系數就應該適當下調,給剪切作用留出足夠的空間。
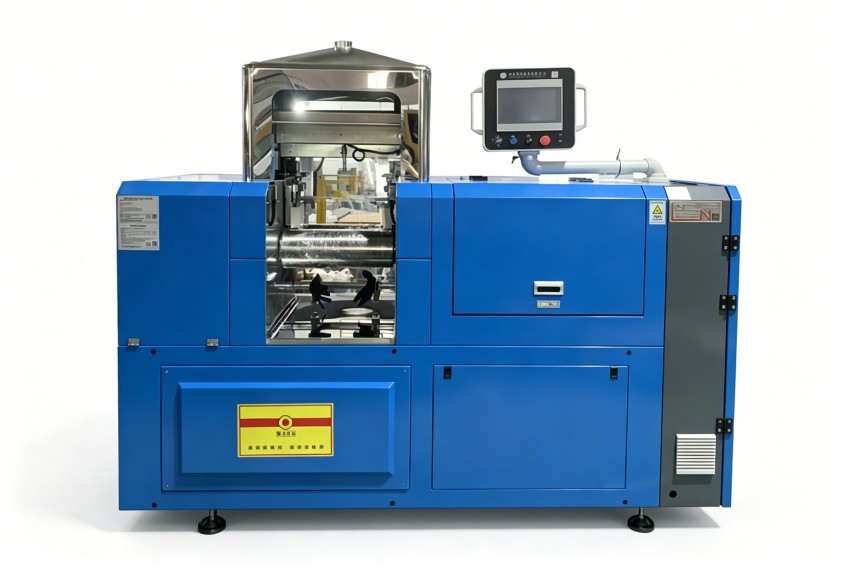
混煉時間同樣不是越長越好,時間拖得太久,膠料會出現過煉問題,手感發粘,對應的物理性能也會下降;時間過短的話,硫化劑、促進劑分散不均,不同批次之間的波動就會很明顯。判斷混煉終點時,可以把預設時間和現場目測結合起來,觀察輥面膠料是否光滑、整體顏色是否均勻、割刀后斷面有沒有殘留的生料顆粒。每批的操作數據都做好記錄,逐步摸索出適合自己配方的參數組合。
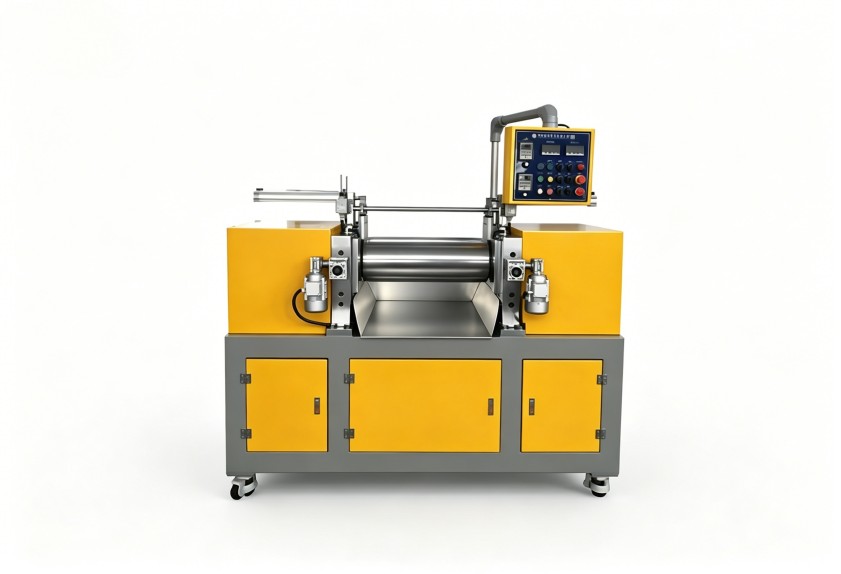
把單次調整,沉淀為操作規范
密封件生產的特點就是配方多、批次雜,如果每次換料都靠操作人員臨場判斷,質量很難保持穩定。建議將每次開煉機操作的輥溫范圍、填充量、混煉時間、終點狀態都記錄下來,形成對應不同配方的參數卡片。新員工按卡片上的標準執行就可以,老員工也能在此基礎上做小幅度微調,減少個人經驗差異帶來的質量波動。利拿實業在橡塑混煉設備領域積累了多年經驗,無論是新設備選型還是現有產線的工藝優化,都能提供貼合實際工況的可行建議。
如需結合您的具體膠種配方、產能要求和生產工況評估定制方案,可與利拿實業技術團隊進一步溝通。