

密煉機電流波動影響線纜質量?從配置角度找原因
金屬密煉機電流參數為什么重要?從配置角度理解電流波動
做電線電纜料的企業應該都有這種感覺,混煉質量好不好,很大程度上就看密煉機捏合過程里能量輸入穩不穩定。操作員要是發現電流參數老是在跳,第一反應往往是去調投料量,或者把混煉時間改一改,不過有時候這么調來調去也沒啥用,因為問題壓根就不在工藝參數上面。說白了,密煉機的電流大小就是設備負載能力和物料特性之間匹配不匹配的直觀反應。要是設備本身的配置就不夠用,那不管工藝上怎么去微調,混煉不均勻也好、溫升過快也好,這些問題還是很難從根本上解決的。
電流參數不是孤立讀數,它反映的是整機負載狀態
很多管生產的人習慣把電流參數當成一個要盯住的運行數據來看,但實際上它更像是一個能反映設備配置合不合理的晴雨表。就拿電流持續偏高這種情況來說,可能是因為轉子扭矩儲備不夠,電機長期在過載邊緣走;要是電流忽高忽低、波動得厲害,那大概率是物料在混煉室里邊翻滾得不太正常,這跟轉子轉速、速比以及混煉室容積這幾個東西能不能匹配上是有關系的。
特別是電纜料配方里面,PVC或者交聯聚乙烯這種材料,它的熔融特性對剪切熱是很敏感的。密煉機要是低速段電流輸出不夠平順,膠料到了預定時間也沒法獲得均勻剪切,增塑劑的吸收效果自然就受影響了。所以觀察電流曲線的時候,不要光盯著峰值看,更應該注意的是從開始到達到設定溫度的這一段,電流的走勢是不是平滑的,這一點反而更關鍵一些。
影響電流波動的三個關鍵配置維度
想把金屬密煉機的電流異常波動降下來,不要一上來就直接改工藝,還是得一項一項去核查設備配置方面的問題。電機功率和減速機構這塊的匹配首先要看。電機功率偏小的話,碰上高粘度的物料電流肯定會往上飆;減速機速比要是設計得不合理呢,扭矩輸出曲線就容易不平滑,電流波動的幅度自然也就變大了。
轉子結構對物料翻滾效率的影響也相當大,這個維度在很多時候容易被忽略掉。不同構型的轉子,棱峰和螺旋角度都不一樣,它們在混煉室里對物料產生的軸向流動和徑向擠壓方式當然也不同。要是轉子結構和被混煉物料的形態差距比較大,物料就容易在轉子棱頂那里打滑,能量沒法有效轉化成剪切力,表現出來就是電流參數虛高,但做功效率其實很低。
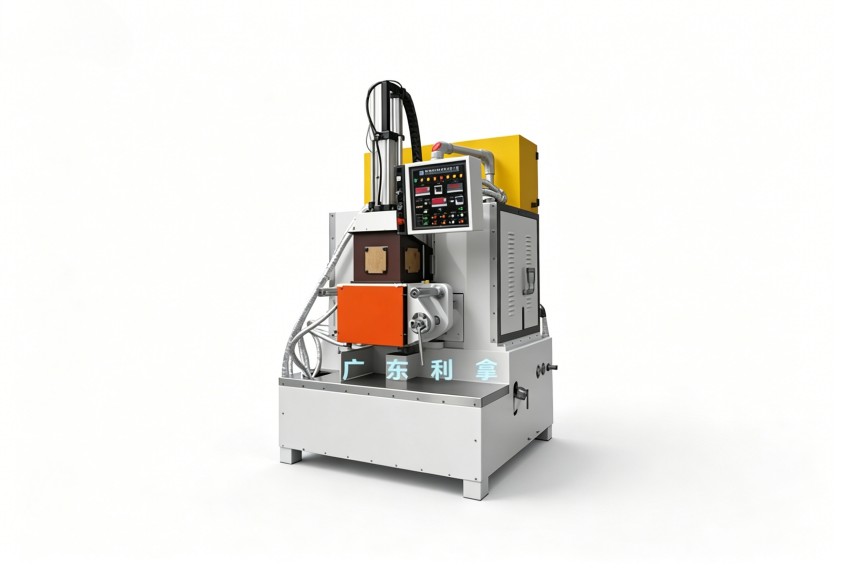
還有一個維度是溫控系統的響應速度。混煉室壁面和轉子內部的溫度一變,物料的粘度就會跟著變,反過來又會影響電流負載。假如溫控管路設計上存在死角,局部過熱就會讓物料粘度驟降,電流會呈現規律性的下墜;反過來,冷卻不及時的話,電流又會一級一級地往上抬。看到電流參數和實際溫度顯示之間有明顯滯后的時候,一般就得優先去排查一下溫控系統的換熱效率,看看流量分配是不是均衡的。
電纜料生產中常見的電流異常場景與排查思路
實際生產電纜料的時候,有兩類電流異常現象算是比較有代表性的。投料初期電流瞬間沖高然后又快速回落,這種情況通常是填充系數設得太高了,或者是加料順序不太合理,結果設備啟動負載超過了電機能力。混煉中后期電流緩慢爬升、排料溫度也跟著偏高,那就往往指向轉子的棱頂間隙磨損變大了,剪切效率下來了,設備只好靠更長的混煉時間或者更高的轉速去彌補這個損失。
另外還有一個情況需要留意,有些電纜料配方里會加無機阻燃填料,這種粉體物料對轉子和混煉室壁面的磨耗是比較明顯的。設備用的年頭長了以后,電流參數的整體曲線會慢慢往上移。到這個時候光靠電流數值來判斷工藝好壞就不夠全面了,最好是把膠料排料溫度和分散度檢測結果放在一起綜合評估,再判斷轉子要不要修復,或者密煉室容積是不是需要調整一下。
從設備選型階段減少電流控制隱患
企業在采購密煉機的時候,通常會重點看容積大小和電機功率,但電流控制穩定性和設備整體剛性之間的關系,關注的人倒是不多。就比如說機架和傳動系統剛性不足的話,高負載運轉的時候會產生扭振,電流讀數就容易出現高頻抖動。這種問題等設備到了現場落地以后,后期再去改造的空間就非常有限了。
所以對電線電纜料生產企業來說,在選型階段就把物料特性和設備配置做一下匹配驗證,跟后期再來調工藝參數相比,效果要好得多也省事得多。設備交付之前的電流負載測試報告,也應該作為驗收的依據之一來對待。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
