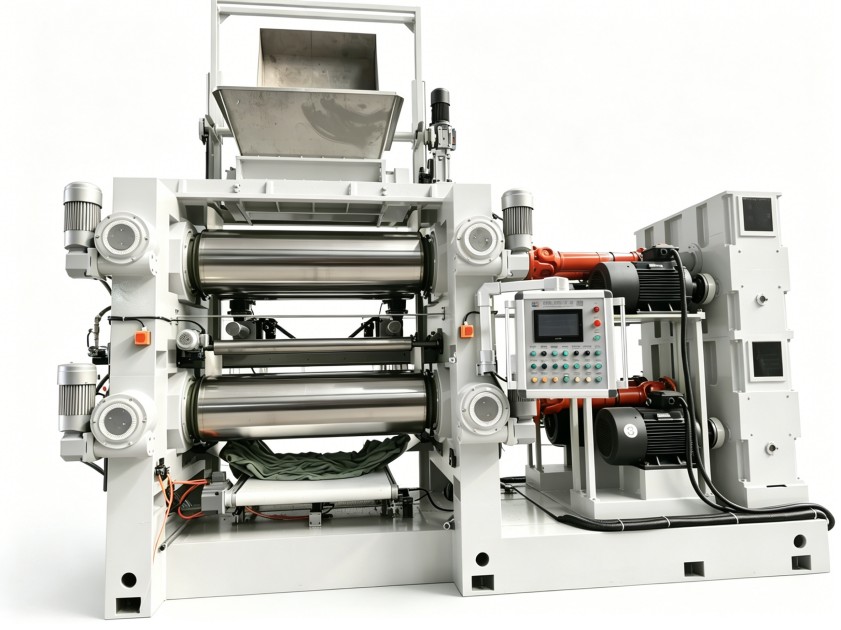
密封件混煉批次波動大?先看溫控精度和填充系數怎么配合
密封件混煉批次波動大?溫控精度和填充系數的配合得先理清楚
配方一致,硫化工藝也沒動過,但密封件成品的硬度就是時高時低的,有時候表面還會突然冒出幾顆熟料粒子,這些情況其實很多時候在混煉那一步就已經有苗頭了。對橡膠密封件廠來說,膠料的批次穩定性要是沒保障,后面擠出也好、模壓也好,銜接起來都會磕磕絆絆的。不少人習慣性把這筆賬算到膠料批次差異頭上,但密煉機在溫控邏輯以及裝載量匹配上的一些細節,反而倒容易被忽略掉。尤其是堆疊式煉膠機用在密封件生產的時候,這兩個參數恰恰是最容易出偏差的地方,還往往是一起出問題。
小批量多配方的生產模式,對溫控精度本來就敏感
密封件訂單的特點大家也都清楚,品種多,每一批的膠量又不大,顏色和硬度來回切換也是家常便飯。單鍋膠料的混煉時間本就不長,溫升還快,要是設備的溫控精度跟不上,冷卻水的流量調節稍微滯后那么一會兒,膠料溫度就能在幾分鐘里一下子超出安全區間。天然膠或者三元乙丙膠這類膠種,一旦局部碰上高溫,交聯程度就會提前發展起來,批與批之間的門尼粘度差異也就會跟著被放大。所以判斷一套設備適不適合干密封件這活兒,光盯轉子轉速和電機功率是遠遠不夠的,得更留心溫度傳感器的響應速度快不快、控制閥的調節頻率跟不跟得上,這倆得匹配得上才行。
填充系數這東西,真不是越大越好,得按配方和轉子類型來校核
填充系數這個參數,實際上決定的是膠料在混煉室里邊受力是什么樣的一個狀態,也包括剪切生熱能到個什么程度。常規的通用型密煉機推薦值一般是在0.65到0.75這個范圍里頭,可是密封件配方的情況往往不同,填料比例偏高、生熱又快的膠種,要是盲目把裝載量往上提,熱量散不出去,混煉效果反而會不均勻起來。不過堆疊式設計在這一點上有它的好處,上下腔體是獨立布置的,或者至少是分層結構,每一腔的填充狀態都可以分開來調,這對于那些需要分步加料或者高低硬度交替生產的車間來說,操作起來就友好多了。實際做校核的時候,還得結合轉子棱頂跟室壁的間隙,還有上頂栓壓力一起綜合判斷,不能直接照搬設備銘牌上標的那個額定容積就算完事。
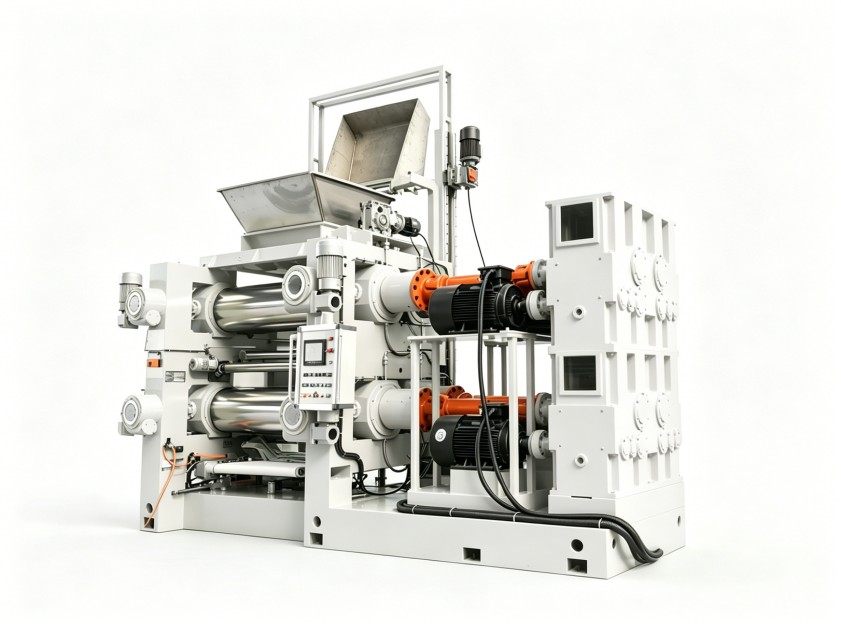
混煉室容積和轉子形式怎么匹配,從設備配置能看出門道來
有些廠子會把堆疊式煉膠機理解成把兩臺密煉機摞在一塊兒就完事了,這其實是個誤區,沒那么簡單的。真正決定混煉質量的,是每一層混煉室之間的容積比例是不是協調、轉子構型合不合適,還有卸料方式跟生產節拍的銜接順不順。拿嚙合型轉子來說吧,剪切作用相對溫和,溫升也低,用在硅膠、氟膠這些對溫度比較敏感的密封件膠料上就很穩妥;而剪切型轉子吃料來得快,分散效率也高,用來做高硬度丁腈膠就更能發揮它的優勢。所以選設備的時候,最好是直接要求廠家拿出不同轉子形式下的溫升曲線來做對比,同時也要確認清楚溫控系統是不是支持每一層獨立設定,這樣用起來才心里有底。
批次追溯和清洗便捷度,其實決定了換色效率能到多高
密封件生產里頭,白色膠料跟黑色膠料來回交替是常有的事,要是設備內部有殘留,色斑缺陷馬上就跟著來了。所以轉子端面的密封結構、混煉室內壁的光潔度,還有卸料門那些容易藏料的死角都是怎么處理的,這些環節都得認真看看。現在有些堆疊式機型在排料結構上做了快開設計,再配合自動清洗程序,換色清洗的時間是可以壓縮到傳統機型的幾分之一的。這個指標在選型清單里經常被漏掉,可它對于車間綜合效率的影響,一點也不亞于混煉速度本身。利拿實業在做非標定制的時候,對于那些頻繁換色的密封件車間,就會專門去優化內部流道和噴涂方案,把物料容易黏附的點盡量給減少掉。
工藝參數的設定跟管理上的動作,得一起跟上去才行
設備安裝到位之后,工藝執行能不能保持一致,這個環節同樣很關鍵。混煉時間、排膠溫度、填充系數這三項參數,最好是寫進作業指導書里,然后每鍋膠料的溫度曲線記錄也得跟著做起來。如果設備本身具備每一層獨立的溫度和電流監控功能,那這些數據就應該好好利用起來,建立批次追溯檔案,以后要是再出現波動,要定位來源就快得多了。
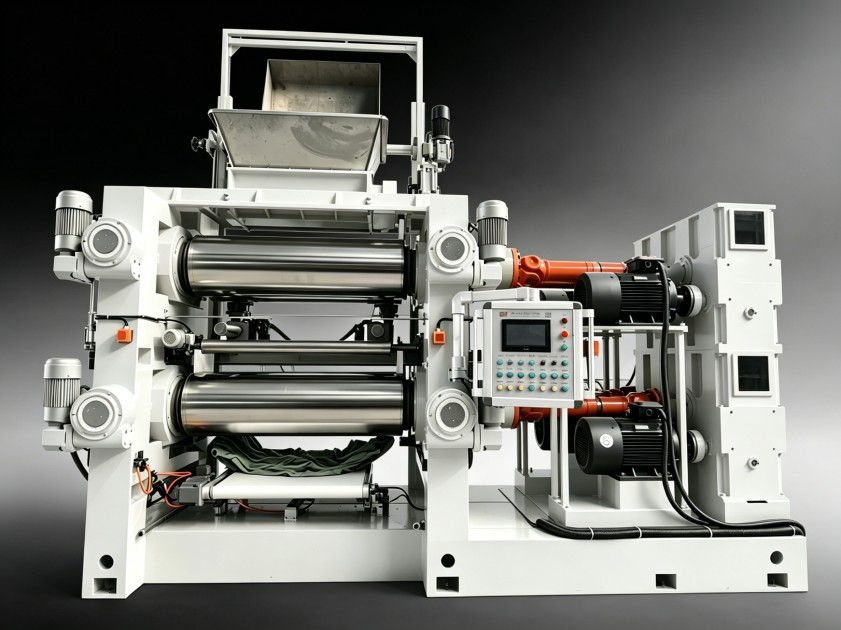
要是您想針對自己的膠種配方、產能要求以及實際的生產工況來做一套具體的評估方案,隨時可以跟利拿實業的技術團隊溝通交流。