

開煉機型號對密封件生產影響有多大,關鍵看這幾點
開煉機型號和密封件品質,比想象中關聯更大
一般來說,橡膠密封件的尺寸穩定性和耐老化性能,很大程度上是由混煉環節的均勻程度決定的,很多廠家平時排查質量波動問題的時候,第一反應會先懷疑配方或者硫化工藝出了問題,就很容易忽略開煉機型號和膠料特性的匹配度,不同型號的開煉機,在輥筒速比、溫控方式還有傳動結構上的差異其實挺明顯的,對高硬度丁腈膠、氟橡膠這類密封件生產常用的膠料來說,帶來的影響也會更突出,我們這篇內容就從設備配置的角度出發,分析開煉機型號選擇對密封件生產的具體影響,還會給出可落地的選型判斷方法。
輥筒速比與速差:決定混煉效果的底層邏輯
密封件膠料對填料分散的要求比較高,尤其是炭黑或者白炭黑添加量大的配方,要是分散不均的話,硫化之后就容易出現局部硬點或者脆裂的問題,速比設置得太小的話,設備的剪切力會不足,填料很難充分打散,混煉的時間就被迫拉長,速比設置得太大的話,膠料升溫速度太快,很容易引發焦燒問題,還會加大輥筒軸承的運行負荷。
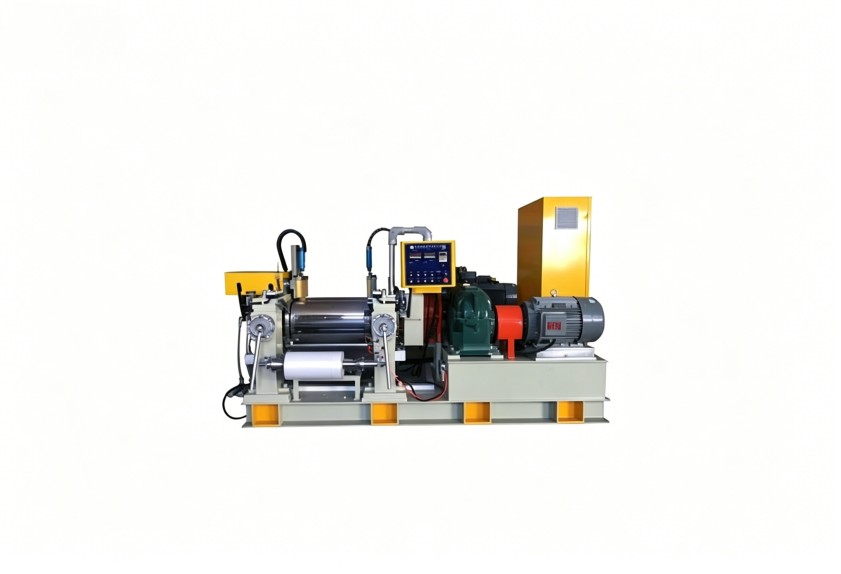
通常情況下市面上常見的開放式開煉機速比在1:1.1到1:1.3之間,具體要選多大的數值,得看膠種的實際硬度,偏高硬度的密封件膠料,需要更大的速比來保證剪切效果,而以三元乙丙膠為主體的配方,反而更看重速比和輥溫的配合,避免出現粘輥的情況,只盯著型號標注的輥筒直徑參數,忽略速比的設定,是大家選型的時候很容易踩的盲區。
溫控精度與輥面材質:影響批次穩定的隱形參數
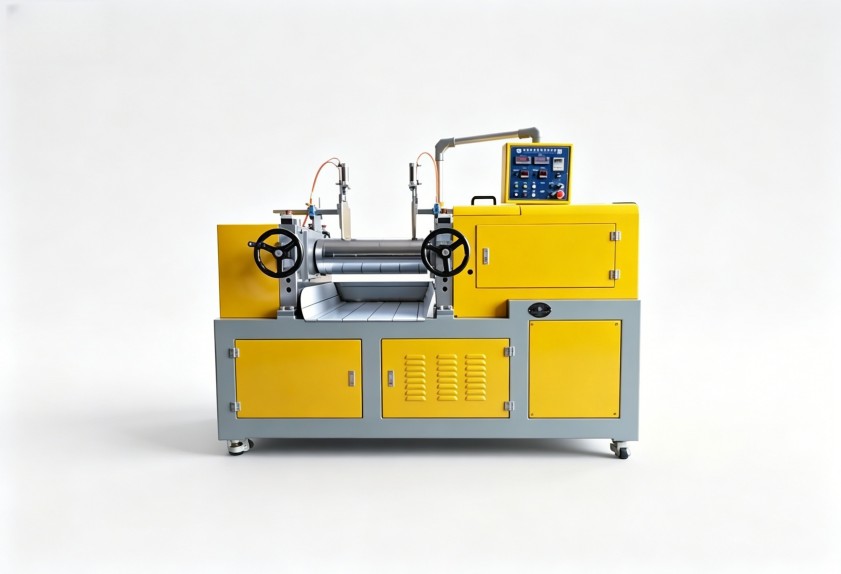
密封件生產車間本身對環境溫度就比較敏感,開煉機輥筒表面的溫度均勻性,直接關系到膠料的門尼黏度穩定性,型號對應的溫控配置差異,往往比外觀尺寸更值得大家關注,基礎機型用的輥筒中空結構,沒辦法實現精準水冷,連續生產的時間一長,輥面中央和兩端位置就會出現明顯溫差,最后導致壓出來的膠片厚薄不均勻,適合密封件生產的機型,至少要具備分區控溫或者可調式冷卻水道的設計,搭配溫控閥組把輥面溫差控制在比較小的范圍內。
另外輥筒材質也值得多留意,合金冷硬鑄鐵的輥面耐磨性不錯,長期使用也不容易出現拉毛或者點蝕的問題,還能減少膠料粘附帶來的日常清洗頻次,對淺色密封件產品來說,輥面的狀態還會影響到膠料最終的外觀潔凈度。
維護便利性與生產連續性:選型時最容易被低估
密封件的訂單普遍批量小、批次切換很頻繁,設備停機帶來的損失比很多人預想的要大,不同開煉機型號在維護便利性上的差異挺明顯的,軸承潤滑方式選強制潤滑的會更可靠,用手工加脂的機型就得設置更短的保養周期,輥距調節機構用電動調距的話,頻繁更換配方的時候比手動調距要省不少時間,安全剎車系統的反應速度,直接關系到操作人員處理突發情況的能力,擋膠板結構做成可拆卸式的,方便工人清理堆積的膠料,能減少膠料滯留老化的概率。
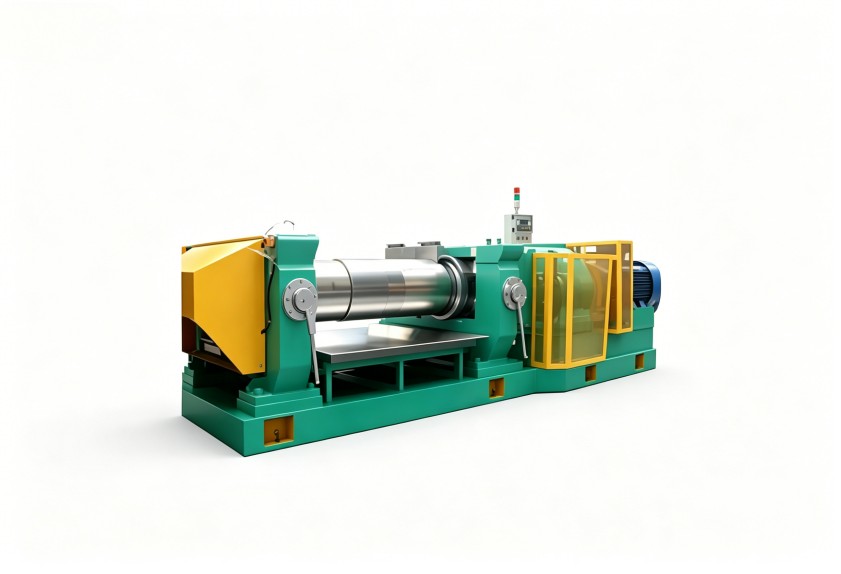
這些細節在設備參數表里一般不會直接標注出來,卻實實在在決定了設備長期使用過程中的實際表現,同等生產規模下,維護設計更合理的機型,能有效減少非計劃停機的次數。
用生產需求反推設備型號,而不是讓產品遷就設備
密封件生產廠家在評估開煉機型號的時候,建議先從自身的產品結構出發,平時是以標準O型圈為主,還是以異形骨架油封為主,黑色制品占比高還是淺色制品占比高,這些因素直接決定了速比、溫控和輥面材質的需求優先級。
利拿實業在開煉機配套方案上積累了很多年的經驗,能夠根據密封件行業常見的膠種特性和批次生產特點,提供更貼合實際工況的設備配置建議,要是需要從現有設備的短板出發做升級評估,也可以結合具體的膠料配方和產能要求,和利拿實業的技術團隊做進一步的溝通。
