

金屬密煉機自動化控制如何實現電線電纜料批次一致性
電線電纜料生產:用金屬密煉機自動化控制鎖定材料性能
對于電線電纜料來說,材料配方的一致性要求其實是相當高的,尤其是PVC或者XLPE護套料的門尼粘度波動,它會對后續擠出工序的壁厚均勻性還有電氣性能造成直接影響。很多工廠都碰到過這樣一個共性的問題:拿著同樣的配方卡,上一批料加工的時候一切正常,可到了這一批卻出現了凝膠顆粒或者塑化不均勻的情況。
現場有不少操作人員習慣憑經驗來調節密煉機的上頂栓壓力和排膠溫度,總覺得“老司機靠手感就行”。不過呢,在多班次、多品種切換的生產線上,這種手調模式難免會帶來一些波動。金屬密煉機自動化控制的核心,說白了就是把那些“手感”給轉化成可以設定的參數,這樣一來,每一次混煉都能復現出目標材料的門尼粘度值。
溫度控制:從“看電流動作”到“以料溫為目標”
在傳統的密煉工序里面,操作工一般會觀察電流峰值,來判斷轉子負載是不是到位了,然后再手動去開卸料門。這套邏輯的問題就在于,電流變化會受到投料量、環境溫度、膠料門尼差異這些因素的影響,波動挺大的,沒辦法精準對應膠料的實際溫度狀態。
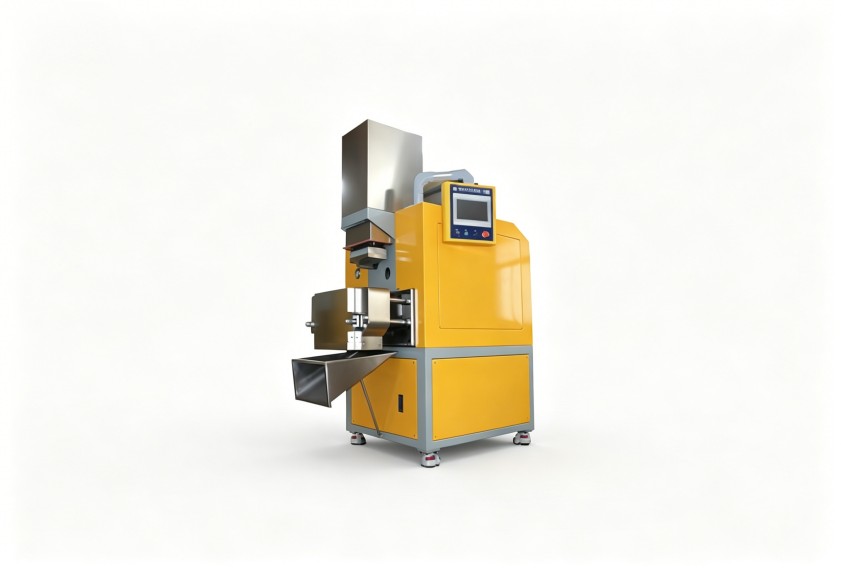
金屬密煉機自動化控制系統這邊呢,引進了物料溫度監測和PID調節回路。就拿電線電纜料常用的60L加壓式密煉機來說吧,設定了目標排膠溫度之后,系統會根據轉子實際轉速還有溫度變化速率,動態地去調整冷卻水閥門開度以及轉子運行曲線。溫控精度可以控制在±3℃以內,這個對于PVC護套料這類對溫度比較敏感的材料來說,能有效避免因為局部過溫而導致的塑化不到位或者交聯不充分的情況。
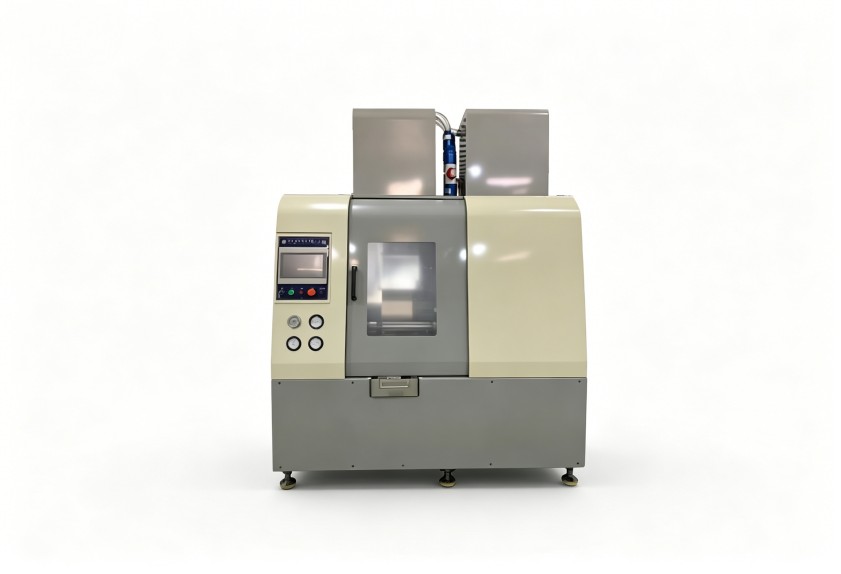
填充系數與批次一致性:數據驅動的配比微調
配方里面填充劑、增塑劑的比例一旦變了,就會直接影響膠料在密煉室里面的流動狀態。要是盲目地保持同一個填充系數,反而可能因為材料總密度發生了變化,導致吃料不均勻。
現在的金屬密煉機自動化控制系統是支持工藝參數矩陣存儲的。針對不同配方的電纜料,系統可以調用預先設定好的填充系數、轉子轉速組合、混煉時間還有升降壓順序。當批次中原料稱量出現微小的偏差或者異常時(比如說碳酸鈣密度波動了),自動控制程序就能夠根據轉子扭矩的反饋信號,在設定范圍內微調混煉周期和上頂栓壓力,保證最終混煉膠的分散度能穩定在目標區間里。
自動化帶來的生產管理與數據追溯價值
“自動做”跟“記錄為什么這么自動做”其實是兩碼事。光換一個觸摸屏來顯示參數,那并不代表就真正實現了自動化控制。有價值的系統呢,還得同時具備數據記錄和導出的功能。
每次混煉結束以后,系統會自動生成一份批次報告,里面包含了實時溫度曲線、轉子扭矩變化、冷卻水閥動作記錄這些完整的信息。等后續擠出工序出現品質異常的時候,技術人員就可以通過回放這批材料的混煉數據,來判斷到底是混煉過程本身有問題,還是后續工藝環節出了偏差。這層追溯能力,正是金屬密煉機自動化控制相對傳統操作模式的深層價值所在。
設備選型時關注“閉環控制”的具體配置
很多采購人員在對比密煉機配置的時候,光盯著“是不是帶PLC”“觸摸屏有多大”,卻把關鍵的控 制回路類型給忽略了。比如說溫控閥是兩通的還是三通的、轉子驅動用的是變頻電機配減速機還是交流調速,這些硬件配置直接就決定了自動控溫的響應速度。
選型階段呢,可以請供應商明確提供閉環控制的信號類型(比如熱電偶的規格)、溫控閥的執行頻率,還有系統軟件支不支持用戶自定義溫度曲線分段。這些技術細節,決定了設備投入產線之后,到底能不能真正承載預設的自動化控制邏輯。
要是想結合您的具體膠種配方、產能要求和生產工況來評估方案,那就可以跟利拿實業的技術團隊進一步溝通。
