

冷喂料擠出機出膠不穩定?問題可能出在溫控和螺桿上
冷喂料擠出機出膠波動?先排查溫控均勻性與螺桿匹配度
在電纜料的生產過程中,出膠量經常出現忽大忽小的情況,擠出壓力也頻繁地波動,這其實是冷喂料擠出機一個比較常見的技術難題。這種問題不光會影響線徑的合格率,還會造成材料浪費,同時也會增加停機調整的時間。很多技術人員的第一反應往往是膠料或者口模出了毛病,不過在實際故障排查里,設備本身的熱力學狀態和機械結構才是更關鍵的因素。下面我們就從溫控系統和螺桿構型這兩個角度,來聊聊出膠不穩定的核心原因以及怎么改善。
出膠不穩定的常見表現與誤判
擠出波動通常的表現是每分鐘的出膠量偏差超過了5%,或者連續20米以上的線徑尺寸超差。這種情況很容易跟膠料的門尼粘度波動或者填充劑分散不均混淆。但是,如果換了多批合格的膠料之后問題還在,那就得把排查的重點轉向擠出機的加熱冷卻系統以及螺桿的參數了。
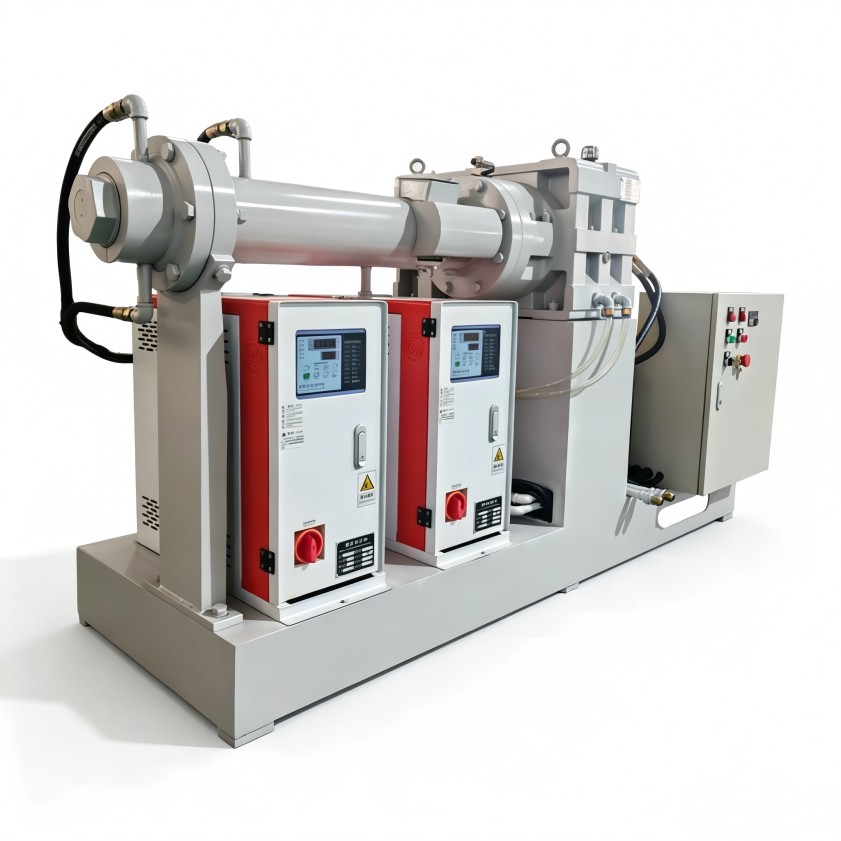
進料段溫控精度:決定膠料塑化均勻度的基礎
冷喂料擠出機的特點是膠料是以常溫的狀態喂進去的,預熱、塑化、均化這些過程全靠機筒各區的熱傳遞來完成。如果溫控精度不夠,就會導致膠料在不同區段的黏度差異變得很大,然后產生周期性的擠出波動。

- 加熱區溫差大:常見的原因比如加熱圈老化了,或者熱電偶安裝的位置不太合理,這些都會讓實際溫度和設定值的偏差超過±5℃。這樣一來,膠料的流動性波動就會直接體現為出膠不穩定。
- 冷卻系統響應慢:特別是在夏天的時候,如果冷卻水道結了垢,或者電磁閥動作有延遲,那么溫控的PID就沒辦法及時修正過沖。膠料表面可能會先焦燒然后再冷卻,形成局部硬塊,這就破壞了擠出的連續性。
改善方向:最好選用控溫精度在±1℃以內、帶有自適應PID調節功能的溫控系統。同時,定期校驗熱電偶,清洗冷卻水路也是少不了的。另外,還要讓設備的功率密度跟膠料的軟化特性匹配起來。
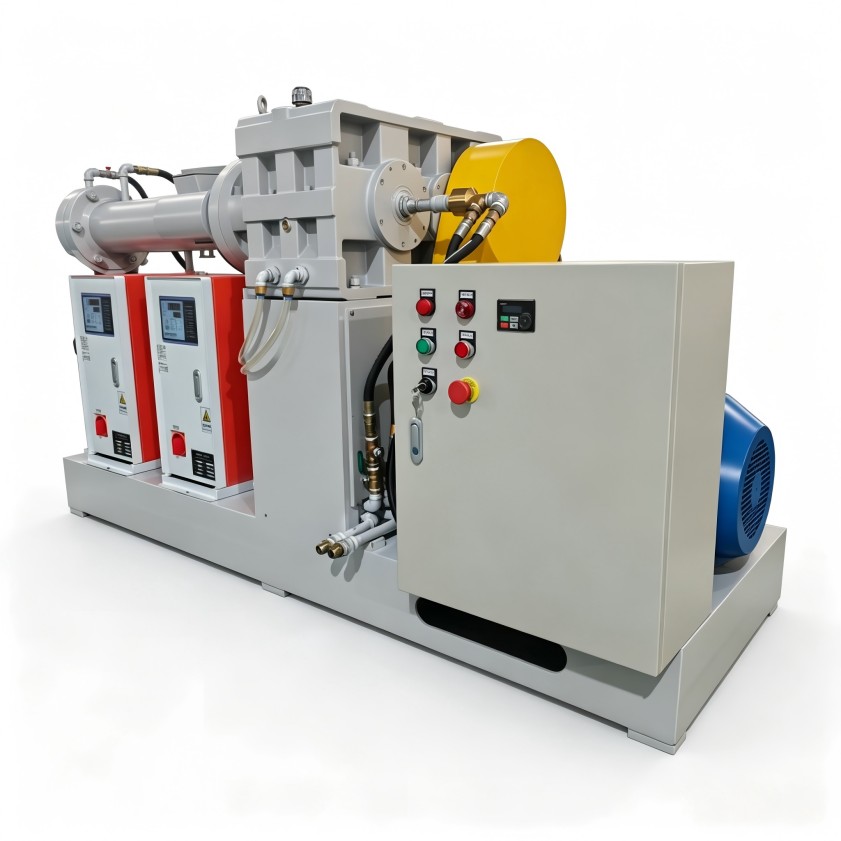
螺桿構型與磨損:影響輸送與建壓能力的關鍵
螺桿是冷喂料擠出機的核心做功部件。它的構型跟膠種匹不匹配,磨損狀態好不好,這些都會直接決定擠出過程的穩定性。
- 壓縮比設計不當:對于電纜料這種高填充配方的材料來說,壓縮比要是太大了,就會導致局部剪切過熱,出膠就會出現脈沖式的波動。反過來,壓縮比太小了的話,塑化就不充分,膠料在機頭那里容易形成死區,壓力時高時低的。
- 螺桿磨損導致脫料:運行時間長了以后,螺桿棱跟機筒內壁的間隙會慢慢增大,超過0.5毫米都是有可能的。這時候膠料在螺槽里就會出現軸向竄動和回流,擠出量會持續下降,波動也會更厲害。
改善方向:針對不同的膠料特性,可以選擇分段式變距或者變深的螺桿。另外,建立螺桿磨損的跟蹤機制也很重要,當產量下降超過10%而且伴隨著明顯的波動時,就要及時評估是修復還是更換。
排查建議與調試方向
出膠不穩定的排查順序,建議這樣來:先校核一下各區溫控的精度,確認冷卻系統是不是有效,然后檢測螺桿和機筒的磨損間隙,最后再評估螺桿壓縮比和膠種的適配性。這三個都正常的話,再考慮過濾網、機頭流道這些外部因素。
利拿實業可以根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。如果您需要結合具體的膠種配方、產能要求和生產工況來評估方案,可以跟利拿實業的技術團隊進一步溝通。
