

PE管材擠出機(jī)塑化不均?先排查螺桿均化段
PE管材擠出機(jī)塑化不均?拆開螺桿均化段找癥結(jié)
一般來說,做塑料改性相關(guān)生產(chǎn)的從業(yè)者都清楚,PE管材的生產(chǎn)穩(wěn)定性,直接決定了最終成品的壁厚公差與各項(xiàng)物理性能,不少一線技術(shù)人員都反映,設(shè)備運(yùn)行一段時(shí)間之后,出料口會(huì)冒出“半生不熟”的硬塊,或者成品管材表面有很明顯的“魚眼”瑕疵,這類問題,十有八九指向了擠出機(jī)的核心,也就是螺桿均化段的設(shè)計(jì)和溫控狀態(tài)。
不少人碰到這類問題第一反應(yīng)就是直接調(diào)高機(jī)筒溫度,以為升溫就能把物料完全熔透,但PE的熔體粘度對(duì)剪切熱高度敏感,單純提溫往往會(huì)造成局部過熱,反而加速樹脂降解,今天這篇內(nèi)容,我們就從螺桿均化段的幾何參數(shù)與溫控分區(qū)的配合出發(fā),梳理清楚對(duì)應(yīng)的排查方向。
均化段結(jié)構(gòu):長度比與壓縮比為何是核心
很多設(shè)備故障的根本原因,其實(shí)是采購時(shí)只關(guān)注產(chǎn)量指標(biāo),忽略了螺桿構(gòu)型與原料特性的匹配度,螺桿均化段的長短,決定了熔體能否獲得足夠的滯留時(shí)間,來消除內(nèi)部的溫度梯度與不同組分的差異,放到PE管材生產(chǎn)的場景里,若均化段過長,產(chǎn)生的剪切熱過高就容易引起樹脂分子鏈斷裂,若過短,冷物料與熱物料混合不充分,出料脈動(dòng)的情況就會(huì)很明顯。
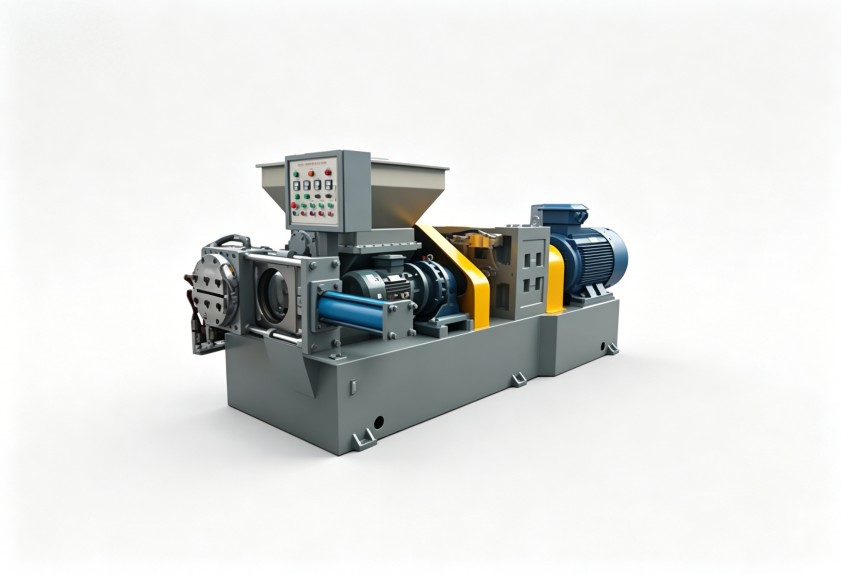
理想的均化段壓縮比通常在2.5:1至3.5:1之間,具體的數(shù)值還得結(jié)合配方中助劑的種類來做優(yōu)化,比如高填充改性料,就需要更緩和的壓縮過渡,避免內(nèi)部的填料出現(xiàn)團(tuán)聚的問題。
分區(qū)溫控:關(guān)鍵不是多少區(qū),而是溫差補(bǔ)償能力
行業(yè)里一直有個(gè)誤區(qū),覺得溫控區(qū)的數(shù)量肯定是越多越好,但在PE管材擠出的實(shí)際生產(chǎn)場景里,真正起作用的是各區(qū)之間的溫度銜接邏輯,比如壓縮段末端到均化段入口的位置,如果出現(xiàn)超過±5℃的溫度跳躍,熔體內(nèi)部就會(huì)產(chǎn)生明顯的“冷熱分層”現(xiàn)象。
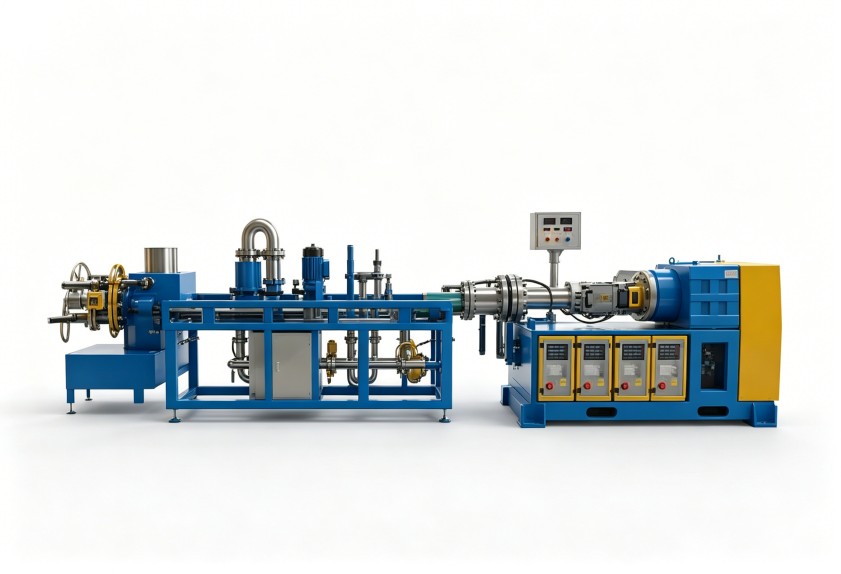
符合生產(chǎn)要求的設(shè)備,會(huì)針對(duì)物料的熔融吸熱特性,對(duì)每個(gè)加熱區(qū)配置獨(dú)立PID調(diào)節(jié)器,還能前饋補(bǔ)償螺桿轉(zhuǎn)速波動(dòng)帶來的剪切熱變化,如果您的設(shè)備在提速時(shí)出現(xiàn)塑化惡化的情況,不妨先檢查加熱控制器的反饋延遲,不用盲目直接更換整根螺桿。
從故障排查到設(shè)備優(yōu)選:判斷邏輯可以更前置
把視角拉遠(yuǎn)一點(diǎn)就能發(fā)現(xiàn),塑化均勻性問題的真正成本,是隱性的停機(jī)損耗,與其反復(fù)拆修設(shè)備,不如在選型階段就把均化段設(shè)計(jì)與溫控架構(gòu)納入評(píng)估清單,對(duì)于改性料、色母粒等品種切換頻繁的產(chǎn)線來說,一套具備模塊化螺桿設(shè)計(jì)的主機(jī),比固定參數(shù)的機(jī)器,能帶來更久的長期效益。
通常情況下常規(guī)排查順序是,先檢查加熱器與熱電偶接觸狀態(tài),再分析均化段壓縮比與原料特性是否匹配,最后評(píng)估控制系統(tǒng)是否具備實(shí)時(shí)反饋補(bǔ)償功能,如需獲取針對(duì)性的設(shè)備選型建議與工藝優(yōu)化方向,可直接聯(lián)系利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)。
