

堆疊式煉膠機分散不均?先排查這三個操作細節(jié)
堆疊式煉膠機操作要點:從輥距到溫控的生產(chǎn)落地
對于從事高分子復(fù)合材料混煉的產(chǎn)線來說,堆疊式煉膠機——也就是配雙輥或三輥的串聯(lián)開煉機——一直是保障出片均勻性的關(guān)鍵設(shè)備,這個大家都知道。但是呢,有不少操作人員跟我反饋過,說設(shè)備裝好之后,實際投料的時候經(jīng)常會遇到分散不均、溫控困難或者厚度偏差大這類問題。這些異常情況呢,通常并不是設(shè)備本身沒法調(diào)校,而是缺少一套清晰的參數(shù)設(shè)定邏輯,所以才會搞成這樣。
常見調(diào)機誤區(qū):以為只要調(diào)大剪切力就行
有些產(chǎn)線在遇到分散不良的時候,會習(xí)慣性地把輥距調(diào)小,然后加大剪切力。這種做法在小批量打樣的時候可能還能湊合用,但到了中大規(guī)模量產(chǎn)中,就容易引發(fā)局部溫升失控,導(dǎo)致填料附著不均,嚴(yán)重的時候甚至?xí)霈F(xiàn)焦燒風(fēng)險。真正高效的做法呢,其實是從輥距、輥速比還有溫控系統(tǒng)這三者的聯(lián)動關(guān)系入手,去找一個適合當(dāng)前膠種的平衡點,而不是光想著加大剪切力就完事了。
堆疊式煉膠機怎么用才能穩(wěn)定出片
對于高分子復(fù)合材料,比如說添加了碳黑、石墨烯或者填充母料的彈性體混煉這種情況,我們得明確三個操作上的關(guān)鍵點,下面一個一個說。
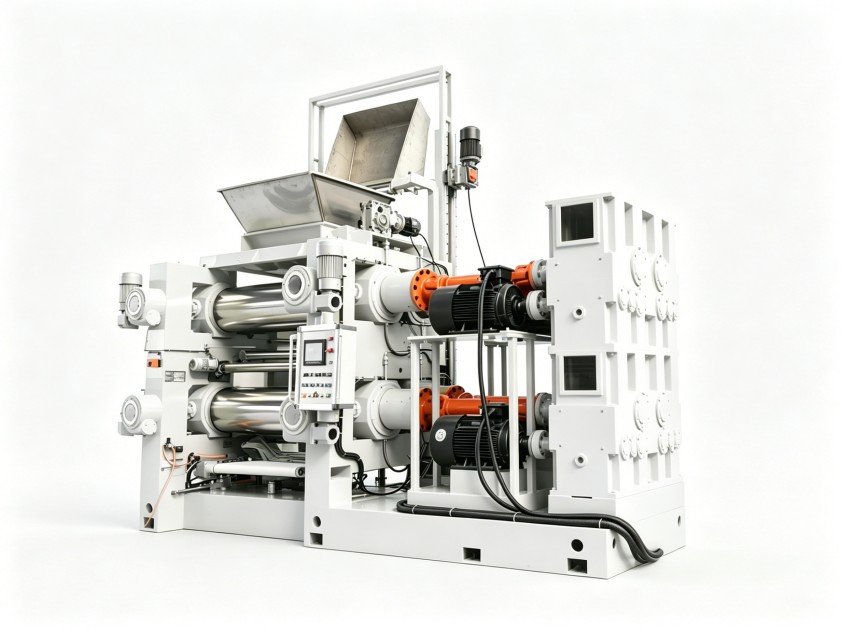
先講輥距調(diào)整。首輥和中輥之間的間距,一般建議控制在1到2毫米,用來做剪切分散;中輥和第三輥的間距呢,設(shè)定為2到4毫米,主要是為了冷卻出片。在膠料包覆完一個周期之后,再逐步收窄到目標(biāo)參數(shù)。這樣做的話,能有效降低初期的剪切負(fù)載,避免填料團聚到一起。
然后是輥速調(diào)節(jié)。前后輥的速比通常是在1:1.2到1:1.5之間浮動,如果膠料硬度比較高,比如70IRHD以上,那就可以把速比調(diào)低到1:1.2,這樣有利于散熱。記住啊,速比不是越大越好的,過高的速比在小填充量混煉的時候,反而會導(dǎo)致摩擦熱不均勻,反而不好。
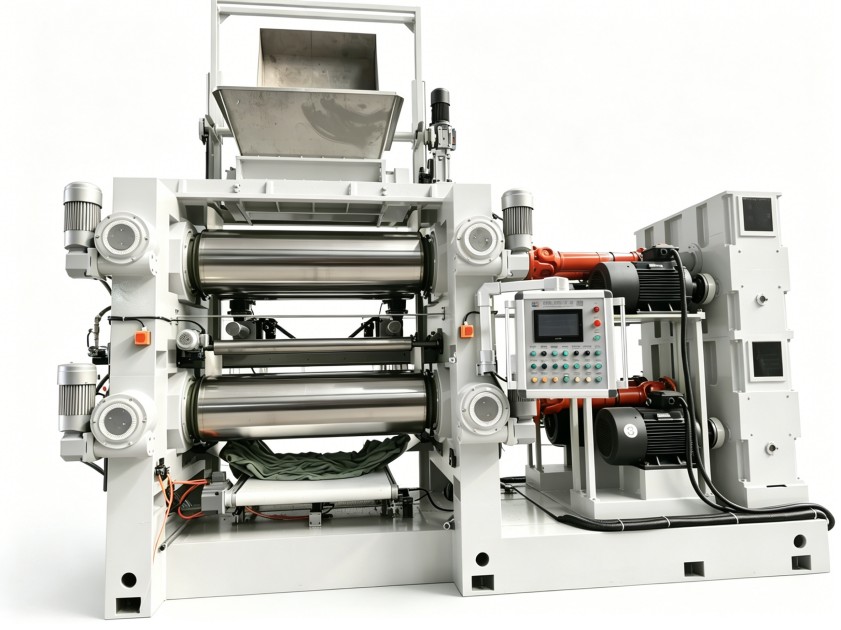
最后是溫控設(shè)定。冷卻水溫一般建議控制在30到45攝氏度這個范圍。溫度要是太高了,膠料的流動性就會變差;溫度要是太低了,又容易導(dǎo)致輥面結(jié)露,影響膠料的附著力。所以這個溫度區(qū)間挺關(guān)鍵的,得把控好。
工藝參數(shù)落地:從實驗室到產(chǎn)線的銜接
好多操機員都遇到過這種情況:實驗室配方在小設(shè)備上效果看著還行,可是一放大到堆疊式煉膠機上,就出現(xiàn)漏料或者分散瑕疵了。這里面的原因在于,這種設(shè)備的填充系數(shù)一般建議是在0.6到0.75之間。填充率要是太低了,剪切作用就不夠;填充率要是太高了,膠料在輥堆里面會打滑,溫控也就失效了。所以建議大家,在正式量產(chǎn)之前,先做一個料次的試機,大概5到10公斤的樣子,觀察一下膠料在每兩輥之間的堆積狀態(tài),還有出片表面的光澤度,通過這個來判斷填充和輥距是不是到位了。
降低損耗的操作習(xí)慣與維護建議
在生產(chǎn)過程中呢,操作人員應(yīng)該避免在短時間內(nèi)反復(fù)調(diào)整輥距,因為這樣會讓輥筒的熱應(yīng)力不均勻,加速軸承側(cè)隙的磨損。每次換料之前,用廢膠或者低填充率的過渡料清理一下輥面,這樣有助于保持輥面氧化層的均勻性。另外,每個班次需要檢查一次循環(huán)水溫是不是穩(wěn)定,還要聽聽軸承座那里有沒有異常的摩擦聲。一旦發(fā)現(xiàn)溫控單元報警,趕緊停機排查冷卻水路是不是堵塞了。
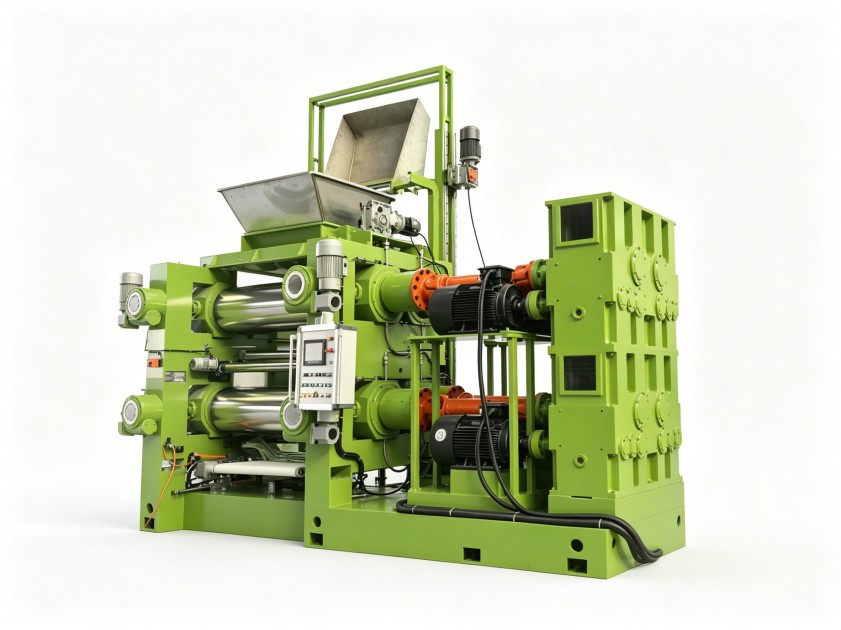
對于高分子材料混煉這個場景來說,堆疊式煉膠機的合理使用,本質(zhì)上就是把膠料的流變特性和設(shè)備的結(jié)構(gòu)參數(shù)匹配起來。利拿實業(yè)可以根據(jù)您的實際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
