

電線電纜料擠出表面不光滑?先檢查橡膠擠出機(jī)的溫控與喂料參數(shù)
橡膠擠出機(jī)擠出表面不光滑?從溫控與喂料精準(zhǔn)排查
平時電線電纜料的生產(chǎn)環(huán)節(jié)里,橡膠擠出機(jī)產(chǎn)出的擠出物表面質(zhì)量,是直接決定絕緣層或者護(hù)套合格率的核心因素,常見的問題有表面出現(xiàn)鯊魚皮紋路、摸起來有顆粒感,甚至還會出現(xiàn)周期性的熔體破裂情況,后續(xù)就容易出現(xiàn)包覆不緊密、電性能下降的問題,很多一線操作人員碰到這類情況,習(xí)慣直接把螺桿轉(zhuǎn)速往下降來緩解癥狀,但這么做往往治標(biāo)不治本,實際上,這類表面缺陷的根源,一般來說就集中在三個工藝參數(shù)相關(guān)的領(lǐng)域,分別是溫控精度、喂料填充系數(shù)還有螺桿剪切速率,我們這篇內(nèi)容就逐一梳理這些因素對表面質(zhì)量的影響,也給出具體的可落地的排查方向。
溫控精度:溫度分布不均是最隱蔽的“殺手”
橡膠物料在擠出機(jī)螺筒內(nèi)部的塑化狀態(tài),對溫度是非常敏感的,通常情況下,要是機(jī)筒或者機(jī)頭加熱區(qū)的溫差超過 ±3℃,物料就會出現(xiàn)局部過冷或者過熱的情況,直接導(dǎo)致熔體粘度不均勻,擠出的時候就會產(chǎn)生應(yīng)力集中,最后把表面給撕裂開,尤其是電纜料里常用的高填充配比物料,本身熔點(diǎn)區(qū)間就很窄,溫控稍微有點(diǎn)波動就很容易引發(fā)表面缺陷,大家排查的時候,建議先把各區(qū)熱電偶的安裝位置校驗一遍,看看是不是接觸良好,也順便檢查下加熱冷卻系統(tǒng)的響應(yīng)速度,把溫控精度控制在 ±1℃ 以內(nèi),就能明顯改善擠出物表面的均勻性。
喂料填充系數(shù):欠喂或過飽都會破壞流動穩(wěn)定性
不少產(chǎn)線平時只會盯著擠出機(jī)的轉(zhuǎn)速參數(shù)調(diào),反倒把喂料段填充系數(shù)的合理設(shè)定給忽略了,填充系數(shù)偏低的時候,螺槽里的物料是不連續(xù)的狀態(tài),熔體走到壓縮段就會出現(xiàn)壓力波動,最后在擠出物表面形成魚鱗狀的紋路;填充系數(shù)太高的話,又會引發(fā)螺桿扭矩異常,物料被過度剪切之后發(fā)生降解,表面就會發(fā)粘或者冒出氣孔,大家可以通過調(diào)節(jié)喂料螺桿轉(zhuǎn)速和主螺桿轉(zhuǎn)速的匹配比例,把填充系數(shù)穩(wěn)定在設(shè)備說明書推薦的范圍里,一般來說這個范圍是 0.6~0.8,這也是消除這類表面問題的基礎(chǔ)步驟。
螺桿剪切速率:匹配物料流變特性是關(guān)鍵
不同配方的電纜料,流變特性的差異其實很大的,比如三元乙丙橡膠與硅橡膠,兩者的剪切敏感度就完全不一樣,螺桿元件的組合,比如捏合塊、齒輪盤這類部件,如果沒有按照物料特性來選型的話,就會迫使物料在某一個區(qū)段承受過高的剪切,升溫之后發(fā)生降解,或是剪切力度不夠,導(dǎo)致塑化不充分,要是沒辦法改動現(xiàn)有螺桿結(jié)構(gòu)的話,大家可以試著調(diào)整螺桿轉(zhuǎn)速來改變剪切速率;試過之后還是沒效果的話,就得評估現(xiàn)在用的螺桿構(gòu)型是不是適配當(dāng)前的特定膠種,利拿實業(yè)在非標(biāo)擠出機(jī)的設(shè)計上積累了挺多經(jīng)驗的,可以根據(jù)物料的流變數(shù)據(jù)給客戶推薦適配的螺桿方案。
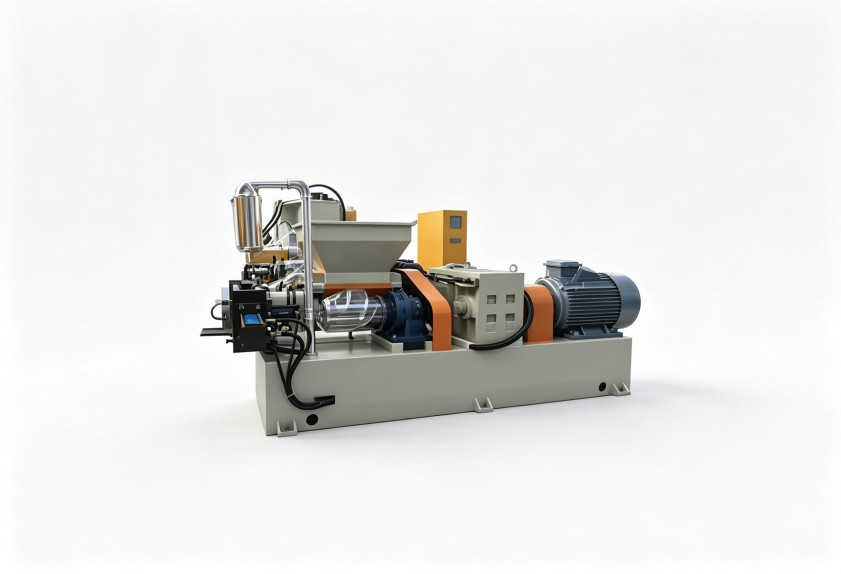
排查步驟與設(shè)備選型建議
碰到表面質(zhì)量相關(guān)的問題的時候,大家可以先校準(zhǔn)所有的溫控區(qū),確認(rèn)實際溫度和設(shè)定值的偏差在 1℃ 以內(nèi),之后再記錄喂料螺桿和主螺桿的電流波動情況,判斷填充狀態(tài)是不是穩(wěn)定,接著檢查螺桿組合是不是適配當(dāng)前在用的膠種,必要的時候調(diào)整轉(zhuǎn)速的范圍,要是前面幾項排查完都沒發(fā)現(xiàn)異常,再去評估模具流道有沒有滯留區(qū)或者銳角,短期的優(yōu)化調(diào)整,完全可以通過微調(diào)工藝參數(shù)來實現(xiàn)改善,要是這類缺陷長期反復(fù)出現(xiàn),那就要考慮設(shè)備本身的溫控系統(tǒng)精度、螺桿的適配性是不是達(dá)到要求了,利拿實業(yè)可以根據(jù)大家的實際生產(chǎn)需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
