

三輥壓延機(jī)膜厚偏差0.01mm?從輥筒溫度與輥距調(diào)節(jié)找答案
三輥壓延機(jī)輥距調(diào)節(jié)與溫度控制,如何影響新能源膜材的厚度一致性
一般來(lái)說(shuō),在新能源材料的實(shí)際生產(chǎn)場(chǎng)景里,膜材的厚度均勻性,是決定最終產(chǎn)品性能能不能保持一致的關(guān)鍵指標(biāo),不管是鋰電池隔膜、光伏背板,還是燃料電池用的電解質(zhì)膜,厚度偏差要是超過(guò)0.01mm,都有可能引發(fā)批次性的報(bào)廢,或者出現(xiàn)性能衰減的情況。很多生產(chǎn)企業(yè)都覺(jué)得,只要采購(gòu)了合格的設(shè)備,厚度相關(guān)的問(wèn)題就自然能解決,但實(shí)際上,三輥壓延機(jī)的輥距調(diào)節(jié)精度和輥筒溫度分布,才是直接決定產(chǎn)品能不能達(dá)到工藝標(biāo)準(zhǔn)的深層影響因素,我們這篇內(nèi)容就從這兩個(gè)技術(shù)維度,分析怎么依托設(shè)備本身的穩(wěn)定性,來(lái)提升膜材的整體質(zhì)量。
溫度控制偏差對(duì)膜材的影響
輥筒表面溫差與材料流動(dòng)性的關(guān)系
輥筒溫度是影響材料流動(dòng)還有成膜形態(tài)的首要參數(shù),通常情況下,在壓延的過(guò)程里,高分子材料經(jīng)過(guò)三個(gè)輥筒的剪切和擠壓,它的粘度對(duì)溫度變化是非常敏感的,三輥壓延機(jī)的中輥和上下輥之間的溫差要是超過(guò)3℃,就會(huì)導(dǎo)致熔體在不同輥面之間的黏附性不一致,進(jìn)而出現(xiàn)局部厚度超標(biāo)或者表面橘皮紋的問(wèn)題;對(duì)于新能源材料這類對(duì)晶體取向有要求的薄膜來(lái)說(shuō),溫度場(chǎng)的不均勻還會(huì)誘發(fā)內(nèi)應(yīng)力,后續(xù)收卷的時(shí)候平整度就容易下降。
溫控系統(tǒng)的設(shè)計(jì)與實(shí)際響應(yīng)
理想狀態(tài)下的溫度控制,需要輥筒內(nèi)部的導(dǎo)熱通道結(jié)構(gòu)設(shè)計(jì)得比較合理,保證整個(gè)輥面的溫度均勻,同時(shí)加熱和冷卻的切換速率,還得跟得上實(shí)際的工藝節(jié)奏;溫控系統(tǒng)的精度,直接就體現(xiàn)在輥面溫度的波動(dòng)幅度和恢復(fù)時(shí)間上,一臺(tái)溫控響應(yīng)滯后的設(shè)備,碰到連續(xù)生產(chǎn)或者膠料批次特性出現(xiàn)變化的情況,很容易出現(xiàn)溫差累積,最后就反映在膜材的橫向厚度分布上面。
輥距調(diào)節(jié)機(jī)構(gòu)的精度與穩(wěn)定性
機(jī)械結(jié)構(gòu)對(duì)調(diào)節(jié)精度的影響
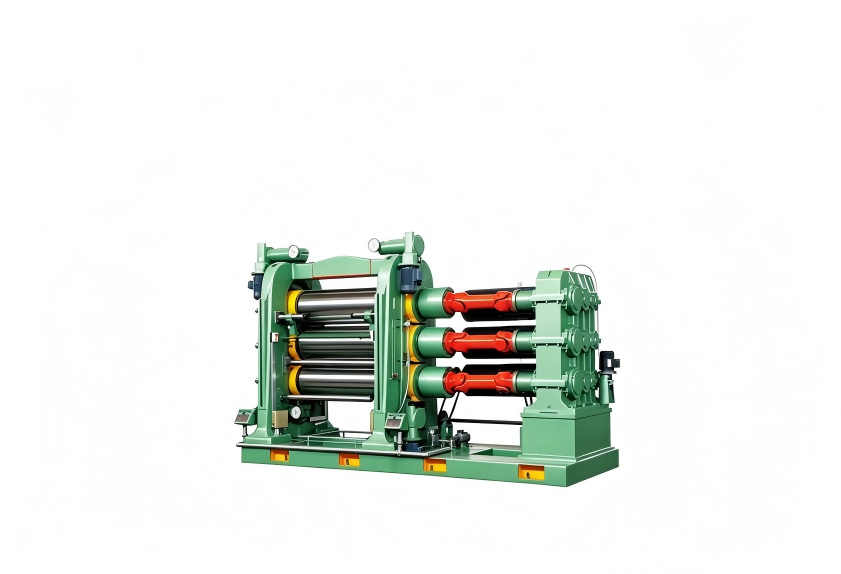
輥距的穩(wěn)定性,是連續(xù)生產(chǎn)過(guò)程里維持膜厚合格的另一核心要素,傳統(tǒng)的機(jī)械式絲桿調(diào)節(jié),會(huì)受制于機(jī)械間隙和長(zhǎng)期使用的磨損,每次調(diào)節(jié)之后的回饋值都存在滯后和誤差,要生產(chǎn)0.1mm以內(nèi)的薄膜的話,輥距的微細(xì)調(diào)節(jié)單元就得支持0.01mm級(jí)別的步進(jìn)調(diào)整;另外,輥距的平行度在設(shè)備長(zhǎng)期運(yùn)行的過(guò)程中,很容易因?yàn)檩S承受熱膨脹或者機(jī)架變形出現(xiàn)劣化,導(dǎo)致產(chǎn)品出現(xiàn)縱向或者橫向周期性的厚薄不均。
自動(dòng)調(diào)節(jié)與閉環(huán)控制的應(yīng)用
現(xiàn)在市面上的三輥壓延機(jī),大多配備了液壓式或者伺服電機(jī)驅(qū)動(dòng)的輥距調(diào)節(jié)系統(tǒng),配合在線測(cè)厚儀形成閉環(huán)控制,這種運(yùn)行方式可以實(shí)時(shí)修正因?yàn)闇囟然蛘卟牧喜▌?dòng)導(dǎo)致的厚度偏差,不過(guò)閉環(huán)系統(tǒng)的反饋頻率和執(zhí)行元件的響應(yīng)速度,直接決定了修正的時(shí)效性;要是執(zhí)行機(jī)構(gòu)的動(dòng)作存在死區(qū)或者響應(yīng)滯后,修正動(dòng)作反而可能變成過(guò)調(diào),進(jìn)一步加劇厚度的波動(dòng)。
回歸到工藝本身:如何優(yōu)化膜材一致性
建立合理的預(yù)設(shè)定與補(bǔ)償策略
提升厚度一致性的核心,其實(shí)就是搭建一套貼合實(shí)際工況的動(dòng)態(tài)調(diào)節(jié)模型,比如說(shuō),在設(shè)備冷啟動(dòng)的階段,輥筒溫度是由外至內(nèi)逐漸穩(wěn)定的,這個(gè)時(shí)候就可以把以往積累的經(jīng)驗(yàn)補(bǔ)償值預(yù)先設(shè)置給輥距系統(tǒng),避免低溫狀態(tài)下膜厚偏薄的問(wèn)題,同時(shí)針對(duì)不同配方膠料的流變特性,調(diào)整中輥和下輥的溫度配對(duì)關(guān)系,還能有效改善膜面的光澤度和縱向厚度的穩(wěn)定性。
設(shè)備選型與后續(xù)維護(hù)的考量
在采購(gòu)設(shè)備的時(shí)候,多關(guān)注溫控系統(tǒng)的溫區(qū)劃分?jǐn)?shù)量、各加熱元件的功率分配還有冷卻介質(zhì)的流速,比單純只看加熱功率要更有實(shí)際參考意義,同樣,也可以提前檢查輥距調(diào)節(jié)機(jī)構(gòu)的材質(zhì)和密封形式,了解它在重載、高溫環(huán)境下的磨損表現(xiàn),日常維護(hù)的過(guò)程中,定期校準(zhǔn)溫度傳感器和位移傳感器,就能預(yù)防因?yàn)樾盘?hào)漂移導(dǎo)致的加工質(zhì)量突變。
三輥壓延機(jī)的壓延精度,從來(lái)都不是由單一參數(shù)決定的,是溫度系統(tǒng)和輥距系統(tǒng)協(xié)同作用得到的結(jié)果,對(duì)于新能源材料這類要求比較嚴(yán)苛的生產(chǎn)場(chǎng)景,多花點(diǎn)時(shí)間去摸清楚設(shè)備本體的熱特性和機(jī)械特性,比完全依賴通用的工藝參數(shù)表要更實(shí)用。
利拿實(shí)業(yè)可根據(jù)您的實(shí)際生產(chǎn)需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
