

橡膠密封件膠條擠出尺寸不穩(wěn)?從冷喂料擠出機(jī)配置找原因
冷喂料擠出機(jī)擠出膠條尺寸波動,問題可能出在這兩個細(xì)節(jié)
對于橡膠密封件這種生產(chǎn)企業(yè)來說,擠出工序其實(shí)是會直接影響到膠條最終的尺寸精度還有表面質(zhì)量的。許多現(xiàn)場那邊反饋過,就是在更換不同的批次膠料之后,制品的寬度經(jīng)常會出現(xiàn)±0.3mm這樣的偏差,結(jié)果導(dǎo)致后面的切片工序和修邊工序效率都下降了。排查了模具和配方之后并沒有發(fā)現(xiàn)什么異常,那么根源往往就在于冷喂料擠出機(jī)本身的供給穩(wěn)定性以及它的塑化均化能力上面。
行業(yè)內(nèi)其實(shí)存在著一個挺常見的誤區(qū):很多人會把尺寸不穩(wěn)定簡單地歸因于是設(shè)備老化了或者膠料批次差造成的。但實(shí)際上呢,冷喂料擠出機(jī)的喂料段溫控還有螺桿的壓縮比設(shè)計,這些才是影響擠出波動的核心變量。

供給端:喂料段溫控與膠料粘度穩(wěn)定
從供給端來看的話,冷喂料擠出機(jī)它的首要任務(wù)其實(shí)就是把生膠或者混煉膠進(jìn)行預(yù)熱、塑化,然后平穩(wěn)地輸送到機(jī)頭那去。如果說喂料段這邊的冷卻系統(tǒng)和加熱系統(tǒng)響應(yīng)比較滯后的話,那么膠料的粘度就會出現(xiàn)周期性的變化,這種變化會直接導(dǎo)致擠出的壓力波動,最后就反映在制品的橫截面尺寸上,就是忽大忽小的。
比如說溫控分區(qū)數(shù)量這塊兒,基礎(chǔ)配置通常就只設(shè)了單區(qū)溫控,但是熱傳導(dǎo)存在滯后性,就容易導(dǎo)致膠料局部過煉或者欠煉。如果升級成雙區(qū)或者多區(qū)獨(dú)立溫控的話,那各個段就可以根據(jù)膠料的溫升曲線來獨(dú)立調(diào)節(jié),這樣就能顯著地降低供料波動。另外還有一個就是溫控介質(zhì)的流通效率,除了控制精度之外,流體通道的布局也同樣關(guān)鍵。水道設(shè)計不合理的話,存在死區(qū)就會造成局部過熱,這樣就會加劇粘度不均勻。
塑化端:螺桿結(jié)構(gòu)與膠料均化能力
螺桿呢,是冷喂料擠出機(jī)里面最關(guān)鍵的塑化元件了。當(dāng)膠料的門尼粘度比較高,或者說填充體系的差異很大的時候,普通的等深等距螺桿往往就很難實(shí)現(xiàn)理想的剪切效果和混煉效果,結(jié)果就會造成擠出物內(nèi)部存在一些沒有分散開的粉料顆粒,或者是局部有生膠塊。
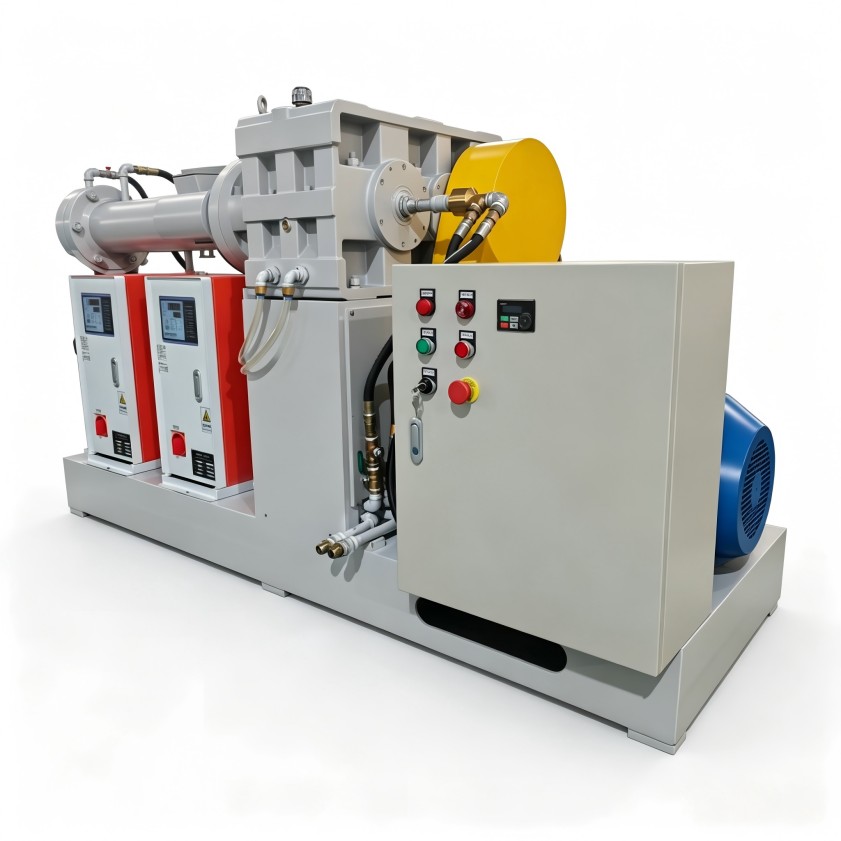
壓縮比的選擇這塊兒,要是壓縮比太小的話,塑化就不充分,膠料密度也不均勻;要是壓縮比太大的話呢,剪切生熱就會加劇,這種情況可能導(dǎo)致膠料提前硫化,引起機(jī)頭壓力異常升高,那就同樣破壞了擠出穩(wěn)定性。另外還有螺桿的長徑比和混煉段,針對膠管、密封條這些硬度比較高或者填充量大的膠料來說,適當(dāng)?shù)卦黾娱L徑比,并且采用銷釘式的喂料段,就可以有效地增強(qiáng)剪切分散效果,讓膠料在機(jī)頭前的溫度場和壓力場更加均勻一些。
像這類問題,對于橡膠密封件這種對截面尺寸要求特別嚴(yán)格的制品來說,影響就尤其突出。一般來說,當(dāng)擠出波動超過了0.2mm的時候,不僅廢品率會上升,而且后續(xù)開煉機(jī)返煉還有密煉機(jī)重新混煉這些工序,也會造成額外的能耗,還要占用設(shè)備。
要想系統(tǒng)地改善這種狀況的話,可以從兩個方面去入手。一個方面是,要確認(rèn)一下當(dāng)前冷喂料擠出機(jī)溫控系統(tǒng)的控制精度,它到底符不符合膠料的工藝窗口;另一個方面就是,評估下螺桿結(jié)構(gòu)它是否適配現(xiàn)有的膠種配方。利拿實(shí)業(yè)這邊呢,可以根據(jù)您的實(shí)際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
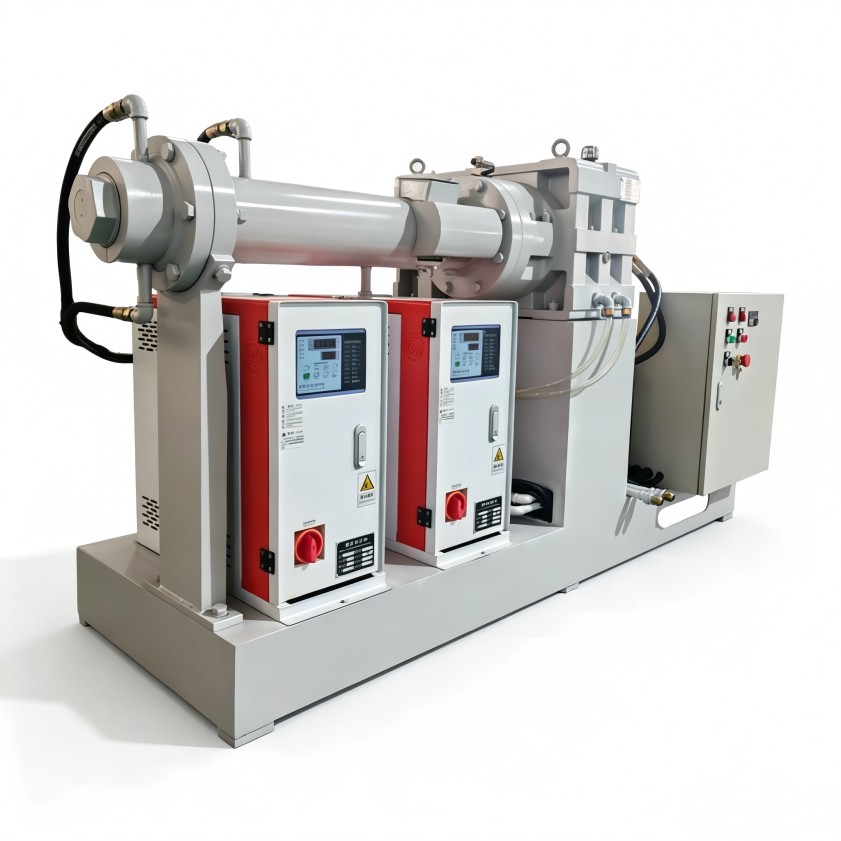
要是您需要結(jié)合具體的膠種配方、產(chǎn)能要求還有生產(chǎn)工況來評估方案的話,也可以和利拿實(shí)業(yè)的技術(shù)團(tuán)隊(duì)再進(jìn)一步地溝通一下。
