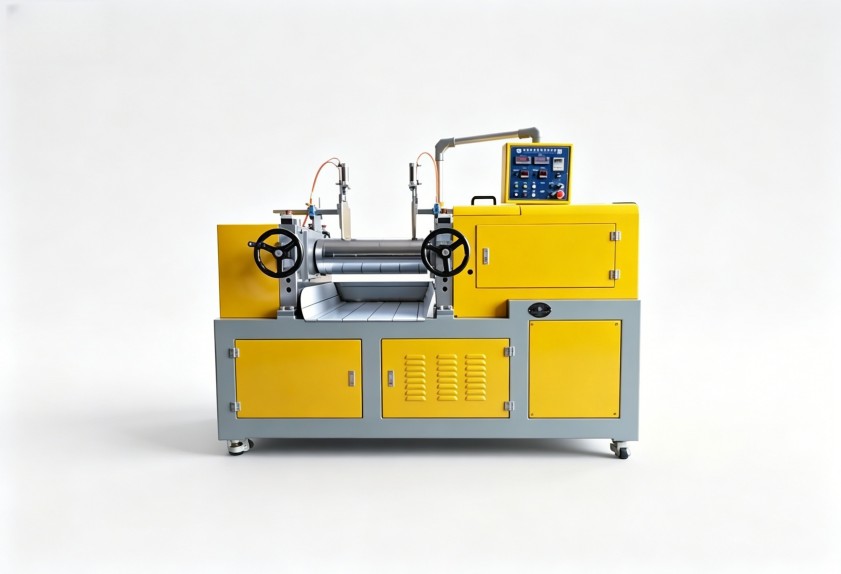
橡膠密封件開煉機操作:打卷、劃刀與工藝參數那些事
密封件生產中,開煉機打卷、劃刀與溫控門道
在橡膠密封件的生產現場,開煉機的操作表現,直接決定了膠料的分散均勻度和可塑性,平時跑對接的時候也能碰到不少廠家反饋,明明配方完全一樣,換一批操作工或者換一臺設備,混煉膠的門尼粘度就出現波動,這背后大概率不是配方出了問題,而是操作開煉機的時候,打卷、劃刀與輥筒溫度這類細節沒有做到標準化。
開煉機操作的三個核心動作:打卷、劃刀與翻膠
規范的操作動作,是保證混煉效果的基礎,打卷的操作節點,要等膠料完全包輥之后,得在輥筒表面形成連續的、沒有氣泡的膠卷,打卷太早的話,膠料還沒充分軟化,剪切效果就差,打卷太晚的話,膠溫升得太高還會帶出焦燒的風險。劃刀的頻次得跟著膠料的硬度還有粘性來調整,一般來說3-5刀算一個循環周期,能保證膠料在輥筒的軸向還有徑向都得到充分翻動,劃刀本身的作用就是切斷整團的膠料,破壞它的定向排列,實現更均勻的混合效果,打卷的作用呢,就是讓膠料在輥縫位置形成穩定的堆積,方便配合劑吃進去、分散開。不少操作工平時操作只做打卷的步驟,忘了做翻膠,膠料就一直卡在輥縫的中心區域循環走,得定期把膠卷往左右對折,或者折成三角包翻疊,讓邊緣位置的膠料也能進到剪切區里。
工藝參數對開煉機操作質量的影響
除了操作動作本身之外,要是工藝參數設置得不合理,哪怕是操作再熟練的老師傅,也補不上這個缺口。
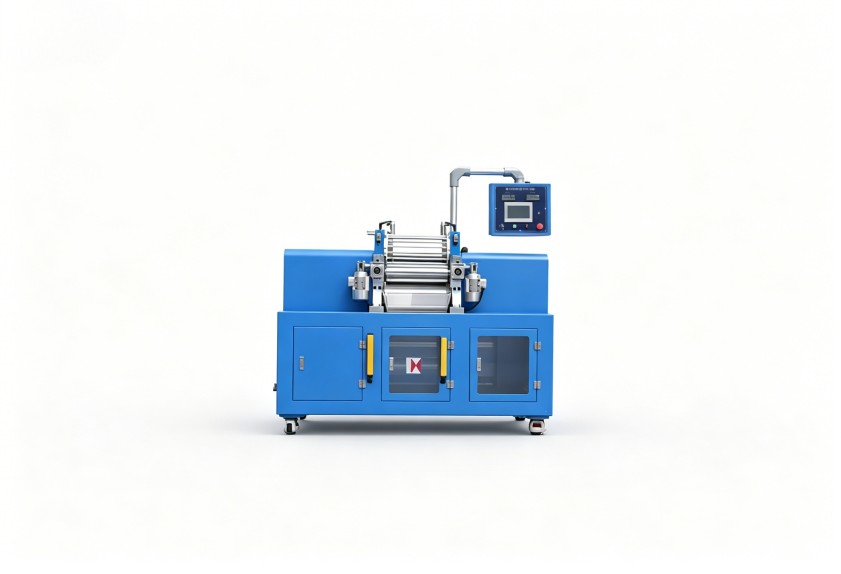
輥筒溫度與速比
開煉機正常運行的時候,前后輥的溫差要是拉得太大,膠料就會往高溫輥或者低溫輥單側粘過去,直接拖慢打卷的效率,針對密封件生產里常用的EPDM、NBR膠料,一般來說前輥溫度就設在60-70℃的區間,后輥溫度要比前輥低個5-10℃,速比維持在1:1.1到1:1.2的范圍就合適。
填充系數與批次穩定性
開煉機沒辦法像密煉機那樣做到完全封閉混煉,投料的量得跟著輥筒的工作長度還有膠料的粘度來定,填充系數設得太高的話,膠料堆得太多,給到的剪切力就不夠,分散效果直接變差,設得太低的話,單位產能就下來了,生產效率拖低,通常情況下這個數值就設在0.5-0.6之間就好,還要把投料的稱量方式固定下來,減少變量。
建立可復制的操作標準
不少企業之前把開煉機的操作全綁定在老操作工的個人經驗上,這本身就是生產端不穩定的核心來源,利拿實業在對接服務密封件行業客戶的過程里也發現,只要把標準作業指導書定清楚,內容覆蓋輥溫提前預檢的步驟,打卷還有劃刀的動作節拍,翻膠的次數要求,就能讓不同工位的操作人員做出來的結果趨近一致,還能避免誤操作帶來的設備異常磨損問題。
要是需要拿到針對性的設備選型建議還有工藝優化的方向,直接聯系利拿實業的技術團隊就可以。