

低溫高填充母料擠出怎么總出問題?冷喂料擠出機應用中的三個關鍵改善方向
冷喂料擠出機在新能源材料應用中的工藝改善:從物料前處理到溫控匹配
H1:高填充體系擠出波動大?冷喂料擠出機在新能源材料應用中的三個工藝痛點
在新能源材料加工這塊兒,很多工程師在實際使用冷喂料擠出機的時候,經常會遇到一些問題。比如,在做高填充母料(像陶瓷化隔膜填料、導電碳黑復合料這些)的混煉擠出時,老是出現擠出壓力波動的情況,要么就是膠料表面粗糙,甚至有時候還會焦燒。一般來說,大家第一反應就是去調轉速或者溫度,但往往忽略了喂入物料的預處理一致性,還有螺桿組合對高填充體系的適配性。其實,這些問題跟這些因素關系很大。本文就從材料預處理、溫控匹配還有螺桿組合這三個實際工藝參數維度來分析一下,看看在冷喂料擠出機應用領域里,有哪些容易被忽略的改善方向。
H2:材料預處理的半制品狀態對擠出穩定性的影響
高填充母料的冷喂料擠出,難點常常就出在喂入料本身。舉個例子,如果密煉機下壓之后,造粒出來的粒料或者條料冷卻得不夠充分,內部溫度分布不均勻的話,那進到冷喂料擠出機以后,很容易在螺桿起始段出現“冷硬芯”現象。這樣一來,驅動負載就會異常,塑化也會不均勻。

關鍵控制點這塊兒,喂入料的初始溫度還是盡量均勻一些比較好,通常情況下控制在室溫到35℃之間,避免跟螺桿嚙合段產生太大的溫差。
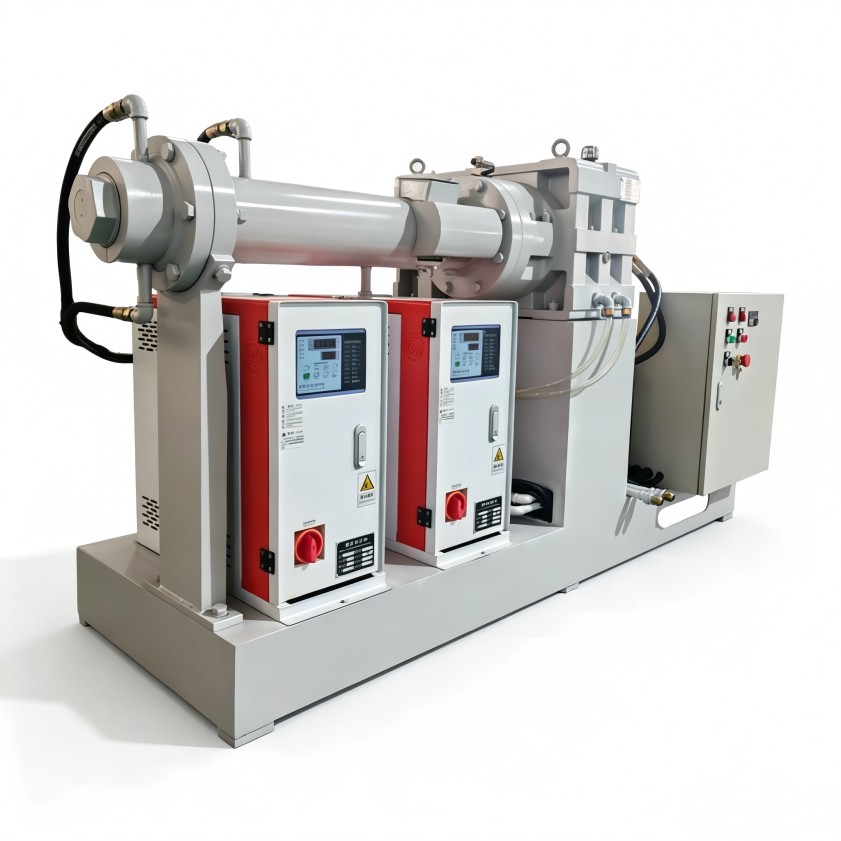
改善方向的話,可以在喂料之前,對半制品做一下必要的“回溫”靜置,或者通過自動喂料裝置把進料密度給穩定住。這是降低冷喂料擠出機應用領域壓力波動的第一步。
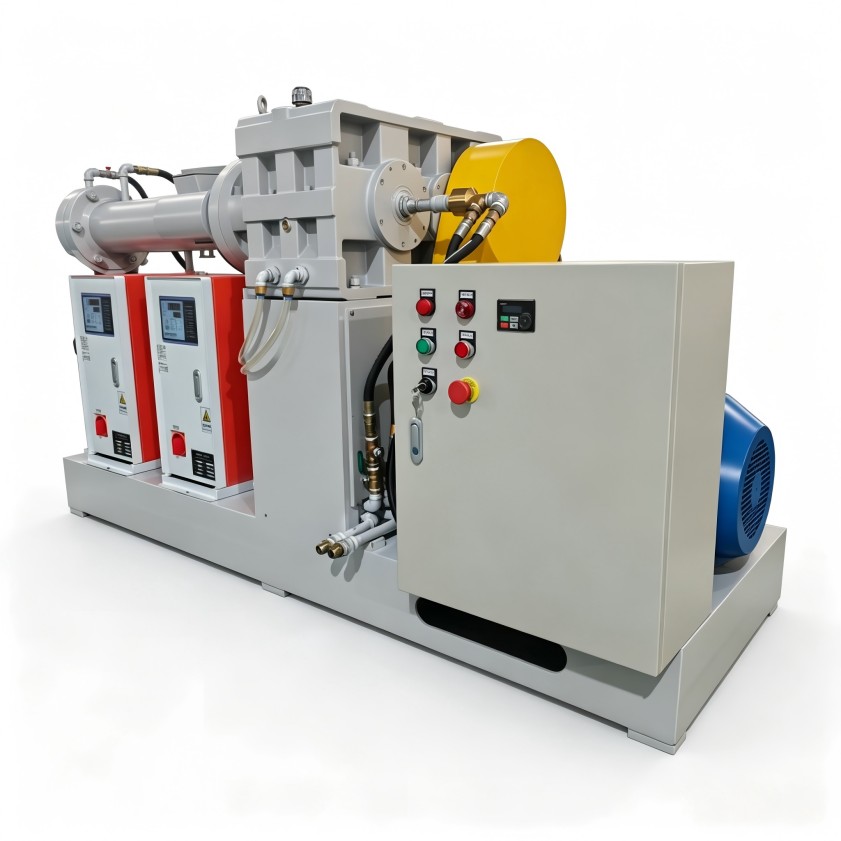
H2:溫控精度:不只是設定一個溫度值
不少人覺得溫控就是把機身溫度設定準確就行了。但在新能源材料加工里,物料對剪切生熱很敏感,所以控溫系統的響應速度其實比設定值更重要。當填充量接近設備上限的時候,螺桿壓縮段會產生大量的摩擦熱,要是冷卻系統不能及時把這些熱帶走,物料就可能提前硫化或者降解。
有個常見的誤區,就是只依賴機筒的溫度傳感器。實際上,螺桿芯部是不是支持分段控溫,冷卻水道設計是流暢還是不流暢,都會直接影響排熱效率。
實踐建議方面,得評估一下設備的溫控大閉環能力——也就是說,冷卻水流量、電磁閥響應頻率跟實際膠溫變化之間到底能不能聯動。這也是選擇冷喂料擠出機應用領域專用設備的時候,需要重點確認的配置項。
H2:螺桿組合與填充系數的匹配性
螺桿這東西,可不是“一根通吃”的。針對新能源材料的高填充率還有低粘度特性,常規的通用螺桿,它的壓縮比和剪切段長度往往就不太合適。剪切太大了,碳黑這些填料就會過度破碎,導電網絡就被破壞了;剪切太小了,又會導致分散不均勻。
優化方向的話,可以跟設備供應商探討一下螺桿元件的可調整性。比如,在進料段用大導程螺紋來提升輸送效率,在剪切段用更緩和的捏合塊,這樣就能平衡分散和生熱。這也是冷喂料擠出機應用領域工藝工程師需要跟機械設計方一起驗證的環節。
總結與建議
要改善高填充母料在冷喂料擠出機上的擠出表現,光靠調整溫度是不行的。從物料前處理的標準,到溫控系統的響應能力,再到螺桿組合的精準匹配,這些都是影響最終產品質量的關鍵維度。
利拿實業可以根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
