

電線電纜料擠出機選型不當?先從螺桿長徑比和溫控設計找原因
電線電纜料擠出機如何選?先弄清楚這幾個關鍵部件和材質選擇
在電線電纜料的日常生產環節里,擠出機就是直接決定產能和成品品質的核心設備,通常情況下不少產線剛投產沒多久就發現,設備對特定PVC或者PE料的適配性很差,螺桿磨損速度快,溫控波動也大,動不動就停機,廢品率還居高不下,這些問題的根源啊,往往在最開始做擠出機選型的階段就已經埋下了。
為什么設備選型不當直接影響產量和品質
很多企業挑設備的時候,過度盯著設備口徑還有廠家給出的標稱產量表,就忽略了兩項很關鍵的信息,一項是物料本身的加工特性,另一項是各段溫控能不能精準匹配對應的工藝要求,螺桿的長徑比和壓縮比,機筒的材質還有襯套的挑選,溫控系統的響應能力,這些細節要是出了錯,后面能調整的空間就非常小的。
關鍵選型要素怎么看
螺桿長徑比與擠出穩定性,針對電線電纜料的造粒或者擠出工序,常規PVC料一般來說采用20:1-25:1的比例就夠用,而含高填充阻燃劑或者改性料的配方,則需要用到更大的長徑比,比如28:1或30:1的規格,長度夠的話,物料的混合還有排氣才能做充分,顆粒的均勻度也才有保障,選型的時候別光看整機的外觀尺寸,得回歸到自己實際的配方需求上來。
機筒材質與耐磨設計,配方里帶玻纖或者高填料的話,對機筒內壁的磨損是很明顯的,要是選普通的氮化鋼材質,用不了幾個月,螺桿和機筒的間隙就會變大,擠出量往下掉,漏料的情況也會很嚴重,優先選擇表面經過特殊處理的機筒,比如雙金屬澆鑄、滲氮+鍍鉻復合工藝的款式,雖說初期采購的成本稍微高一點,但是它的使用壽命還有綜合產出的回報,遠超過普通結構的機筒。
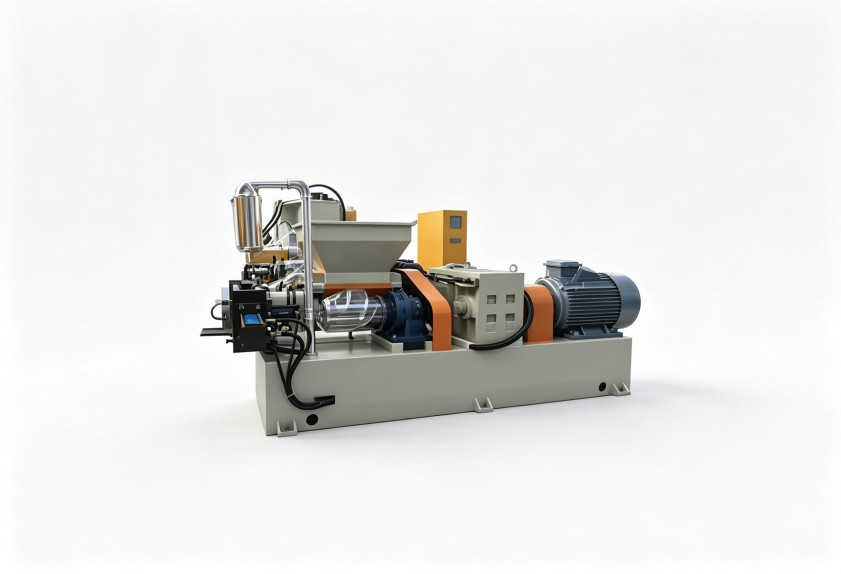
溫控系統是品質的隱形守護者,溫控的精度直接決定了物料的塑化效果,采用閉環PID控制、分區獨立加熱與冷卻的系統,能夠把溫控波動穩定在±2℃甚至更窄的區間里,尤其是電纜護套料對材料熔體的均勻度要求很高,溫控不穩定的話,直接就會導致成品表面出瑕疵,或者力學性能出現波動。
如何圍繞電線電纜料特性做定制
不同的生產工況,就決定了設備需要配不一樣的配置方向,高填充料需要大扭矩齒輪箱與耐磨組件,熱敏性料需要更長的加熱段、搭配精準的冷卻設計,要滿足高產量的需求的話,就得匹配更大長徑比的螺桿與高效排氣結構,設備供應商如果只給你推通用的標準配置,建議生產廠家在選型階段,主動把自己的配方還有實際工況的細節說清楚,利拿實業在這個領域攢了挺多實操經驗的,可以結合客戶的實際物料還有產線的現有條件,提供從螺桿設計到溫控匹配的非標定制方案。
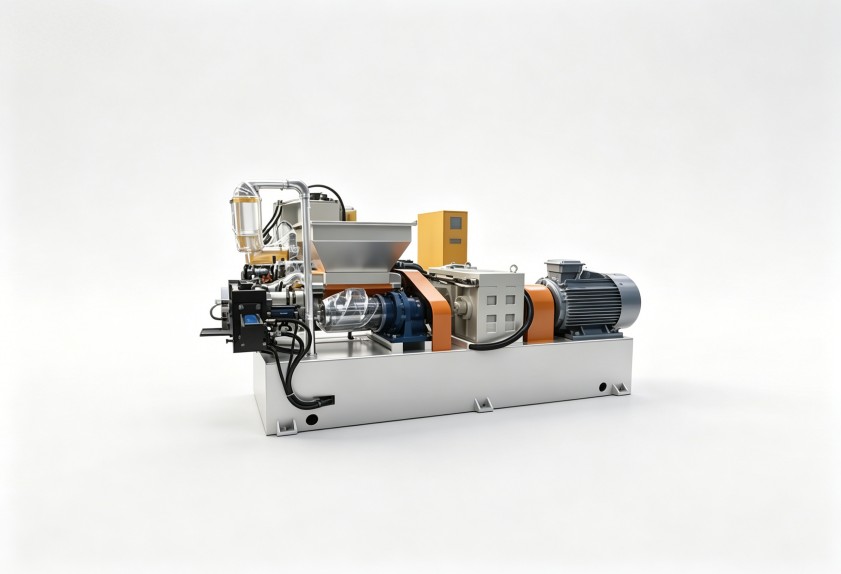
選型完成后,試產驗證不可少
設備運到廠里之后,建議直接用自己產線正在用的實際物料來做試產驗證,重點留意開機之后的熔壓是不是平穩,溫控能不能快速響應,出料的色澤是不是統一,有沒有出現焦燒或者分散不均這類問題,所有你在擠出機選型階段留意過的細節,都會在試產過程里得到直接的反饋,前期多花點時間把驗證做足,就能避免正式投產后手忙腳亂的被動調整。
如需結合您這邊具體的膠種配方、產能要求和實際生產工況評估適配方案,可與利拿實業技術團隊做進一步的溝通。
