

塑料改性片材擠出機擠出波動大?先排查這三個核心配置
塑料改性片材擠出,設(shè)備配置不當(dāng)是生產(chǎn)波動的常見源頭
通常情況下,做塑料改性的企業(yè)在跑片材擠出生產(chǎn)線的時候,經(jīng)常會碰到模頭壓力波動、出料不均勻的問題,最后搞的片材厚度公差超出標準,連帶影響后面的工序,成品率也跟著往下掉,很多人碰到這類問題第一反應(yīng)就是去調(diào)工藝配方或者操作參數(shù),往往就漏掉了設(shè)備的基礎(chǔ)配置是不是和手頭的改性料特性對得上,我們這篇內(nèi)容就圍繞螺桿組合、溫控系統(tǒng)和過濾裝置這三個和擠出穩(wěn)定性直接掛鉤的配置維度,梳理下波動產(chǎn)生的可能原因還有后續(xù)的優(yōu)化方向。
螺桿組合:是否適配您的改性料特性
螺桿算是片材擠出機里的核心部件了,它的組合設(shè)計情況,直接就決定了塑化混煉的最終效果還有物料輸送的穩(wěn)定性,一般來說塑料改性行業(yè)里,填料占比高、熔體流動性差異大的物料是很常見的,要是螺桿的壓縮比、長徑比或者混煉元件排布和物料特性不匹配,就容易在設(shè)備的特定區(qū)域產(chǎn)生熔體壓力波動,比如說高填充體系里,要是沒配足夠的捏合塊做分散混煉,就會出現(xiàn)局部熔體粘度不均勻的情況,最后直接反映在模頭出口的熔體流速差異上。
要判斷螺桿配置是不是合理,也可以去觀察主機電流穩(wěn)不穩(wěn)定、有沒有出現(xiàn)周期性的脈動,要是波動情況還跟著轉(zhuǎn)速變化,那多半就和螺桿的輸送段還有熔融段的設(shè)計有關(guān)系,匹配度足夠的螺桿組合,能在一定的產(chǎn)能范圍里維持住穩(wěn)定的出料壓力。
溫控系統(tǒng):各區(qū)溫度控制的響應(yīng)精度
片材擠出工序?qū)乜鼐鹊囊螅緛砭捅绕胀ㄔ炝9ば蛞撸绕涫悄切D出溫度窗口比較窄的改性料,溫控系統(tǒng)要是出現(xiàn)響應(yīng)滯后或者控溫波動大的情況,會直接改變?nèi)垠w的粘度,最后造成擠出不均勻的問題,大家不用糾結(jié)設(shè)定了多少區(qū)的溫度,重點要看兩個配置細節(jié)。
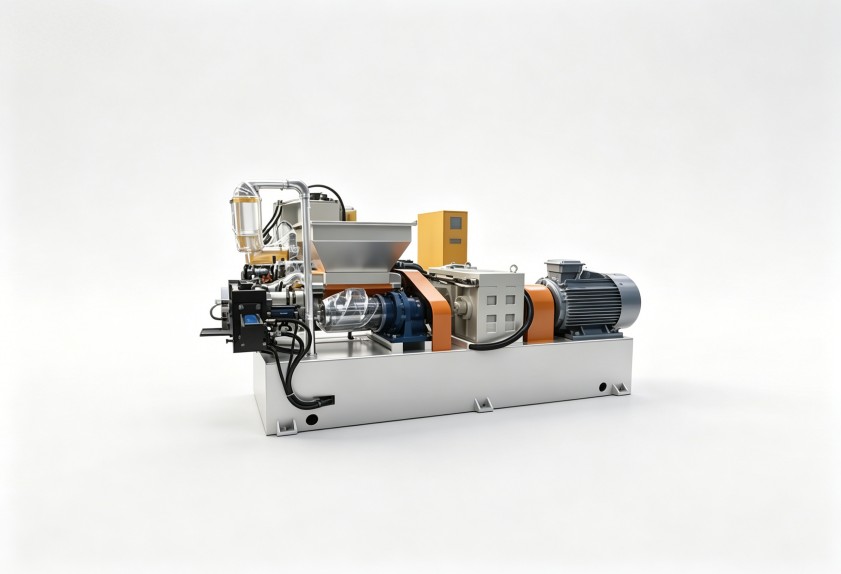
片材擠出機各區(qū)的加熱功率,和冷卻介質(zhì)的流量、管路布置是不是協(xié)調(diào)匹配,要是冷卻回路的設(shè)計沒做好,在高速高產(chǎn)的工況下很容易出現(xiàn)過熱回彈的問題,搞的熔體溫度直接失控,還有熱電偶以及配套控制器的精度,能不能把溫度波動控制在±2℃甚至±1℃以內(nèi),是判斷整套溫控系統(tǒng)穩(wěn)定性的重要參考標準,平時加工對溫度比較敏感的塑料改性料的時候,優(yōu)先給設(shè)備配上高精度PID控制組件,還有響應(yīng)速度快的冷卻閥門就可以。
過濾裝置與模頭流道設(shè)計的配合
熔體在經(jīng)過濾網(wǎng)之后會流向模頭,這段路徑上的阻力變化,是引發(fā)壓力波動的另一個常見誘因,連續(xù)式換網(wǎng)器在換網(wǎng)的過程里,會不會產(chǎn)生明顯的壓力沖擊,不少老舊款式的換網(wǎng)器,換網(wǎng)的瞬間壓力會突然降下來,后續(xù)壓力恢復(fù)的過程就會造成很明顯的擠出波動。
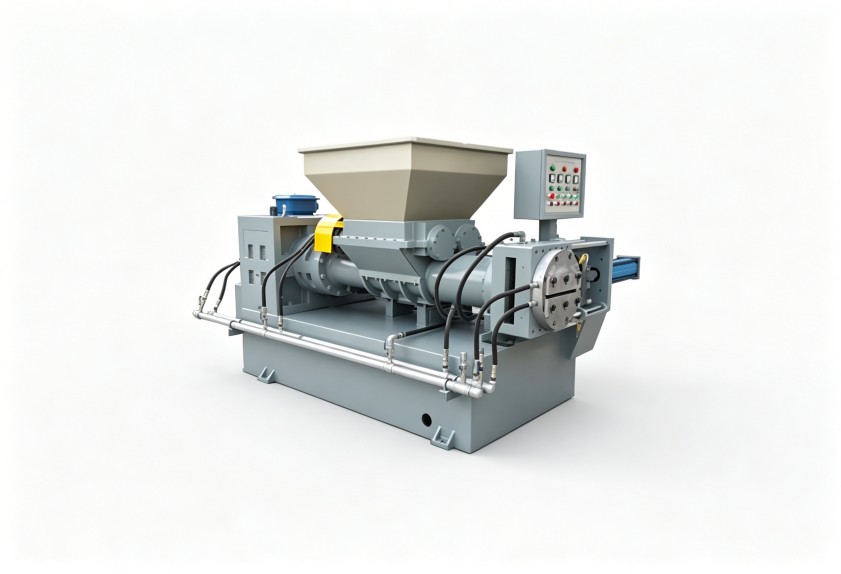
衣架式模頭和內(nèi)部的熔體分配流道的設(shè)計是不是均勻,模頭內(nèi)部流道要是存在死角或者各處阻力不均勻的情況,出料的方向和速度都會出現(xiàn)偏差,這也是大家在做改性片材擠出設(shè)備選型的時候需要特別留意的地方,對于長期固定生產(chǎn)單一配方或者單一顏色物料的企業(yè)來說,給設(shè)備配上高規(guī)格模頭和運行平穩(wěn)的連續(xù)換網(wǎng)結(jié)構(gòu),就能有效減少停機調(diào)機的次數(shù),也能降低廢料的產(chǎn)生量。
從設(shè)備配置角度審視擠出穩(wěn)定性
擠出過程里的波動問題,往往不是光靠“調(diào)參數(shù)”就能解決的,當(dāng)工藝調(diào)整的效果達不到預(yù)期的時候,不妨回頭看看擠出機本身的配置,是不是和手頭的物料特性、預(yù)設(shè)的產(chǎn)能目標相匹配,先理清楚擠出機在哪些配置上存在短板,后續(xù)在做設(shè)備選型或者升級的時候,才能有明確的改進方向。
利拿實業(yè)可根據(jù)您的實際生產(chǎn)需求,提供全流程非標定制化的橡塑混煉成型解決方案。
