

堆疊式煉膠機剪切力不夠?試試調整裝膠容量和溫控
裝膠量沒調對,堆疊式煉膠機剪切力再大也浪費
輪胎混煉這塊,大家可能都有體會,剪切力小了的話,炭黑打不散,膠料就會出白點、硬度也容易不均勻;剪切力要是大了呢,門尼黏度上來很快,稍不注意就可能焦燒。其實很多時候,問題就出在堆疊式煉膠機里裝了多少料、轉子速度設沒設對、溫度壓沒壓住這三件事上。我就從這幾個工藝參數切入,跟大家說說怎么把剪切力真正用到實處。
堆疊式結構下剪切力的實際表現
堆疊式煉膠機的核心,說白了就是縮短膠料在混煉室里面的行程,靠多段轉子結構讓膠料反復又剪又拉伸。不過,真正決定分散效果的,不是機臺有沒有“堆疊”,而是堆積在轉子棱頂跟混煉室壁之間的膠料受到的實時剪切應力,這個才是關鍵。
那么這條應力的大小呢,一看填充系數,二看轉子構型和轉速,三看混煉溫度。很多操作人員習慣“裝到安全線就完事兒”,結果要么裝多了,溫差一大就剪切打滑;要么裝少了,壓力不夠,膠料在轉子上空轉,根本沒什么作用。
裝膠容量與填充系數對剪切力的制衡
每一臺堆疊式煉膠機其實都有自己最佳的一個填充系數范圍。通常情況下,小容量機型可以偏高一些,比如75%到85%的樣子;大規格的設備呢,就要適當低一點,65%到75%左右比較合適。填充系數太高的時候,膠料把混煉室塞滿了,但根本就推不動,轉子吃力的倒是大,可產出的剪切力不升反降;填充系數太低了呢,膠料接觸面積小,剪切應力傳遞不到材料內部去。
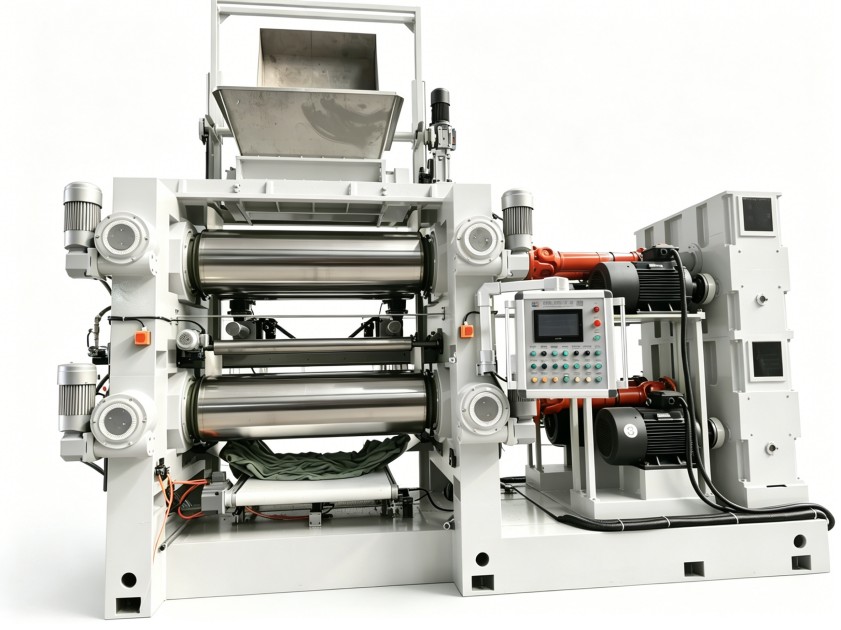
調整的方向其實也挺直接的:每次混煉的時候,記一下電流表峰值和膠料升溫速率。如果發現電流振蕩比較大,或者排膠溫度比設定值高了10℃以上,那就優先考慮把填充系數降下來,或者改用分批投料的方案。
冷卻與溫控對剪切力穩定性的影響
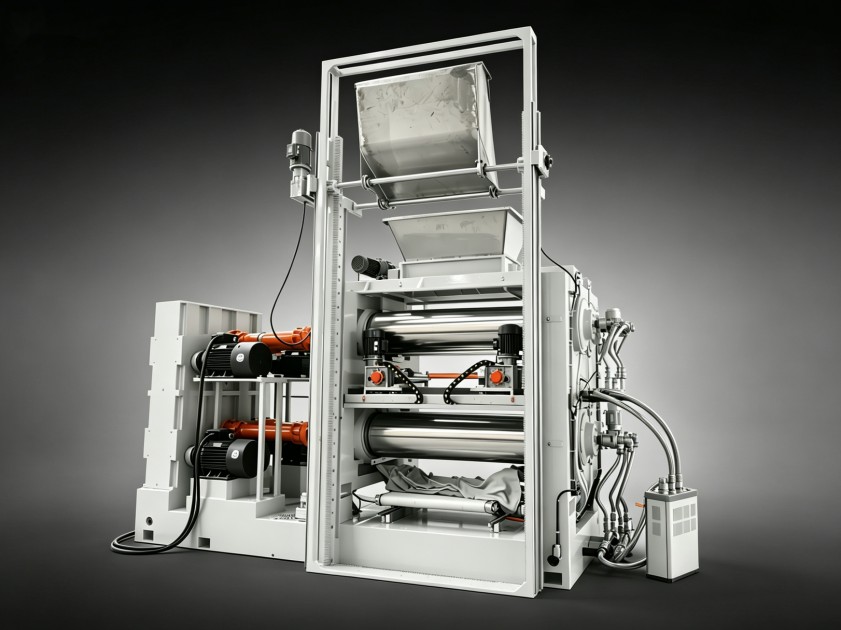
剪切力做功肯定會帶來溫度上升,這個道理大家都懂。要是堆疊式煉膠機的冷卻水路走得太慢,或者轉子內部冷卻通道里有積垢了,溫度上去以后膠料黏度就驟降,剪切力就看著“虛高”——表面上看轉子轉得挺快,實際上膠料內部基本沒怎么受到剪切。
所以說,穩定剪切力的前提就是溫控精度。新投用的混煉室,要確認一下上下頂栓、轉子端面和機筒的冷卻水流量是不是平衡的;老舊設備呢,可以檢查檢查端面密封處有沒有水垢堆積。生產當中保持排膠溫度波動在±3℃以內,這樣剪切力才能有工藝重復性可言。
如何針對輪胎膠料適配剪切力
不同的輪胎部件,對剪切力的要求當然也是不一樣的。比如胎面膠就需要強剪切來打散高結構炭黑,而氣密層膠主要是鹵化丁基膠,剪切力太大了反而會破壞分子鏈。想用一套設備通吃所有配方,這個想法不太現實,也不太好實現。
比較好的做法是,在確認基礎配方以后,跟設備方溝通一下轉子構型——比如適不適合高填充或者高黏度膠種,再看看驅動功率和冷卻表面積比這些參數。利拿實業這邊可以根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。把這些參數都配合好了,堆疊式煉膠機的剪切力才能轉化成穩定的產能和良率。
如果需要結合您的具體膠種配方、產能要求以及生產工況來做個評估方案,可以跟利拿實業技術團隊再進一步溝通溝通。
