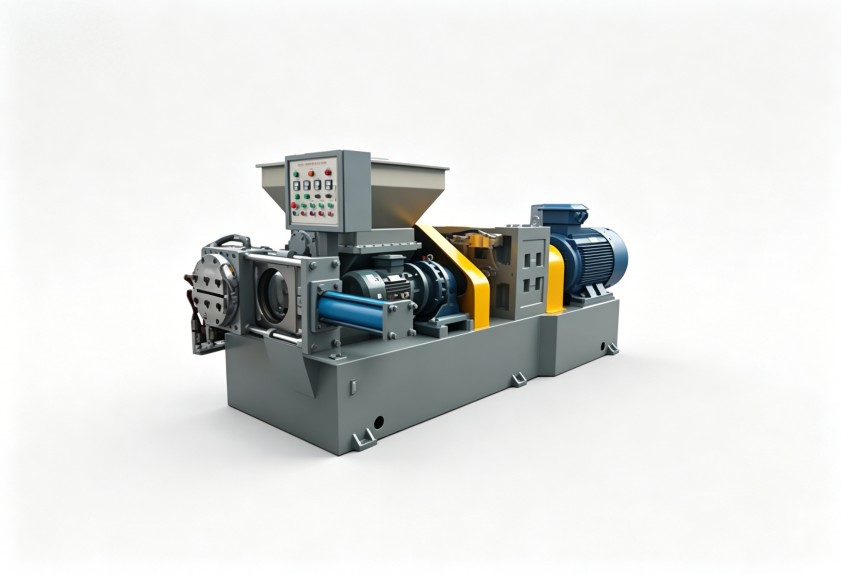
塑料改性材料擠出不穩?先看設備廠家工藝經驗
塑料改性擠出時吃料不順、產量波動大?大概率是工藝參數和設備配置沒匹配上
一般來說,塑料改性廠在切換不同配方的時候,經常會碰到熔體溫度控制不良、分散效果不穩定之類的問題,不少人第一反應會覺得是原料批次差異造成的,其實核心原因往往是擠出機的工藝設備配置方式不對,要是選設備的時候只盯著設備型號和采購價,完全忽略了實際的生產工況,后續要出的問題也會更多,我們這里就從螺桿結構、溫控設計、機頭壓力管理這三個實際維度展開,幫大家捋清楚問題的根源和后續的調整方向。
螺桿組合與長徑比:不是越長越好,要看物料混合需求
通常情況下,塑料改性場景里用得最多的就是雙螺桿擠出機,螺桿的長徑比還有組合塊的配置情況,直接決定了物料在機筒內部的停留時長和剪切效果,碰到填充量大、分散要求高的配方,就需要更長一些的塑化段,搭配角度更合理的捏合塊,要是設備出廠就只按通用配置來供貨,換了新配方之后很容易出現混煉不均的情況,這也是很多人選設備的時候最容易漏掉的細節。
溫控精度:穩定產量的基礎保障
同一款配方在不同的季節,或者不同機臺上加工的表現差很多,很多時候問題都出在溫控系統上,熔體溫度波動超過既定范圍的話,會造成擠出壓力不穩定,進而影響實際產量和成品顆粒的外觀,大家選設備的時候,可以多留意加熱冷卻系統的響應速度和分區數量,針對加工溫度窗口比較窄的熱敏性材料,精準的PID溫控模塊基本就是標配需求,不然很難保證連續運轉過程中的品質穩定性。
機頭設計與壓力反饋:影響成品密實度與產量
機頭流道的設計要是不匹配,很容易造成局部過熱或者積料的問題,長時間運行下來還會導致后續換色困難,帶實時壓力反饋功能的機頭設計,再配合合理的濾網更換方案,能明顯降低停機維護耗費的時間,站在工藝的角度來看,機頭壓力也是判斷熔體均勻性的一個重要間接參考參數。
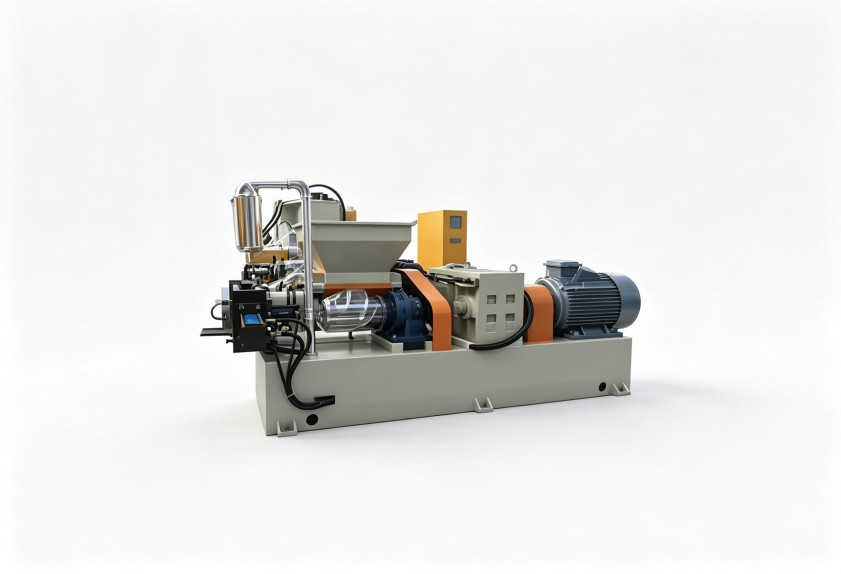
如何評估自己的工藝需求,匹配設備配置
要是你家現有設備換料之后需要反復調試,或者實際產量始終達不到設備的設計值,可以先從幾個方向梳理下情況,比如平時主要加工的物料種類和常用的典型配方,期望達到的產能范圍,還有對顆粒形態、灰分這類品質指標的具體要求,利拿實業的技術團隊有多年一線服務經驗,能夠結合這些實際的工況數據,幫客戶找到更適配的設備配置方案。
塑料改性擠出生產線碰到的各類問題,往往不是調單個參數就能解決的,從螺桿組合、溫控設計到機頭結構,每一部分都得跟著具體的物料特性來做匹配,盲目追求“擠出機廠家直銷”的低價,后續很可能要承擔更高的調試成本和停產損失。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。