

電加熱開煉機用于硅橡膠,溫控響應(yīng)慢怎么辦?
新能源材料硅橡膠混煉,電加熱開煉機溫控精度與效率提升
一般來說,硅橡膠是新能源電池模組密封件、線纜絕緣層的核心用料,對混煉工序里的溫度均勻性要求本來就很高,不少生產(chǎn)企業(yè)在實際跑產(chǎn)的時候都發(fā)現(xiàn),用常規(guī)電加熱開煉機作業(yè)時,輥筒表面的溫度和膠料內(nèi)部的實際溫度會存在滯后差,最后導(dǎo)致排膠時間波動大,批次穩(wěn)定性也差,這背后倒不是設(shè)備本身不好用,大多是加熱方式和溫控邏輯的匹配度沒跟上而已。我們這篇內(nèi)容就不跟大家羅列常規(guī)的選型參數(shù)了,會從加熱元件排布、控溫曲線響應(yīng)性還有特定膠料的吸熱特性這幾個方向,拆解怎么讓電加熱開煉機在硅橡膠混煉作業(yè)里跑出穩(wěn)定的狀態(tài)。
加熱方式與溫控原理:為何先基礎(chǔ)后穩(wěn)定
通常情況下,電加熱開煉機的主流加熱模式,就是導(dǎo)熱油循環(huán)或者電熱管直接加熱,針對硅橡膠這類高粘度、低導(dǎo)熱系數(shù)的膠料,加熱源的升溫速度真的不是越快越好,要是電熱管功率密度過高,反饋周期又拉得很長,很容易造成輥面溫度過沖,進而引發(fā)膠料提前交聯(lián)也就是常說的焦燒問題。
不少從業(yè)者都試過的優(yōu)化方向,就是調(diào)整加熱區(qū)的分區(qū)數(shù)量,把輥筒拆成多個獨立控溫區(qū),順著膠料流動方向設(shè)置對應(yīng)的溫差梯度,比如進料區(qū)溫度略高于出料區(qū),能有效補上膠料分散過程里跑掉的熱量,這種設(shè)計在很多大型開煉機上已經(jīng)落地應(yīng)用了,對電加熱開煉機來說,核心的判斷標(biāo)準(zhǔn),就是電控系統(tǒng)的響應(yīng)速度能不能跟得上工藝調(diào)整的節(jié)奏。
控溫精度對硅橡膠排膠時間的影響
硅橡膠的混煉效果,最直接的體現(xiàn)就是排膠時間的穩(wěn)定性,普通開煉機開手動模式的時候,全靠操作工的經(jīng)驗來補溫,一旦膠料配方里白炭黑或者硅油的添加比例有變動,溫控響應(yīng)滯后的問題就會讓排膠時間拉長20%-30%。
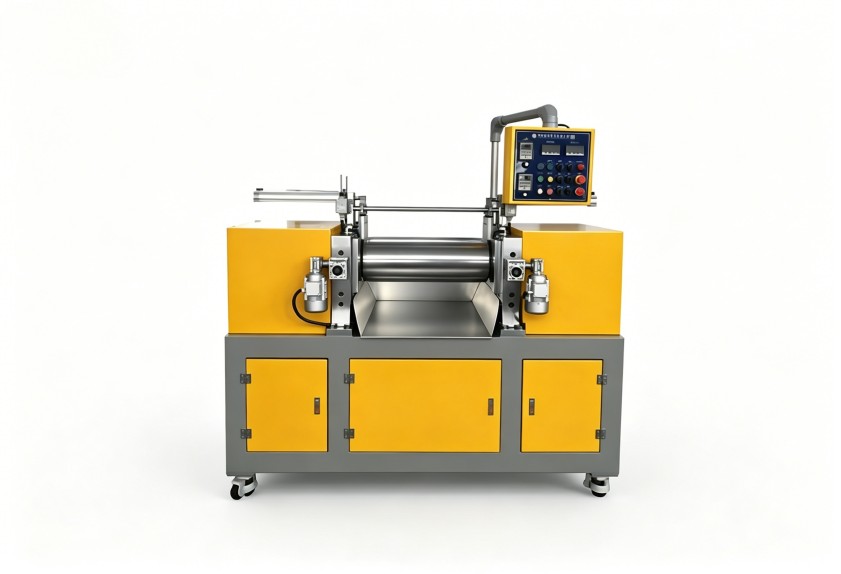
搭載PID智能化溫控模塊的電加熱開煉機,可將輥面溫度波動控制在±2℃以內(nèi),工藝人員也能更精準(zhǔn)的設(shè)定升溫曲線,從室溫升到120-150℃的工藝溫度,過渡時間可以縮短至8-10分鐘,還不會出現(xiàn)溫度過沖的情況,這個穩(wěn)定性在廢舊硅膠回收再生的場景里就更關(guān)鍵了,再生膠內(nèi)部結(jié)構(gòu)本來就不均勻,溫控波動稍大很容易出現(xiàn)局部分解的問題。
輥筒結(jié)構(gòu)與節(jié)能效率的對立統(tǒng)一
不少人之前都以為,電加熱開煉機要配更厚的輥筒壁來儲熱,實際用下來才發(fā)現(xiàn),厚壁輥筒蓄熱量大,升溫速度慢,反倒會拉高整體能耗,像硅橡膠這類需要頻繁換色的材料生產(chǎn)場景里,更合適的選擇是采用中空夾層結(jié)構(gòu)搭配導(dǎo)熱油循環(huán),同時兼顧儲熱能力和溫升速率。
從節(jié)能層面核算的話,電加熱開煉機的總能耗里大概有60%都集中在加熱環(huán)節(jié),如果長期生產(chǎn)固定配方的產(chǎn)品,針對性匹配對應(yīng)的加熱功率,而不是隨便選通用型號,就能減少10%-15%的無效熱損耗,這也是利拿實業(yè)在做定制化非標(biāo)設(shè)備的時候,經(jīng)常給客戶做評估的一個方向。
從設(shè)備運維看長期投資回報
日常運維過程中,電加熱開煉機的電熱管老化是很常見的問題,要是選了劣質(zhì)的發(fā)熱元件,不光控溫失效的概率高,大家往往也低估了后續(xù)的更換成本,就拿小型試驗線來舉例,每年因為電熱管故障導(dǎo)致的停機維護時間,累計可能超過50小時,選帶過溫保護警報和短路自檢功能的控制柜,就能把故障排查的時間直接砍半。
要是你需要結(jié)合自己這邊具體的膠種配方、產(chǎn)能要求還有實際生產(chǎn)工況來評估方案,也可以直接和利拿實業(yè)的技術(shù)團隊對接溝通。
