

電線電纜料壓延厚度不均?先看設備配置與控制能力
壓延精度不穩,先別急著調膠料配方
通常情況下,在電線電纜料的生產過程里,壓延工序的厚度均勻性,直接影響絕緣層的性能還有材料利用率的,不少廠家碰到壓出厚度波動、表面起皺或者粘輥的問題,第一反應就覺得是膠料門尼粘度或者溫度工藝參數沒調對,翻來覆去改參數之后問題還是沒解決。一般來說基體配方已經調得相對穩定的時候,壓延質量控制的關鍵其實往往在設備本身的配置和控制能力上,尤其是溫控系統的響應精度還有輥筒的結構設計。
我們這里就從壓延機設備的溫控能力、輥筒配置還有整體方案匹配這幾個維度,梳理下影響壓延效果的核心原因,幫大家在評估設備的時候能更準確地鎖定對應的價值點。
溫控精度是壓延質量的“隱形標尺”
針對高填充、高含膠量的電纜料,壓延過程里膠料剪切產生的熱量是很大的,要是輥筒表面的溫差超過2-3℃,很容易就造成膠料流動性不均,厚度也跟著波動;不少常規設備就只靠基礎的PID調節,控溫滯后的問題很突出,用了高精度模溫控制系統或者分區控溫設計的設備,就可以更快把各個溫區的溫度拉到平衡狀態,減少粘輥還有縮邊的情況,這也是大家在比對壓延機配置的時候,經常沒注意到,但實際使用下來差異特別明顯的關鍵點。
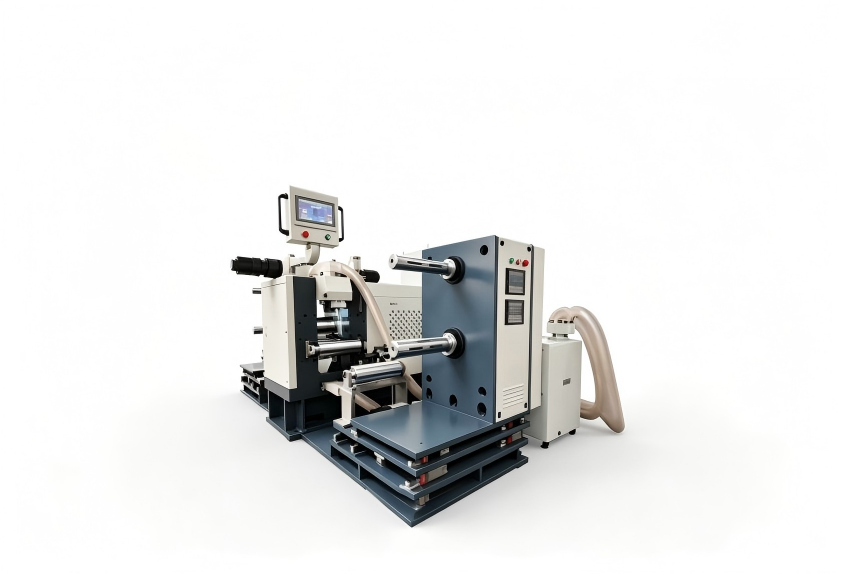
輥筒結構與材質影響散熱與表面質量
普通的冷硬鑄鐵輥筒和合金球墨鑄鐵輥筒,在導熱均勻性、表面吸附性這些屬性上是有區別的,輥筒做的包膠工藝或者電鍍處理,也會直接影響脫模效果還有日常清潔的周期,針對EPDM、PVC這類不同的基材,選對應匹配的表面粗糙度和硬度設計,就可以明顯改善制品的外觀表現,還能拉長連續生產的時長,大家在評估壓延機哪家好的時候,不妨多留意下他們家輥筒的成型工藝還有表面處理方式。
從“單機性能”看“整體方案”
一臺壓延機的實際運行效果,不能只盯著主電機功率或者輥筒直徑這兩個參數看,喂料系統是不是運行穩定、測厚反饋能不能做到實時、排料和卷收過程順不順暢,這些環節都會作用到最終的產品合格率上,通常情況下選型的時候,大家可以要求供應商結合自己手頭的具體膠種還有產能需求,給出涵蓋溫控邏輯、輥筒配置以及輔助系統的閉環方案,設備和工藝的匹配度越高,后期的調試周期就越短,不良率也會更低。
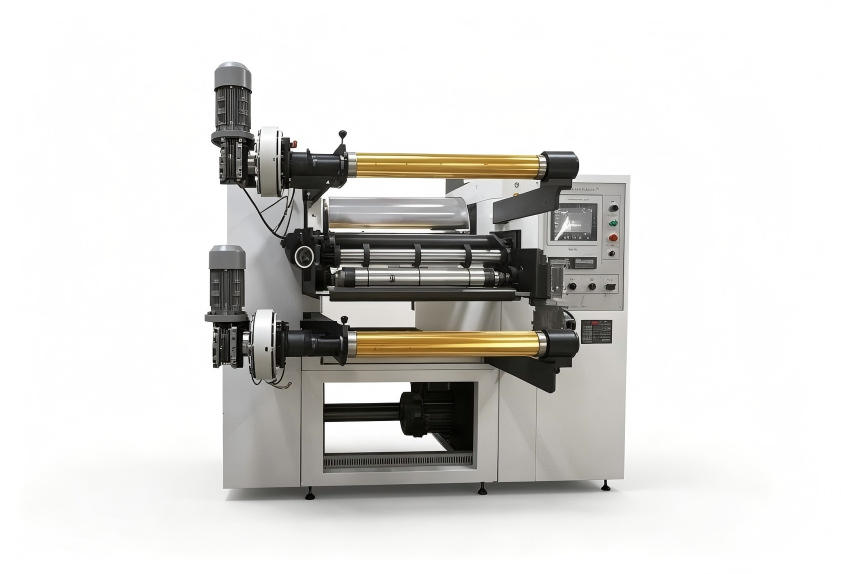
電線電纜料的壓延穩定性,是直接和噸料成本還有批次一致性掛鉤的,與其陷在反復調參的低效循環里耗時間,不如從設備配置的控制精度還有輥筒工藝這兩個方向切入,排查到底是哪些因素卡著質量上限提不上來,要是需要針對性的設備選型建議還有工藝優化方向,直接聯系利拿實業的技術團隊就可以。
