

壓延機(jī)薄膜厚度偏差大?從輥筒精度和溫控工藝找原因
電線電纜料生產(chǎn)中,壓延機(jī)的輥筒精度和溫控工藝如何影響出片質(zhì)量?
一般來說,我們平時(shí)做電線電纜料、色母粒還有各類高分子復(fù)合材料的混煉和成型工序的時(shí)候,壓延機(jī)能不能穩(wěn)定輸出厚度均勻的片材,直接關(guān)系到成品的絕緣性能,也會(huì)影響后續(xù)擠出工序的運(yùn)行穩(wěn)定性。很多廠家在生產(chǎn)高強(qiáng)度阻燃級(jí)PVC或者低煙無鹵電纜料的時(shí)候,要是碰到薄膜厚度公差大、表面帶波浪紋的問題,往往第一時(shí)間就去調(diào)整配方黏度,或者直接更換原料批次,就很容易忽略設(shè)備本身的核心環(huán)節(jié),也就是壓延機(jī)輥筒精度和溫控工藝。
要是不對(duì)制造公差和熱管理這塊做系統(tǒng)排查,反復(fù)去調(diào)試原料的話,不光會(huì)拉高試錯(cuò)成本,也沒法從根源上解決壓延的穩(wěn)定性問題。
電芯與隔膜之外的場(chǎng)景:為什么電線電纜行業(yè)需重視壓延控制
通常情況下,和塑料改性這類行業(yè)比起來,電線電纜料對(duì)片材或者包覆層的厚度公差要求會(huì)更高。絕緣層要是出現(xiàn)局部偏薄的情況,在高電壓或者高溫老化的條件下,就很容易發(fā)生擊穿;包覆層要是偏厚的話,又會(huì)直接把原料成本推高。壓延機(jī)應(yīng)用領(lǐng)域里的電纜料生產(chǎn)場(chǎng)景,要求設(shè)備可以長(zhǎng)期在較高填充系數(shù)(比如70%以上)和中等轉(zhuǎn)速的工況下保持出片精度,這就對(duì)輥筒的形位公差還有溫度均勻性提出了特殊要求。大家常規(guī)的處理思路一般是只盯著輥距調(diào)整,但實(shí)際壓制過程里,輥筒受熱膨脹、軸承磨損帶來的微小跳動(dòng),都會(huì)被放大成明顯的厚度波動(dòng)。
影響壓延出片品質(zhì)的兩個(gè)核心技術(shù)維度
輥筒平行度與表面狀態(tài)
輥筒本身就是壓延工藝的核心執(zhí)行部件,兩輥或者多輥之間的平行度要是偏差超過0.02mm,片材的橫向厚薄差就會(huì)出現(xiàn)很明顯的偏移。除此之外,輥面在長(zhǎng)期處理含鹵素或者無機(jī)填料占比多的電纜料之后,要是存在微細(xì)劃痕或者局部磨損的情況,也會(huì)導(dǎo)致片材表面出現(xiàn)周期性的紋路。
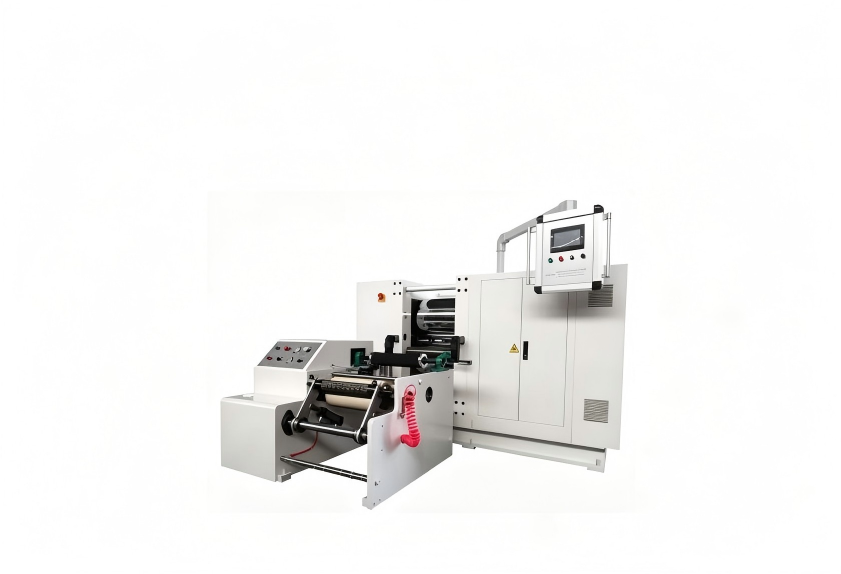
利拿實(shí)業(yè)在密煉、開煉設(shè)備板塊攢了很多年的金屬加工與裝配經(jīng)驗(yàn),把這類精密制造的理念延伸到了壓延工藝段。部分定制款設(shè)備已經(jīng)用上了高精度軸承座和調(diào)心結(jié)構(gòu),用來減小熱態(tài)下輥筒的形變影響,幫行業(yè)用戶從硬件層面降低調(diào)機(jī)的難度。
溫控系統(tǒng)與介質(zhì)循環(huán)邏輯
電纜料配方里的樹脂和增塑劑對(duì)溫度的敏感度很高,比如軟質(zhì)PVC的最佳壓制溫度區(qū)間通常就很窄。要是輥筒內(nèi)部的導(dǎo)熱介質(zhì)(導(dǎo)熱油或者水)流量不均勻,會(huì)造成輥面左右溫差超過±2℃;溫差會(huì)讓材料的流動(dòng)性不一致,冷卻之后收縮率的差異就會(huì)直接表現(xiàn)為厚度不均的現(xiàn)象。
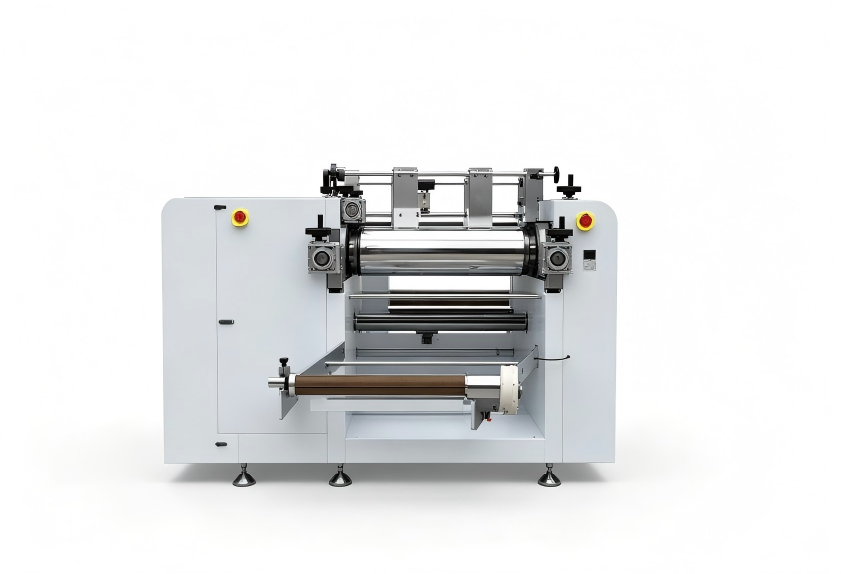
溫控系統(tǒng)的穩(wěn)定與否,從來都不在于升溫速度快,而在于長(zhǎng)期運(yùn)行的溫漂小。合理的工藝匹配方式是,在系統(tǒng)選型的時(shí)候就預(yù)留足夠的換熱余量,還得設(shè)計(jì)出合理的介質(zhì)流動(dòng)通道。
壓延工藝的行業(yè)適配與機(jī)臺(tái)選型思路
當(dāng)企業(yè)要生產(chǎn)多品種電纜料(比如PVC、PE、熱縮料)的時(shí)候,往往沒法用同一套溫控參數(shù)覆蓋所有配方,壓延機(jī)應(yīng)用領(lǐng)域的不斷擴(kuò)展,要求設(shè)備具備更寬的轉(zhuǎn)速調(diào)節(jié)比,還有更精細(xì)的輥溫分區(qū)控制能力。
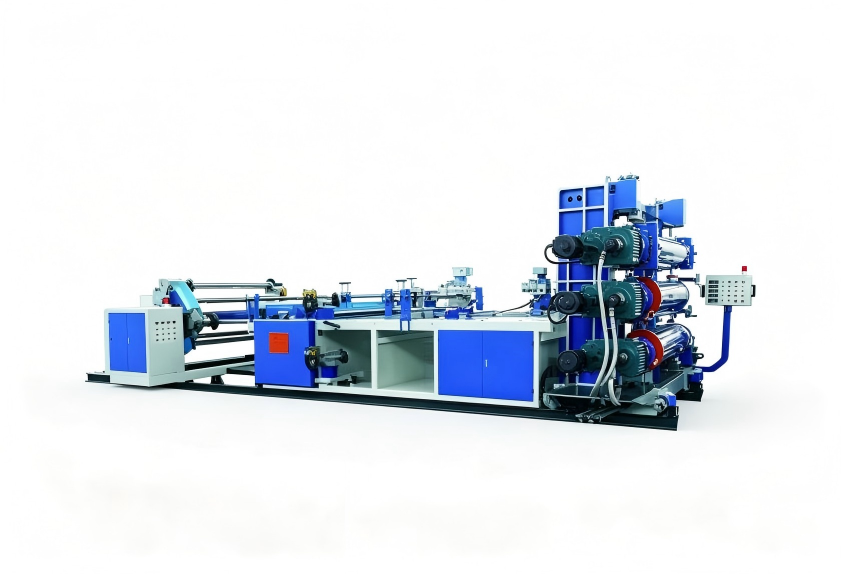
首批機(jī)臺(tái)選型的時(shí)候,建議先明確常見物料種類和最窄加工厚度的邊界,不要想著靠后續(xù)改造來彌補(bǔ)初始設(shè)計(jì)的不足。站在生產(chǎn)管理的角度,應(yīng)該建立輥筒精度與溫控系統(tǒng)的定期校驗(yàn)制度,把設(shè)備狀態(tài)納入SOP流程,而不是完全依賴操作工的“手感”來調(diào)整。
利拿實(shí)業(yè)的技術(shù)團(tuán)隊(duì)在協(xié)助客戶布置混煉與成型產(chǎn)線的時(shí)候,通常會(huì)建議把壓延單元和配套的混煉、喂料系統(tǒng)做一體化工況模擬,確保不同環(huán)節(jié)的配合精度不會(huì)被單一的瓶頸拖累。對(duì)于有已有產(chǎn)線迭代需求的客戶,也可以針對(duì)輥筒材質(zhì)、溫控包容量提供定制化的升級(jí)方案。
結(jié)語
壓延生產(chǎn)里碰到的厚度問題,往往是設(shè)備精度、工藝邏輯和生產(chǎn)管理三方面因素疊加之后的結(jié)果。從標(biāo)準(zhǔn)化操作的角度來看,先鎖定輥筒狀態(tài)和溫控?cái)?shù)據(jù),再配合做配方調(diào)整,是效率更高的質(zhì)量改善路徑。利拿實(shí)業(yè)可以根據(jù)您的實(shí)際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
